
HSD R&D Lab-formaat bakblender
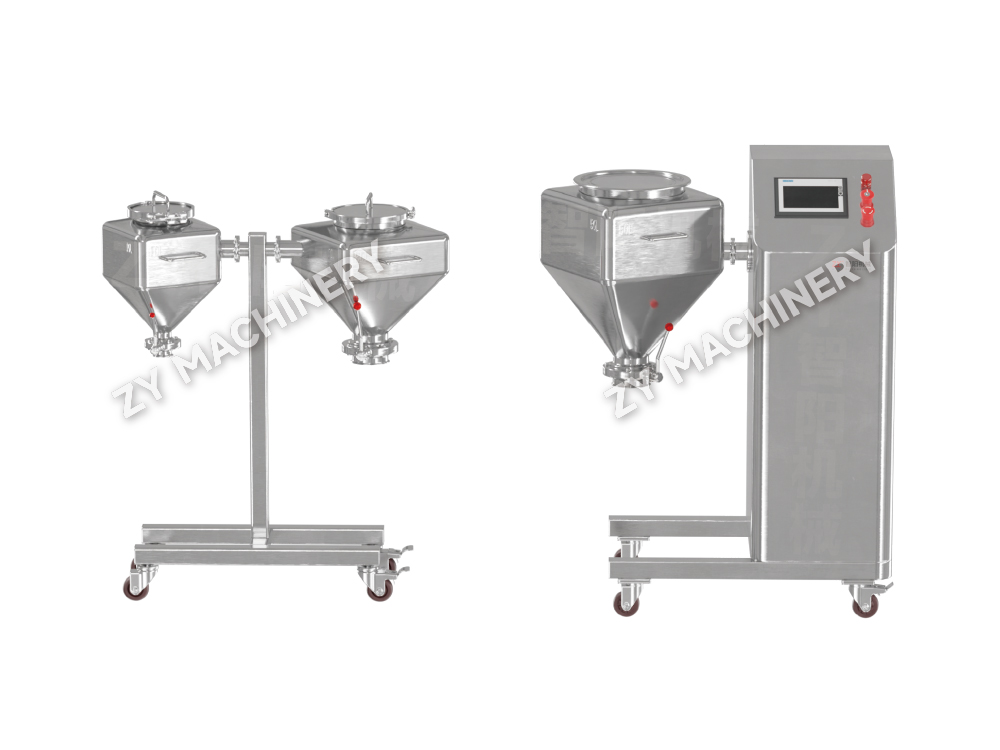
De HSD R&D blender in laboratoriumformaat zorgt voor een efficiënte meng.....

In 2026 wordt meer dan 70% van de kandidaten voor de oncologiepijplijn geclassificeerd als hoog krachtige API’s (HPAPI’s) – verbindingen met een grenswaarde voor beroepsmatige blootstelling (OEL) van minder dan 10 µg/m³. Een enkele milligram van sommige HPAPI's kan therapeutische effecten veroorzaken bij een patiënt van 70 kg, maar dezelfde dosis die wordt ingeademd of geabsorbeerd door een productiemedewerker kan onomkeerbare schade veroorzaken. Deze tweeledige aard – uitzonderlijke potentie gecombineerd met extreme toxiciteit – dwingt elke beslissing op het gebied van het ontwerp van de faciliteit, de selectie van apparatuur en de validatie van de schoonmaak om datagestuurd en risicogewogen te zijn.
HPAPI-productie tolereert geen generieke oplossingen. Een reactor met een open deksel van 200 liter hoort niet thuis in een proces waarbij één deeltje in de lucht de tijdgewogen gemiddelde blootstellingslimiet van acht uur kan overschrijden. Deze gids ontleedt de insluitingstechnologieën, opschalingsprotocollen en reinigingsstrategieën die succesvolle HPAPI-productielijnen onderscheiden van gevaarlijke – met beslissingsmatrices, vergelijkingen van apparatuur en een real-world case study die een cytotoxische verbinding van klinische batches van 10 kg naar commerciële voorraad van 500 kg verplaatste zonder dat één enkele operator werd blootgesteld.
Een zeer krachtige API is elke farmaceutische verbinding die een biologische reactie veroorzaakt bij een dosis van minder dan 10 mg per dag of een OEL heeft van 10 µg/m³ of minder als een tijdgewogen gemiddelde over 8 uur. Het European Medicines Agency (EMA) koppelt de HPAPI-classificatie aan de aanvaardbare dagelijkse blootstelling (ADE), waarbij waarden onder 10 µg/dag een verbinding als krachtig markeren, terwijl de ontwerprichtlijnen van de Amerikaanse FDA over de veiligheid van krachtige verbindingen leunen op OEL-banden en farmacologische activiteit. De definities in de regelgeving variëren, maar de sector heeft zich grotendeels gestandaardiseerd rond op prestaties gebaseerde blootstellingscontrolebanden (ECB's).
De meeste fabrikanten gebruiken een bandsysteem met vier of vijf niveaus, vaak OEB 1 tot en met OEB 5 genoemd, om de toxiciteit van verbindingen te koppelen aan de insluitingsvereisten. Hoe hoger het OEB-nummer, hoe lager de toegestane concentratie in de lucht – en hoe meer technische controles verplicht worden.
Typische OEB 5-verbindingen omvatten antilichaam-geneesmiddelconjugaat (ADC)-ladingen en specifieke cytotoxica zoals monomethylauristatine E (MMAE). Deze stoffen vereisen insluitingsoplossingen die concentraties in de lucht van minder dan 0,1 µg/m³ bereiken – een regime waarbij het testen van de integriteit van handschoenen, continue luchtmonitoring en materiaalluchtsluizen niet langer optioneel zijn, maar de ruggengraat van de veiligheid van de operator worden.
Drie onderling verbonden risico's definiëren de HPAPI-productie. Ten eerste de directe toxiciteit voor de toedieners – acuut en cumulatief – als de technische controles falen. Ten tweede zijn er doorbraken in de insluiting waardoor krachtige stof of dampen vrijkomen in productieruimtes, waardoor personeel wordt blootgesteld tijdens routinetaken zoals bemonstering, distributie of reiniging. Ten derde, kruisbesmetting met niet-krachtige producten die in gedeelde faciliteiten zijn vervaardigd, wat kan leiden tot kostbare partijafkeuringen of patiënten kan schade berokkenen als ze niet worden opgemerkt. Deze risico's zijn niet theoretisch: in één waarschuwingsbrief van de FDA ontving een instelling een aanklacht nadat veegmonsters van een niet-krachtige lijn cytotoxische residuen van een aangrenzend HPAPI-proces aan het licht brachten.
| Risicobron | Impactstraal | Mitigatie |
|---|---|---|
| Toxiciteit voor de operator | Individueel en direct team | Insluitingsisolatoren, aangedreven luchtzuiverende ademhalingstoestellen (PAPR's), realtime luchtmonitoring |
| Het falen van de insluiting | Suite-breed, multi-batch | High-containmentapparatuur (OEB 4/5), dubbele deurdoorvoeren, drukcascades |
| Kruisbesmetting | Hele faciliteit, meerdere producten | Speciale suites, geverifieerde reinigingsprotocollen, overdrachtslimieten van 10 ppm, gevoeligheid van de analytische methode |
Risicobeperking begint bij de apparatuur zelf. Open overdrachten – het handmatig scheppen van poeder uit een vat in een granulator of mixer – zijn onaanvaardbaar buiten OEB 2. In plaats daarvan zijn high-containment granulatoren met geïntegreerde isolatiehandschoenen en gesloten transferpoorten moet een afgesloten omgeving creëren waarin al het materiële contact plaatsvindt achter gevalideerde barrièresystemen. Deze verschuiving van uitsluitend persoonlijke beschermingsmiddelen (PBM's) naar technische inperking is de meest impactvolle beslissing die een fabrikant neemt wanneer hij overstapt op de productie van HPAPI.
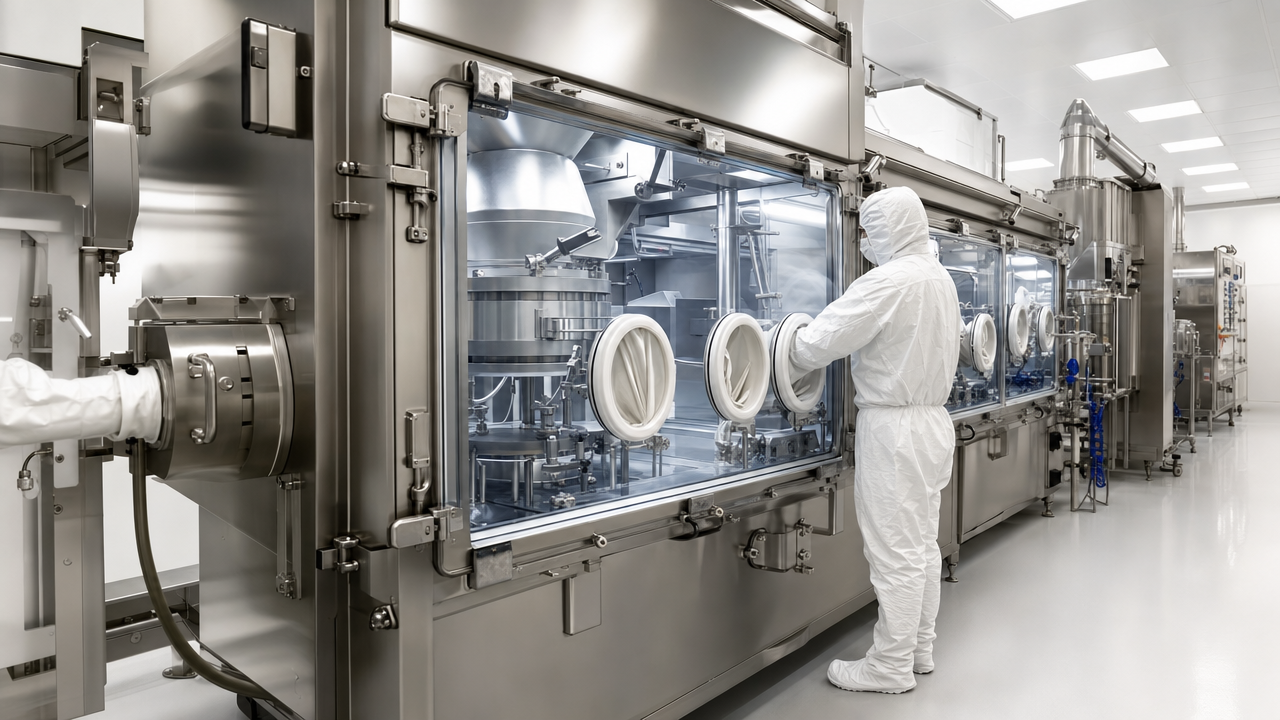
Orale vaste doseringsvormen (OSD) – tabletten en capsules – zijn verantwoordelijk voor een groeiend aandeel van de HPAPI-producten. Toch vereist de veilige productie ervan een andere insluitingsfilosofie dan steriele injectables. OSD-processen waarbij granulatie, menging, compressie en coating betrokken zijn, genereren aanzienlijke hoeveelheden stof, vaak met deeltjesgroottes van minder dan 100 micron, die urenlang in de lucht blijven hangen. De juiste uitrustingskeuze verandert dit gevaar van een constante dreiging in een gecontroleerde gebeurtenis.
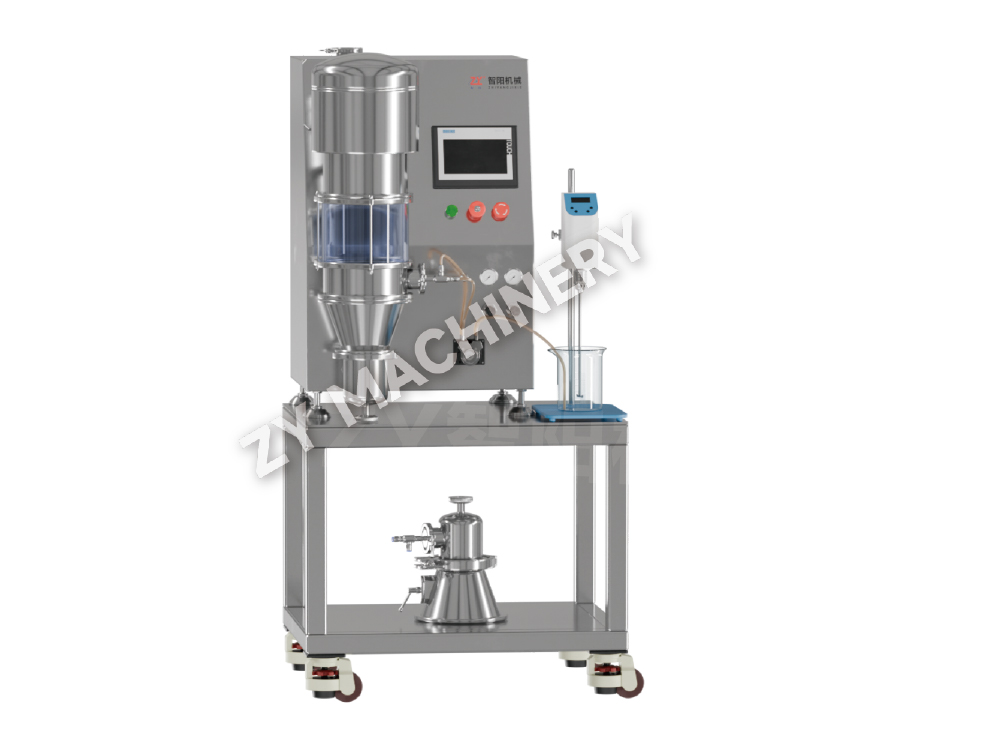
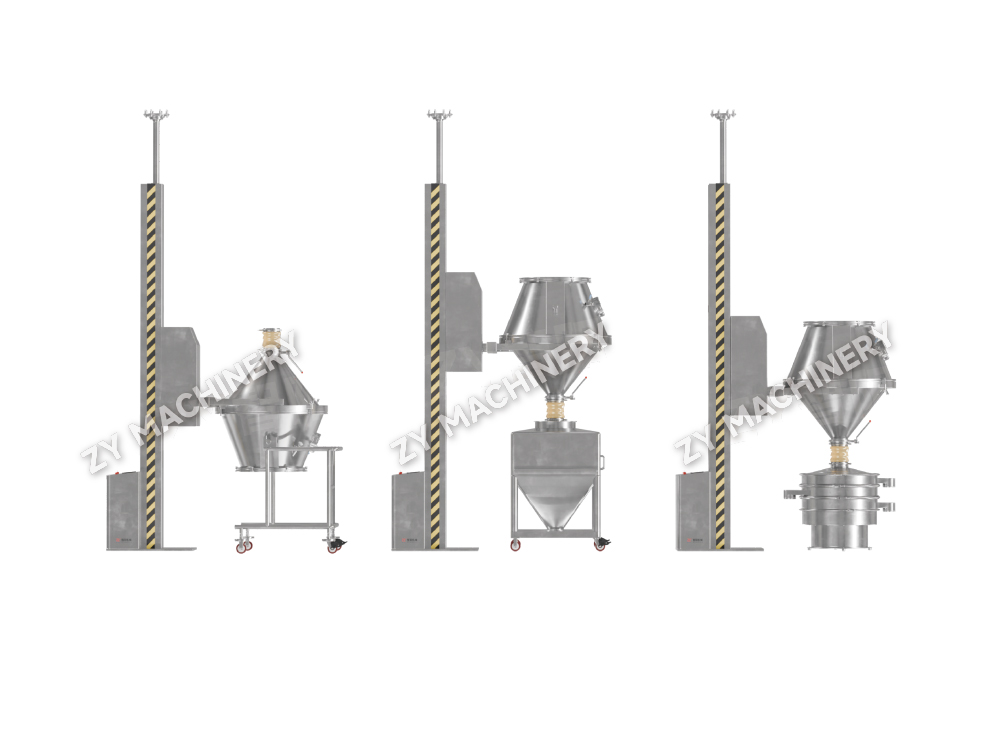
Drie eenheidsbewerkingen domineren de OSD HPAPI-lijnen: natte of droge granulatie, mengen en mengen, en tabletcoating. Elk heeft gespecialiseerde varianten met hoge insluiting. Een menger met hoge omsluiting moet bijvoorbeeld een luchtdichte afdichting bereiken tijdens het laden en ontladen, meestal via gedeelde vlinderkleppen of doorlopende voeringen. Een high-containment coater vereist onderdrukbehuizingen met HEPA-gefilterde uitlaatgassen en wash-in-place (WIP)-mogelijkheden om handmatige reinigingsinterventies te voorkomen. Granulatoren, de meest stofintensieve stap, moeten worden gekozen met OEL-prestaties die verifieerbaar zijn door monitoring van de industriële hygiëne, en niet alleen door beloften van leveranciers.
De onderstaande beslissingsmatrix vergelijkt de belangrijkste apparatuurcategorieën voor een typisch OSD HPAPI-proces gericht op OEB 4 (1–10 µg/m³). Bij batchgroottes wordt uitgegaan van een commerciële lijn uit het middenvolume.
| Uitrustingstype | Typische OEL haalbaar | CIP/WIP-mogelijkheden | Batchbereik (kg) | Belangrijkste kenmerk |
|---|---|---|---|---|
| High-containment granulator (nat) | 0,5–5 µg/m³ | WIP handmatig wissen | 5–500 | Isolator-geïntegreerde kom en afvoer |
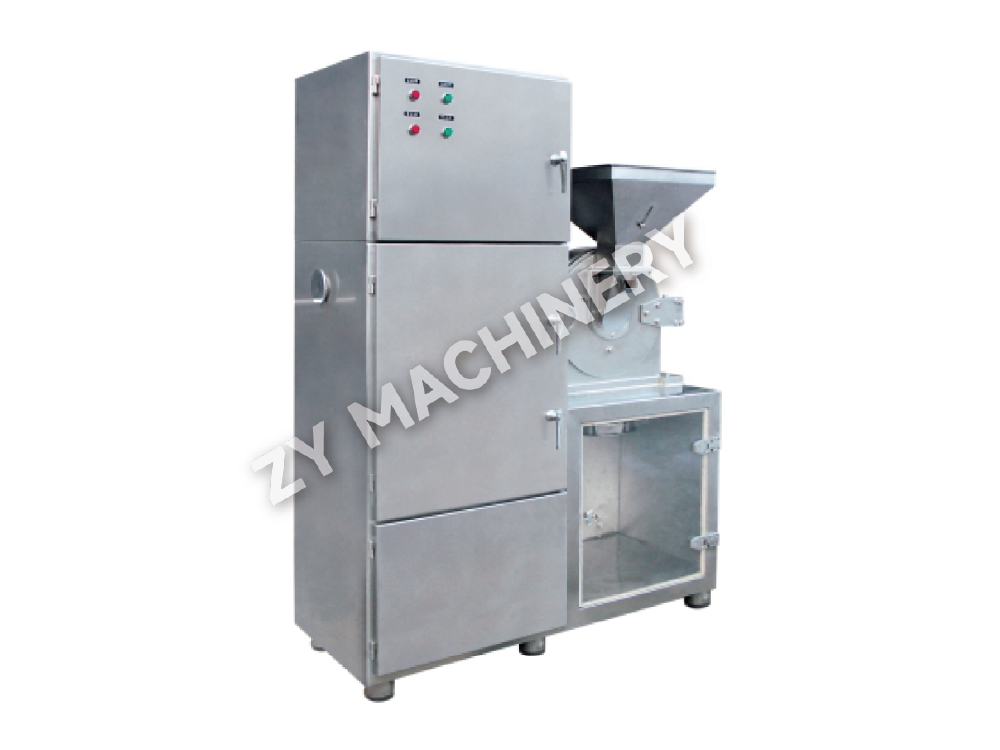
| High-containment granulator (droog) | 1–10 µg/m³ | Beperkt, hoog stofrisico | 2–200 | Walsverdichting met ingeperkt frezen |
| Mixer met hoge inhoud | 0,3–3 µg/m³ | WIP door sproeibollen | 10–1000 | Split-ventiel docking voor IBC's |
| Tabletcoater met hoge dichtheid | 0,5–5 µg/m³ | Volledig CIP | 50–600 | Vatafdichtingen met negatieve druk |
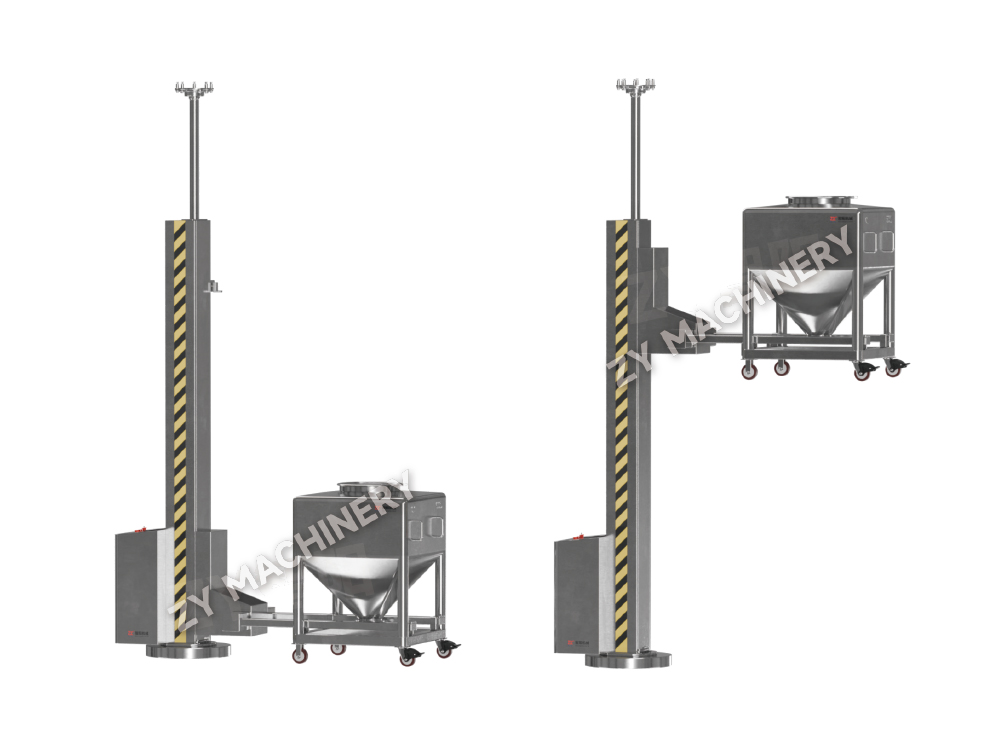
Voor het verbinden van deze eenheidsoperaties zijn beperkte materiaaloverdrachtsystemen nodig. Intermediate bulkcontainers (IBC's) met alfa-bèta-splitkleppen domineren de OEB 3-4-opstellingen, terwijl passieve continue liners (PCL's) aan populariteit winnen voor OEB 5 omdat ze de klep-tot-klep-interface elimineren die een veel voorkomend lekpunt is. De keuze geldt ook voor reinigingsvalidatie: op IBC gebaseerde lijnen hebben afzonderlijke reinigingsstations nodig, terwijl PCL's voor eenmalig gebruik zijn en de lasten van de reinigingsvalidatie volledig wegnemen, maar tegen hogere verbruikskosten.
Een praktische selectieprocedure begint met de stap met het hoogste risico: meestal granulatie. Als de granulator zijn OEL-doel niet kan halen, zal zelfs een perfecte stroomafwaartse coater de suite niet redden. Om die reden beginnen veel faciliteiten hun investering in HPAPI-apparatuur met een high-containment granulatorlijn en vervolgens geleidelijk ingeperkt mengsystemen en ten slotte een hoogwaardige coater.
Het opschalen van een HPAPI-proces van een laboratoriumreactor van 1 liter naar een commerciële lijn van 500 kg is niet alleen een technisch probleem; het is een containmentprobleem dat met elke orde van grootte groter wordt. Een laboratoriumzuurkast die werkt bij 50 gram biedt geen enkele bescherming bij 50 kilogram, waarbij de overdracht van poeder concentraties in de lucht genereert die 1000 maal kunnen stijgen tijdens het dumpen of scheppen van zakken.
Het opschalingstraject moet worden gesegmenteerd in drie verschillende inperkingsregimes, elk met zijn eigen uitrusting en verificatie-eisen.
Een kritische opschalingsactiviteit is de beoordeling van de beheersbaarheid. Het brengt elke open operatie (laden, bemonsteren, ontladen, filterwissels) in kaart in een containmentoplossing en beoordeelt het restrisico na controles. Voor een cytotoxische HPAPI op schaal van 10 kg tot 500 kg identificeerde de beoordeling van de insluitbaarheid vijf stappen met een hoog risico, waarvan er drie technische aanpassingen vereisten (het toevoegen van een afgesloten bemonsteringspoort, het upgraden naar een IBC-dockingstation met dubbele kleppen en het installeren van een geautomatiseerde zakkensnijder). Na de implementatie daalden de persoonlijke luchtmonsters van een geometrisch gemiddelde van 12 ng/m³ naar 0,8 ng/m³ – een vijftienvoudige verbetering waarmee de op OEL gebaseerde waarschuwingslimiet werd overschreden.
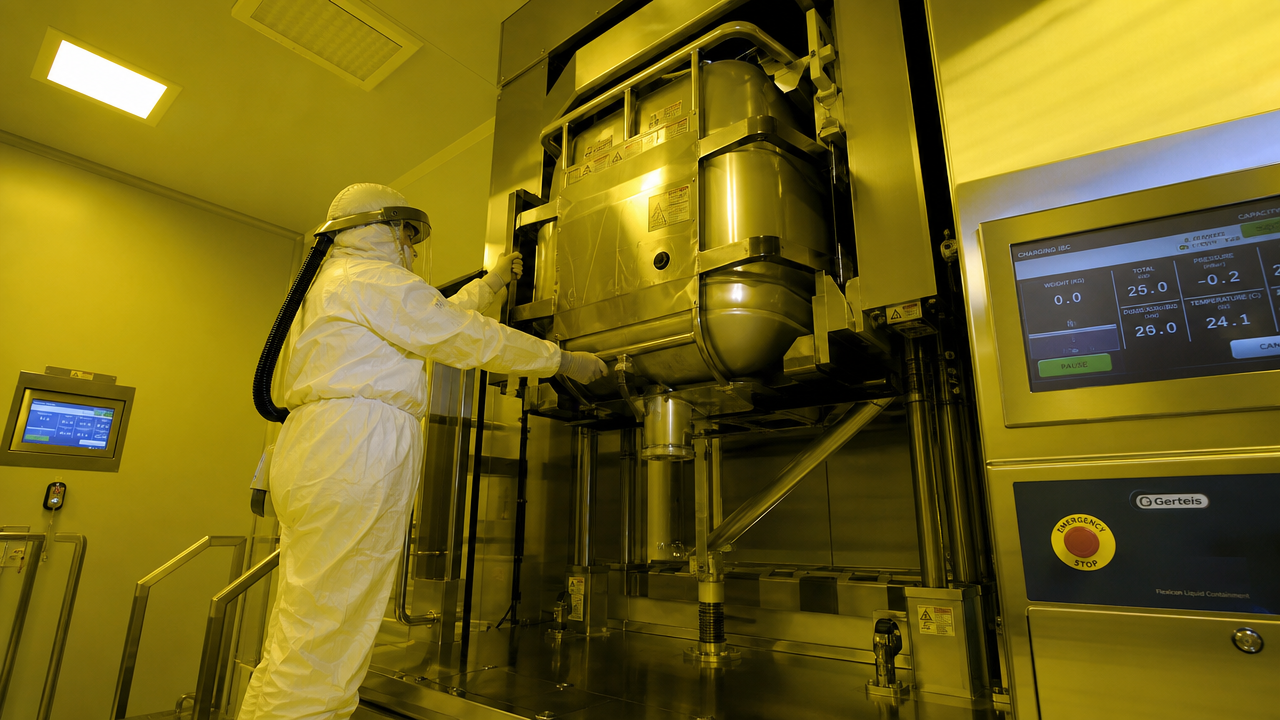
Geen enkele HPAPI-lijn is veilig zonder reinigingsvalidatie die aantoont dat krachtige residuen worden verwijderd tot niveaus die geen kruisbesmettingsrisico's met zich meebrengen voor het volgende product. De basismaatstaf is de op gezondheid gebaseerde blootstellingslimiet (HBEL), vaak uitgedrukt als een toegestane dagelijkse blootstelling (PDE) of ADE. Een gebruikelijke overdrachtslimiet is 10 ppm van het vorige product in de volgende maximale dagelijkse dosis, maar voor HPAPI's is dat cijfer van 10 ppm vaak ordes van grootte te hoog. Voor een verbinding met een ADE van 1 µg/dag zou een overdracht van 10 ppm naar een tablet van 500 mg 5 µg opleveren – vijf keer de veilige limiet. De reinigingslimieten moeten dus specifiek per verbinding worden berekend en niet worden ontleend aan niet-krachtige programma's.
De schoonmaakstrategie splitst zich op in geautomatiseerde clean-in-place (CIP) en handmatige reiniging. CIP domineert HPAPI-apparatuur omdat het de blootstelling van de operator tijdens het reinigen elimineert. Sproeikogels, roterende jetkoppen en hogesnelheidssproeiers bereiken interne oppervlakken zonder de omsluiting te verbreken. Toch kan CIP alleen niet alle resten van afdichtingen, pakkingen en dode poten verwijderen; daarvoor zijn handmatige reinigingen nodig, die moeten worden uitgevoerd in isolatoren of via handschoenpoorten met volledige PBM.
| Bemonsteringsmethode | Voordelen | Beperkingen | Beste applicatie |
|---|---|---|---|
| Oppervlaktedoekje (wattenstaafje) | Meet rechtstreeks residuen op apparatuuroppervlakken; kan zich richten op de slechtst denkbare locaties | Techniekafhankelijk herstel; kan geen ontoegankelijke gebieden bemonsteren | Post-CIP-verificatie van kritische oppervlakken (kom, afvoergoot) |
| Spoelwaterbemonstering | Integreert resten van grote oppervlakken; niet opdringerig | Moet een uniforme ontbinding veronderstellen; kan onoplosbare resten missen | Laatste spoeling van tanks, blenders en transferleidingen |
| Online TOC-monitoring | Realtime gegevens; vermindert de doorlooptijd van laboratoria; trendy | Niet verbindingsspecifiek; valse positieven van schoonmaakmiddelen | Continue verificatie van spoelcycli en CIP-waterretouren |
Acceptatiecriteria worden vastgesteld op PDE-niveau, vertaald in een maximaal toegestane carry-over (MAC) per oppervlakte. Voor een granulator van 500 liter met een inwendig oppervlak van 12 m² en een MAC van totaal 1 mg is de limiet per oppervlak 0,083 mg/100 cm². Veegmonsters moeten residuen onder die limiet vertonen, waarbij herstelfactoren zijn toegepast. Elke excursie leidt tot een analyse van de hoofdoorzaak, vaak wijzend op een dood been dat niet in contact is gekomen met CIP-spray, of een pakking die API vasthoudt. Door deze gebieden opnieuw te ontwerpen zodat ze draineerbaar en glad zijn (Ra < 0,8 µm), wordt herhaling voorkomen.
Een succesvol HPAPI-reinigingsvalidatieprogramma voert minimaal drie opeenvolgende succesvolle runs uit, omvat zowel visuele inspectie als analytische tests, en wordt opnieuw gevalideerd wanneer batchgrootte, reinigingsparameters of apparatuurconfiguratie veranderen. Sites die na CIP online TOC-monitoring integreren, hebben de testlast van laboratoriumuitstrijkjes met 40-60% verlaagd, waardoor de vrijgave van batches wordt versneld zonder dat dit ten koste gaat van de veiligheid.
Om deze principes te testen, heeft een middelgrote CDMO een BCS Klasse II cytotoxische HPAPI over een periode van 18 maanden van klinische productie in een laat stadium (batch van 10 kg) naar commerciële schaal (batch van 500 kg) gebracht. De compound had een OEL van 0,3 µg/m³ – stevig in OEB 5-territorium – en de bestaande pilotlijn, die gebruik maakte van open-front isolatoren en handmatige IBC-overdrachten, registreerde persoonlijke blootstellingsniveaus van gemiddeld 1,5 ng/m³, maar met pieken tot 22 ng/m³ tijdens filterwissels.
Het opschalingsontwerp verving de handmatige oplaadstap door een geautomatiseerde zakkensnijder in een zeer betrouwbare isolator. De natte granulatiestap ging naar a bevatte high-shear granulator met een komafvoer met gedeelde klep die rechtstreeks op een IBC-menger van 500 kg werd aangesloten. De coater werd geüpgraded naar een CIP-compatibele eenheid voor negatieve druk, en alle filterbehuizingen werden opnieuw ontworpen voor het vervangen van bag-in/bag-out (BIBO) met continue liner-insluiting.
Na de ingebruikname toonde milieumonitoring een geometrisch gemiddelde persoonlijke blootstelling aan van 0,09 ng/m³ – een reductie van 85% ten opzichte van de pilotgegevens. Bij 22 commerciële batches deden zich nulafwijkingen boven de alarmlimiet van 0,3 ng/m³ voor. De reinigingsvalidatie heeft drie opeenvolgende runs doorstaan met spoelwaterresultaten onder de van PDE afgeleide MAC, en het herstel van de uitstrijkjes bedroeg gemiddeld 92% voor de doelverbinding. De totale kapitaalinvestering bedroeg 4,2 miljoen dollar, maar het project bereikte de commerciële output negen maanden eerder dan gepland, omdat insluitingsfouten – die tijdens proefcampagnes twee stilleggingen van zes weken hadden veroorzaakt – volledig werden geëlimineerd.
Veel operations managers beschouwen high-containmentapparatuur als een kostenpost. Dat perspectief negeert de verborgen kosten van open handelingen: de verbrandingssnelheid van persoonlijke beschermingsmiddelen, excursies voor milieumonitoring, batchverliezen door kruisbesmetting en uitval van regelgeving. Een vergelijking van de totale eigendomskosten (TCO) over een periode van vijf jaar voor een OEB 4 HPAPI-lijn van 200 kg batchgrootte laat een opvallende omkering zien: de containmentlijn kost 18% meer kapitaal, maar verlaagt de jaarlijkse bedrijfskosten met 37%.
| Kostencategorie | Insluitingslijn | Open lijn |
|---|---|---|
| Installatie van kapitaalapparatuur | 3.200 | 2.600 |
| Jaarlijkse PBM's en verbruiksartikelen | 80 | 340 |
| Jaarlijkse reinigingsvalidatie (swabs, laboratorium) | 45 | 120 |
| Jaarlijkse stilstand (insluitingsfouten) | 0 (geprojecteerd) | 210 |
| Totale kosten over 5 jaar (incl. kapitaal) | 3.825 | 5.950 |
De grootste besparing komt voort uit vermeden downtime. Open lijnoperaties besteedden gemiddeld 14 dagen per jaar aan het onderzoeken en herstellen van insluitingsexcursies, terwijl de technische controles van de gesloten lijn de risico's van excursies aan de bron elimineerden. De kosten voor verbruiksartikelen voor eenmalig gebruik voor ingeperkte transfersystemen – zoals passieve doorlopende voeringen – werden volledig gecompenseerd door de vermindering van 65% in het verbruik van persoonlijke beschermingsmiddelen en de daling van 60% in het aantal uitstrijkjestests. Voor een contractfabrikant die €2.000 per productie-uur factureert, vertalen 14 extra productiedagen zich in ruim €670.000 aan jaarlijkse omzetherstel.
Facilitaire kosten zijn een andere dimensie. Een afgesloten lijn met onderdrukisolatie kan redelijkerwijs een gebouw delen met niet-krachtige activiteiten zonder dat volledige fysieke scheiding vereist is. Een open HPAPI-lijn vereist routinematig een speciale vleugel met aparte HVAC-, kleding- en materiaalstroom, wat $ 1,5 tot 2 miljoen aan faciliteitskapitaal toevoegt, wat in de TCO-berekening hierboven al wordt opgeteld in het open-line kapitaalcijfer. Het resultaat: inperking is geen premiumoptie, maar een strategie voor kostenoptimalisatie op de lange termijn voor elk HPAPI-product dat meer dan drie jaar commerciële levering verwacht.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur