


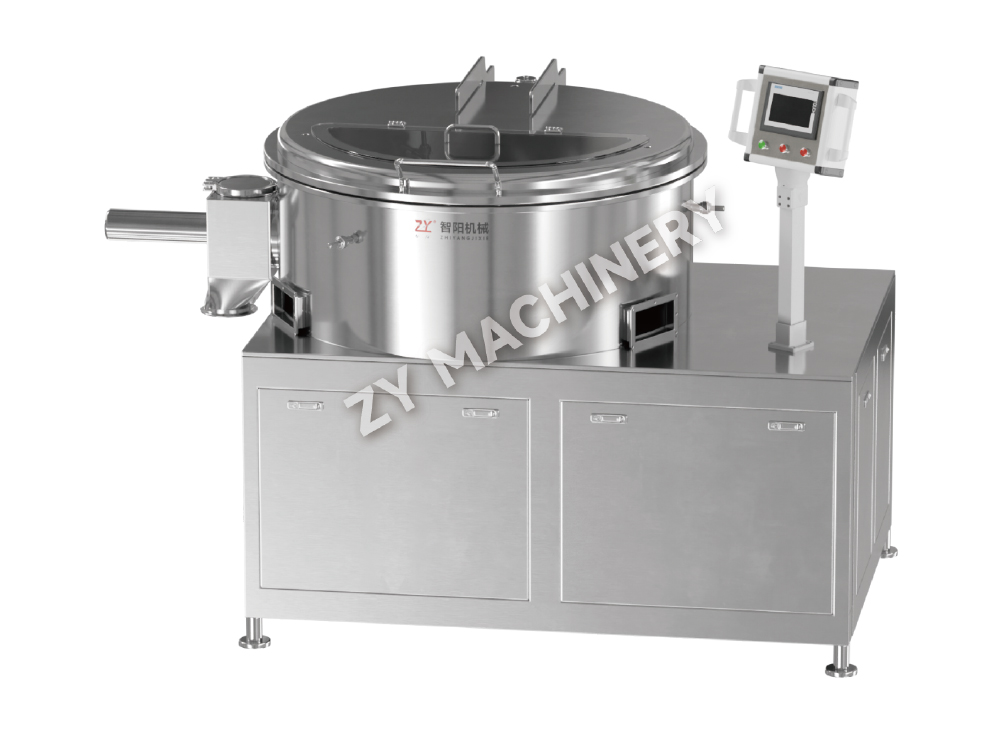
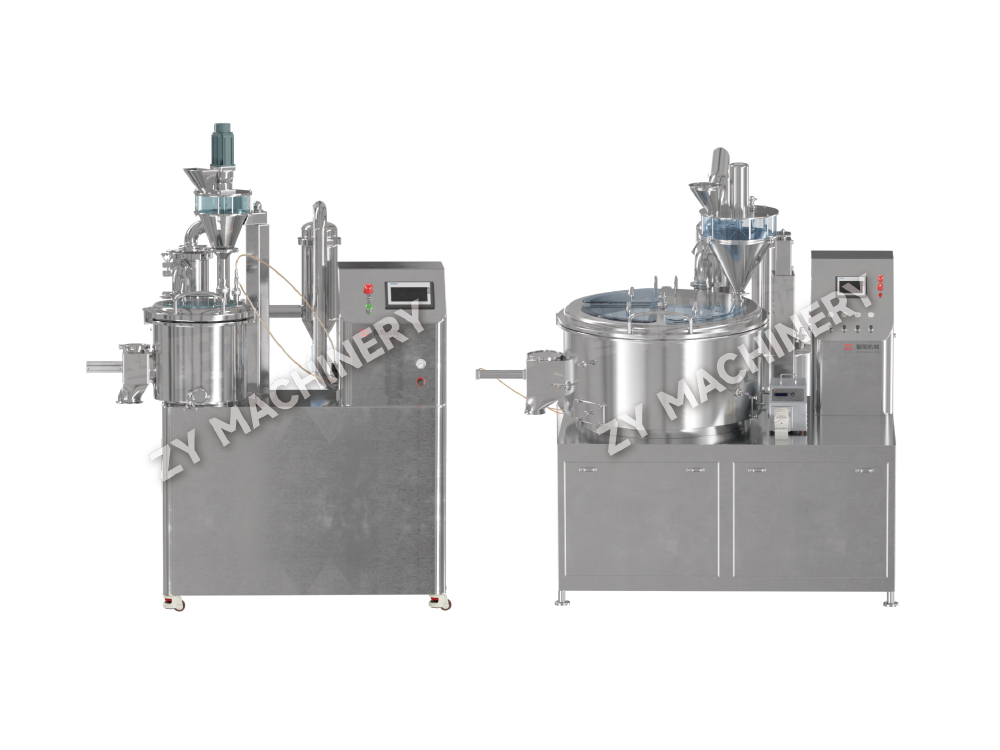
NTFZ-granulator voor het heffen en overbrengen van trechters
De NTFZ Hopper Lifting & Transfer Granulator is ontworpen voor het overb.....

Een projectteam heeft ooit acht maanden besteed aan de inrichting van een gebouw, maar ontdekte tijdens de basistechniek dat het gebouw niet de vereiste drukcascades voor een blok met hoge insluiting zou kunnen ondersteunen. De oorzaak was simpel: ze begonnen muren te tekenen voordat ze een formele ontwerpbasis hadden voltooid. Voor de productie van orale vaste doseringen (OSD's) begint elk succesvol fabrieksontwerp met drie niet-onderhandelbare antwoorden: de exacte doseringsvormen en productkenmerken, de beoogde jaarlijkse productie in kilogrammen of tabletten, en de belangrijkste regelgevende jurisdicties (FDA, EMA, NMPA, enz.). Zonder deze blijven de afmetingen van de apparatuur, de classificatie van de cleanrooms en zelfs de gangbreedtes giswerk.
Een ontwerpbasisdocument moet meer omvatten dan de naam van het blockbuster-molecuul. Het moet de beroepsmatige blootstellingsband (OEB) van de API definiëren, de gevoeligheid voor vocht en hitte, het bereik van de batchgrootte en of het proces oplosmiddelen omvat die ATEX-zonering veroorzaken. Als de fabriek zowel tabletten met onmiddellijke afgifte als tabletten met gereguleerde afgifte zal verwerken, moet de faciliteit beschikken over afzonderlijke granulatielijnen of over minimaal gevalideerde reinigingsprocedures tussen de campagnes. Multifunctionele installaties voegen flexibiliteit toe, maar vermenigvuldigen de validatie-inspanningen – een afweging die vroegtijdig moet worden gekwantificeerd.
| Doseringsvorm | Minimale cleanroomkwaliteit | Typische speciale HVAC-conditie | Belangrijkste uitrustingsmateriaal | Insluitingsrisico |
|---|---|---|---|---|
| Standaard OSD-tablets | D | Algemene vochtigheidsregeling 40–55% RH | 316L roestvrijstalen productcontactonderdelen | Laag (OEB 1–2) |
| Bruistabletten | D met suite met lage luchtvochtigheid | Dauwpunt <10 °C, afgesloten ruimte | 316L, speciale afdichting | Laag tot matig |
| Droge poederinhalatoren | C | Strenge deeltjescontrole, lage luchtvochtigheid | Roestvrij staal van farmaceutische kwaliteit | Matig (OEB 2–3) |
| Krachtige OSD (hormonen, cytotoxica) | D (opgenomen) | Negatieve drukcascades, lucht met één doorgang | 316L, elektrolytisch gepolijst, geschikt voor CIP | Hoog (OEB 4–5) |
Nadat de ontwerpbasis is vastgelegd, is de volgende stap om van materiële beweging het organiserende principe van de hele lay-out te maken. Deze omslag in het denken voorkomt een veelgemaakte fout: een gebouw ontwerpen en vervolgens het proces erin persen.
In een goed ontworpen OSD-installatie bepaalt de afstand die een poeder aflegt tussen de doseerruimte en de compressiemachine niet alleen de productiviteit, maar ook het risico op kruisbesmetting. Elke 10 meter vermindering van de handmatige overdrachtsafstand verlaagt de kans op verspreiding van actieve ingrediënten in de lucht met ongeveer 15% en scheert bijna 8% op de directe arbeidsuren per batch. Daarom moet het materiaalstroomdiagram worden opgesteld voordat de eerste architecturale lijn wordt getrokken.
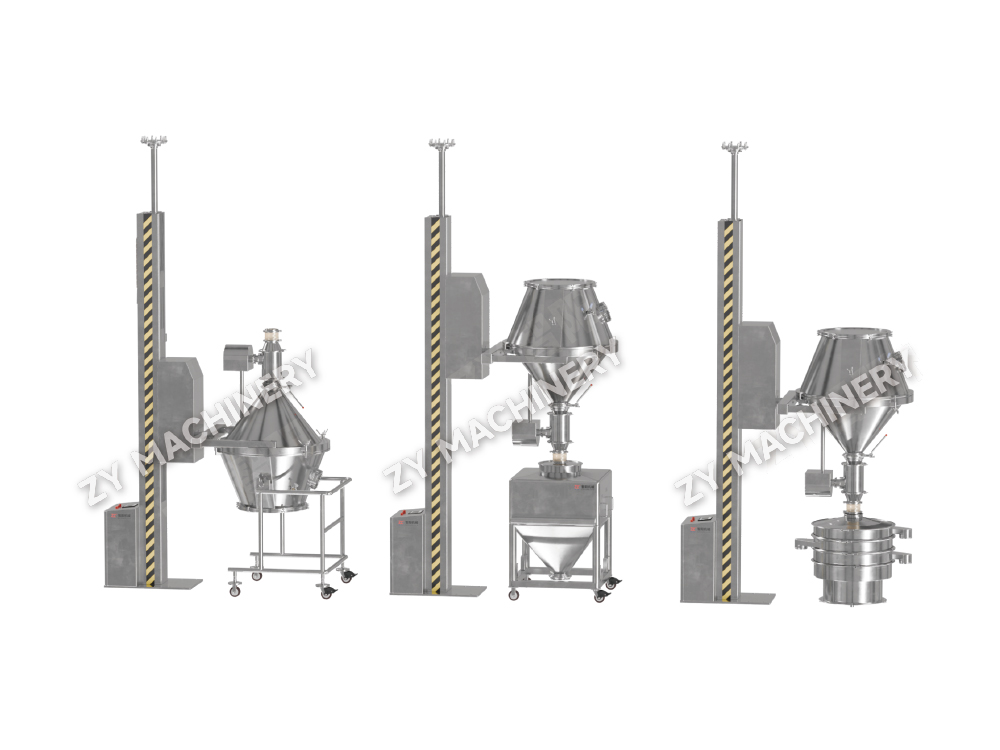
De typische stroom voor een tabletlijn – doseren, nat of droog granuleren, drogen, verkleinen, mengen, comprimeren, coaten en verpakken – creëert natuurlijke functionele zones. Deze zones moeten een pad in één richting volgen zonder terug te keren. Personeels- en materiële luchtsluizen isoleren elke zone, en tuimelmengers met hefkolommen kan de noodzaak elimineren om bakken door gangen te vervoeren door IBC's rechtstreeks van het mengen naar de compressie over te brengen via zwaartekrachtgoten of automatisch geleide voertuigen. Deze aanpak is niet alleen maar lean; het vermindert het aantal benodigde drukcascades en vereenvoudigt de HVAC-zonering.
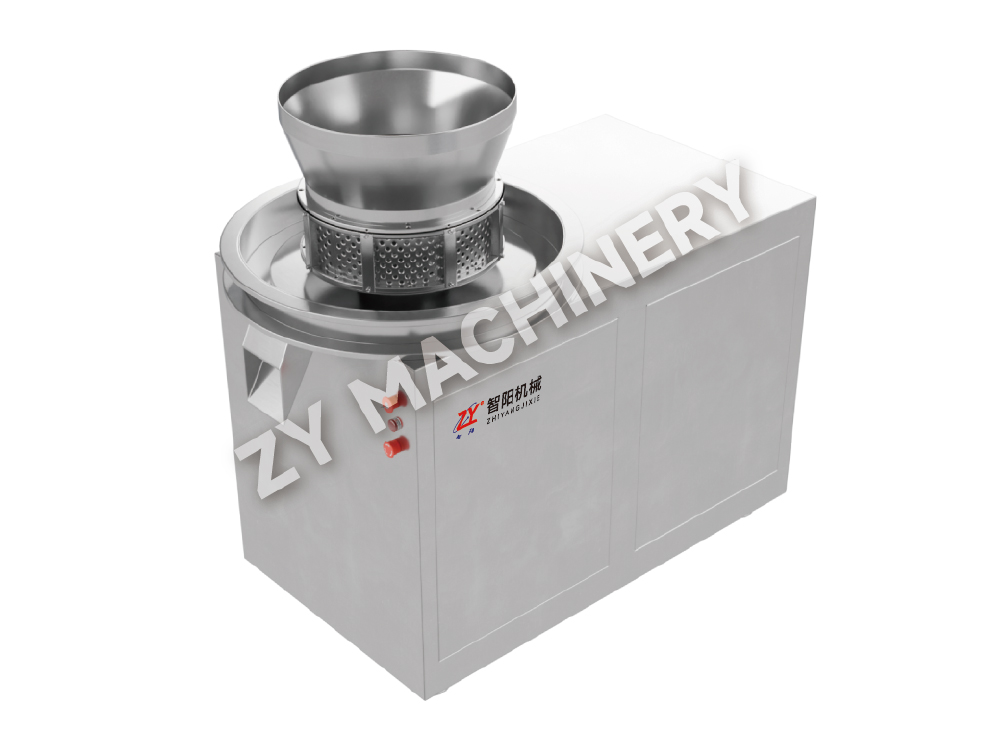
Granulatie- en compressiekamers worden doorgaans gescheiden door een muur met een doorvoer of een semi-automatisch overdrachtssysteem. Als het product vochtgevoelig is, kan de materiële ruggengraat ook een droge granulatierolverdichter in plaats van een wervelbed, waardoor zowel de droogtijd als het risico op hydrolyse worden verminderd. Bij de indeling moet ook rekening worden gehouden met toekomstige capaciteitsuitbreiding. Door een gespiegelde schaalruimte aan de andere kant van een centrale utiliteitsrug te laten, kan de capaciteit worden verdubbeld zonder de materiaalstroom te herleiden.
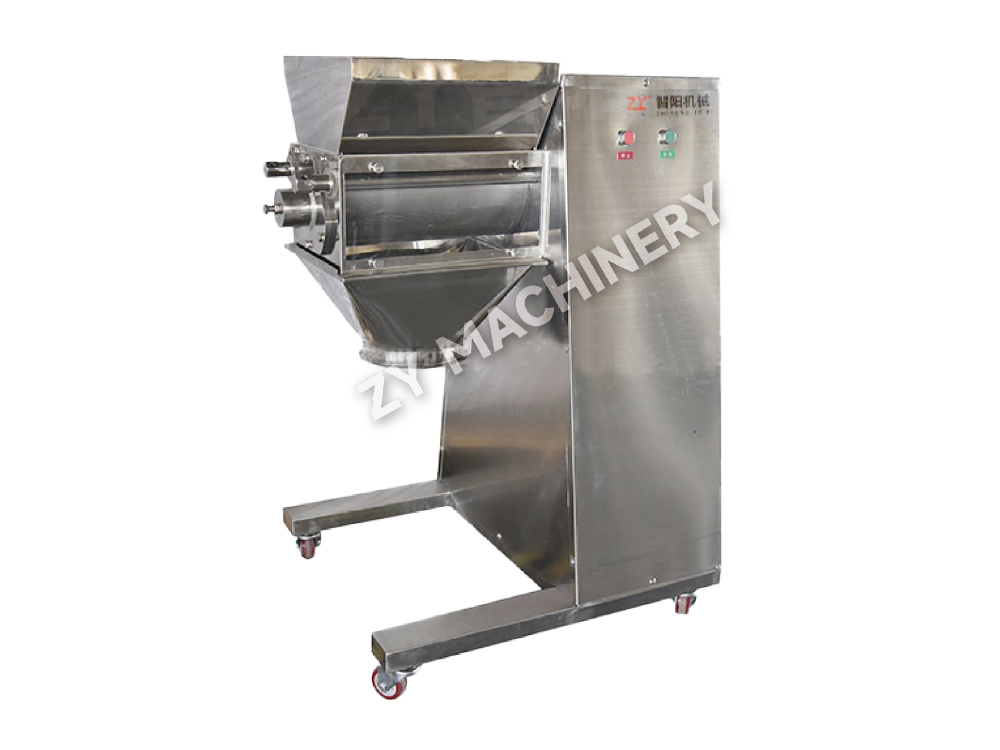
Het selecteren van granulatieapparatuur is in wezen een beslissing over de batchgrootte, de insluiting en de fysische chemie van de formulering. Een molecuul dat afbreekt in de aanwezigheid van water zal nooit door een natte granulator met hoge afschuiving gaan; het hoort thuis in een rollenverdichter of een directe compressielijn. Toch lopen veel projectplanningen vertraging op omdat de apparatuurlijst wordt geschreven voordat het stabiliteitsprofiel van de formulering compleet is. De volgende matrix verduidelijkt de beslissing.
| Parameter | Natte granulatie met hoge afschuiving | Wervelbedgranulatie | Droge granulatie (walsverdichter) |
|---|---|---|---|
| CapEx (relatief) | Basis | 20–30% | 10–15% |
| Batchcyclustijd | 30–60 minuten (plus drogen) | 45–90 minuten (geïntegreerd drogen) | 15–30 minuten |
| Risico op stofinsluiting | Matig (open afvoer) | Laag (geïntegreerde overdracht) | Laag (gesloten systeem) |
| Reinigbaarheid (CIP-haalbaarheid) | Matig; voor sommige onderdelen is COP vereist | Goed; veel modellen bieden WIP | Goed; beperkte natte ondergrond |
| Beste vanwege API-kenmerken | Bestand tegen vocht, slechte samendrukbaarheid | Vochtgevoelig mogelijk, goede doorstroming | Zeer vochtgevoelig of krachtig |
| Validatie complexiteit | Medium (controle van het droogeindpunt) | Medium (procesanalytische technologie gereed) | Laag (weinig kritische procesparameters) |
Naast granulatie, mengapparatuur moet worden beoordeeld op segregatierisico. Bakkenblenders met liftsystemen hebben de voorkeur boven vaste V-blenders, omdat ze de overdrachtsstappen minimaliseren en gemakkelijker te valideren zijn op uniformiteit van de inhoud. In faciliteiten die zich richten op OEB 4/5-verbindingen moet de gehele meng-, compressie- en coatingtrein in isolatoren of onder onderdrukbehuizingen draaien. Dit verschuift de apparatuurselectiecalculus naar compacte, volledig geïntegreerde systemen met gevalideerde containmentinterfaces.
Wanneer het actieve farmaceutische ingrediënt een grenswaarde voor beroepsmatige blootstelling heeft van minder dan 1 µg/m³ (OEB 4 of 5), verschuift het ontwerp van de faciliteit van productbescherming naar bescherming van de operator als dominante logica. De isolatiestrategie wordt de architecturale ruggengraat: elke processtap wordt afgedicht en de ruimte eromheen wordt op een onderdruk gehouden ten opzichte van aangrenzende gangen, doorgaans met een doeldrukverschil van minimaal 15 Pa en een speciaal luchtbehandelingssysteem dat niet recirculeert naar algemene ruimtes.
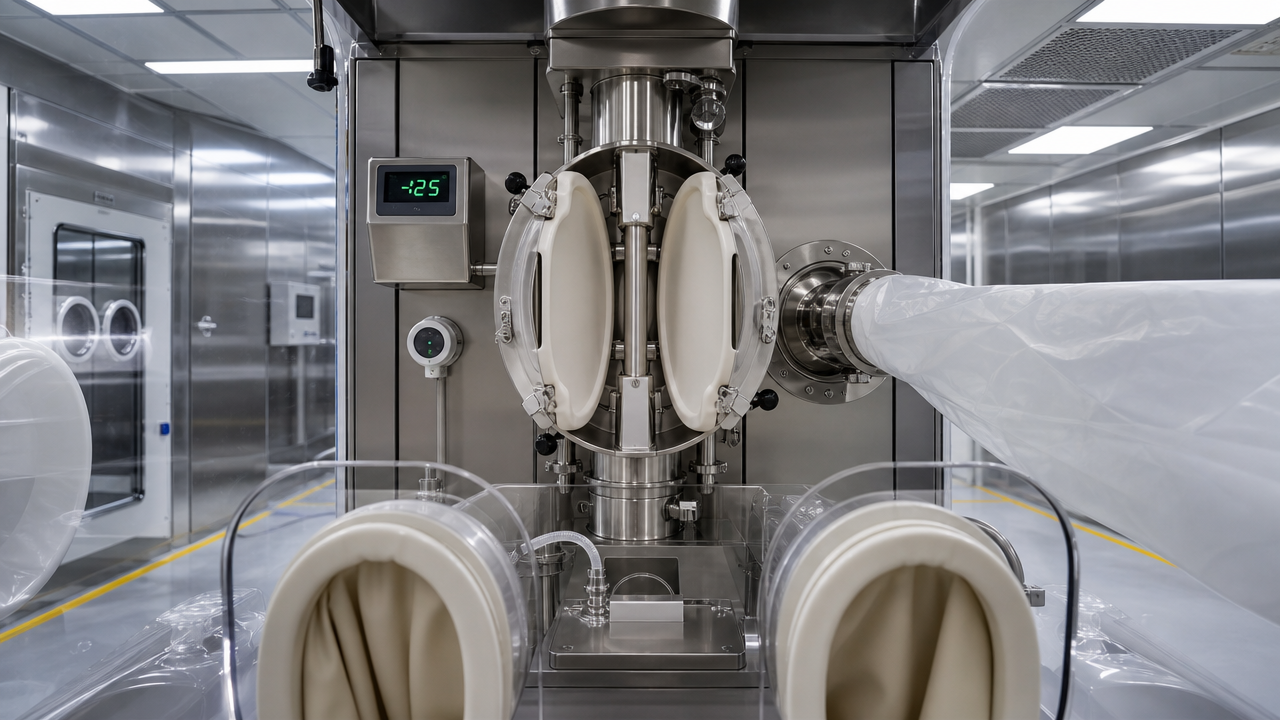
Een gevalideerde gedeelde vlinderklep (SBV) moet een leksnelheid van minder dan 1 µg/m³ bereiken tijdens materiaaloverdracht tussen een IBC en een tabletpersinlaat. De HEPA-filtratie van de isolator moet een H14-classificatie hebben met een gedocumenteerde DOP-test. Hieronder vindt u de minimale checklist voor OEB 4/5 uitrustingspakketten:
De classificatie van de omringende ruimte is in rust nog steeds typisch klasse D (ISO 8), maar de drukcascade zorgt voor een luchtstroom vanuit de algemene gang (atmosferisch) naar de krachtige samengestelde luchtsluis (minus 7,5 Pa) en vervolgens naar de procesruimte (minus 15 Pa of meer), waardoor een continue naar binnen gerichte beweging ontstaat die de operator beschermt. Moderne ontwerpen voegen vaak een voorkamer toe met een HEPA-gefilterde luchtdouche om het ontsnappen van deeltjes tijdens materiaalbeweging tegen te gaan.
Verwarming, ventilatie en airconditioning zijn goed voor 40 tot 60% van de bedrijfskosten van een farmaceutische fabriek. Als de drukcascade verkeerd wordt uitgevoerd, leidt dit tot observaties van de toezichthouders of tot buitensporige energierekeningen. De EU GMP Annex 1 en de aseptische richtlijnen van de FDA bepalen de vereiste omgevingsparameters. Voor OSD-faciliteiten is het doel het handhaven van klasse D-omstandigheden in bezette verwerkingsruimten, maar met strengere vochtigheidscontrole voor bruisende of vochtgevoelige producten. De onderstaande tabel vat de kritische HVAC-instelpunten samen.
| Rang | ISO-klasse (in rust) | Luchtveranderingen per uur | Drukverschil versus aangrenzende lagere klasse | Deeltjeslimieten (≥0,5 µm, in rust) | Levensvatbare grenzen (cfu/m³, operationeel) |
|---|---|---|---|---|---|
| A (voor steriel) | 5 | Niet gedefinieerd (snelheid 0,45 m/s) | Niet van toepassing | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa tot C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa tot D | 352.000 | 100 |
| D (OSD-standaard) | 8 | 15–20 | 12,5 Pa tot niet-geclassificeerd | 3.520,000 | 200 |
Het minimum van 12,5 Pa is geen suggestie; het is een ontwerpinstelpunt dat moet worden gehandhaafd tijdens het openen van de deur en het bedienen van de apparatuur. Actieve bewakings- en gebouwbeheersysteemalarmen moeten worden geactiveerd wanneer het verschil onder de 10 Pa daalt. Een veelvoorkomend storingspunt voor OSD-installaties is het stofafzuigsysteem, dat moet worden gekoppeld aan de HVAC-toevoer om negatieve onevenwichtigheden te voorkomen. Wanneer een wervelbeddroger zich in de blaas-en-afvoermodus bevindt, moet de drukregeling van de kamer het grote uitlaatvolume compenseren.
Validatie is geen activiteit na de installatie; het begint op het moment dat een specificatie van de gebruikersvereisten wordt opgesteld. Een goed gestructureerde URS die het constructiemateriaal, de oppervlakteafwerking (Ra ≤ 0,4 µm voor productcontactoppervlakken), de draineerbaarheid en de reinigingsmethode definieert, voorkomt 70% van de afwijkingen die later tijdens IQ/OQ worden aangetroffen. In een typische projecttijdlijn het uitvoeren van een grondige fabrieksacceptatietest vermindert de inspanningen voor de inbedrijfstelling van de locatie tot 30% omdat de meeste mechanische en softwarefouten worden opgelost voordat de apparatuur de winkel van de leverancier verlaat.
Voor faciliteiten met meerdere producten moet het validatiemasterplan een strategie bevatten die producten groepeert op basis van oplosbaarheid en potentie om het aantal reinigingsvalidatieruns te minimaliseren. Riboflavinetests en onderzoeken naar het terughalen van uitstrijkjes vormen de basis voor de acceptatiecriteria voor de uiteindelijke reiniging.
Een greenfield-fabriek die is gebouwd met vooraf gevalideerde modulaire processkids kan mechanisch 3 tot 6 maanden sneller voltooid zijn dan een met een stok gebouwd equivalent, maar de initiële engineeringkosten zijn doorgaans 10 tot 15% hoger vanwege het intensieve front-endontwerp dat nodig is om de locaties van leidingen en instrumenten te bevriezen. Deze premie wordt echter vaak terugverdiend door eerdere marktintroductie: het vier maanden eerder lanceren van een generiek product kan 8 tot 12% extra marktaandeel veroveren voordat concurrenten de prijzen eroderen. De onderstaande vergelijking maakt gebruik van een hypothetische OSD-faciliteit van 2 miljard tabletten per jaar.
| Parameter | Modulair/skidgebaseerd | Traditioneel op locatie gebouwd |
|---|---|---|
| Totale projectduur (ontwerp tot PQ) | 22–28 maanden | 28–36 maanden |
| Kapitaaluitgaven (relatief) | 10–15% | Basis |
| Validatie-inspanning | 20-30% lager (vooraf gevalideerde modules) | Volledige sitevalidatie vanaf nul |
| Toekomstige schaalbaarheid | Flexibel; voeg parallelle skids toe | Vereist structurele aanpassingen |
| Variatie in bouwkwaliteit | Laag (fabrieksgestuurd) | Hoger (site-afhankelijk) |
| Typische cleanroom-voetafdruk | 15–20% kleiner (geoptimaliseerde leidingen) | Groter vanwege routing op locatie |
Naast tijd en kosten vereenvoudigt de modulaire aanpak de technologieoverdracht omdat hetzelfde skidontwerp over meerdere regio's kan worden gerepliceerd met minimale hervalidatie. Als echter wordt verwacht dat het productportfolio binnen vijf jaar aanzienlijk zal veranderen, kan een traditioneel gebouw met grotere kolomafstanden en generieke nutsvoorzieningen meer herconfiguratievrijheid bieden. De uiteindelijke keuze komt neer op de zekerheid van de productpijplijn.
De volgende generatie OSD-installaties zal niet afhankelijk zijn van periodieke bemonstering voor kwaliteitsvrijgave. Process Analytical Technology-sensoren – NIR-sondes gemonteerd in blenders en drogers, deeltjesgrootte-analysatoren op granulatorafvoeren – maken realtime monitoring van kritische kwaliteitskenmerken mogelijk. Wanneer ze worden geïntegreerd met een Manufacturing Execution System via OPC UA-datasnelwegen, kunnen deze signalen de rechtvaardiging vormen voor realtime vrijgave, waardoor dagen van quarantaineopslag worden geëlimineerd. Voor een digitale fabriek zijn de volgende integratiepunten nodig die vanaf dag één zijn ontworpen:
Toezichthouders verwachten dat elektronische documenten de papieren logboeken zullen vervangen, maar verwachten ook dat het systeem gevalideerd is om datamanipulatie op te sporen. Het opnemen van PAT en digitale integratie in het initiële validatieplan voor het V-model kost ongeveer 12% van het totale budget voor projectcontroles, maar het verlaagt de doorlopende kosten van kwaliteitstoezicht met naar schatting 20% per jaar door minder laboratoriumtests en minder uren voor het beoordelen van batchrecords. Fabrieken die zijn ontworpen zonder digitale gereedheid, worden tijdens de eerste uitbreiding achteraf aangepast, tegen drie keer de oorspronkelijke kosten.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur