




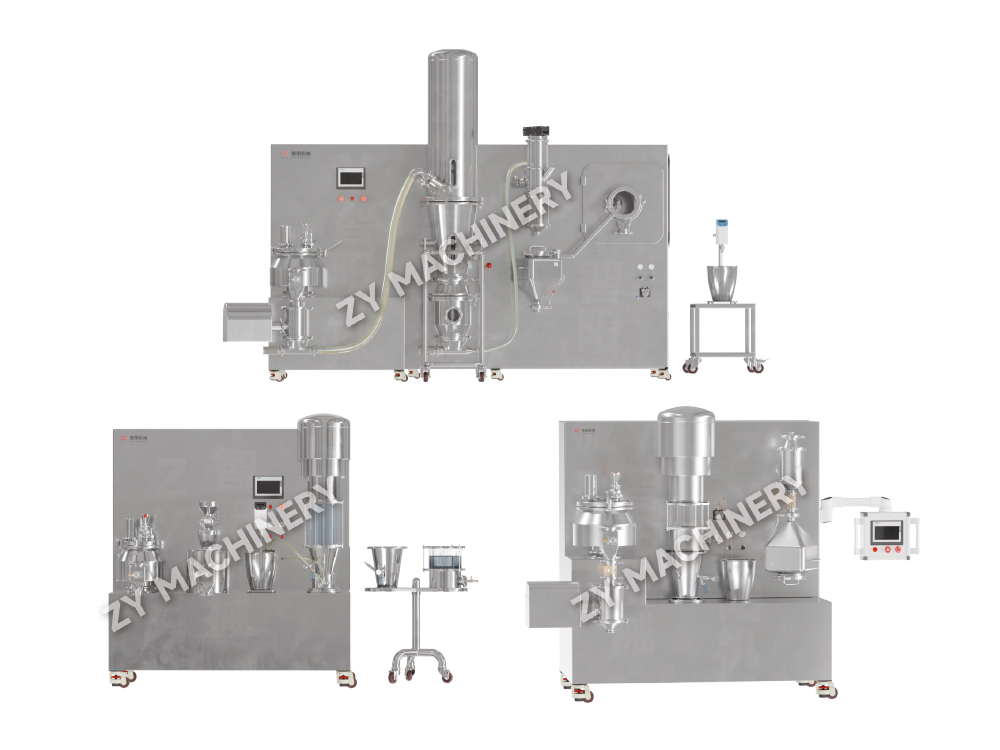
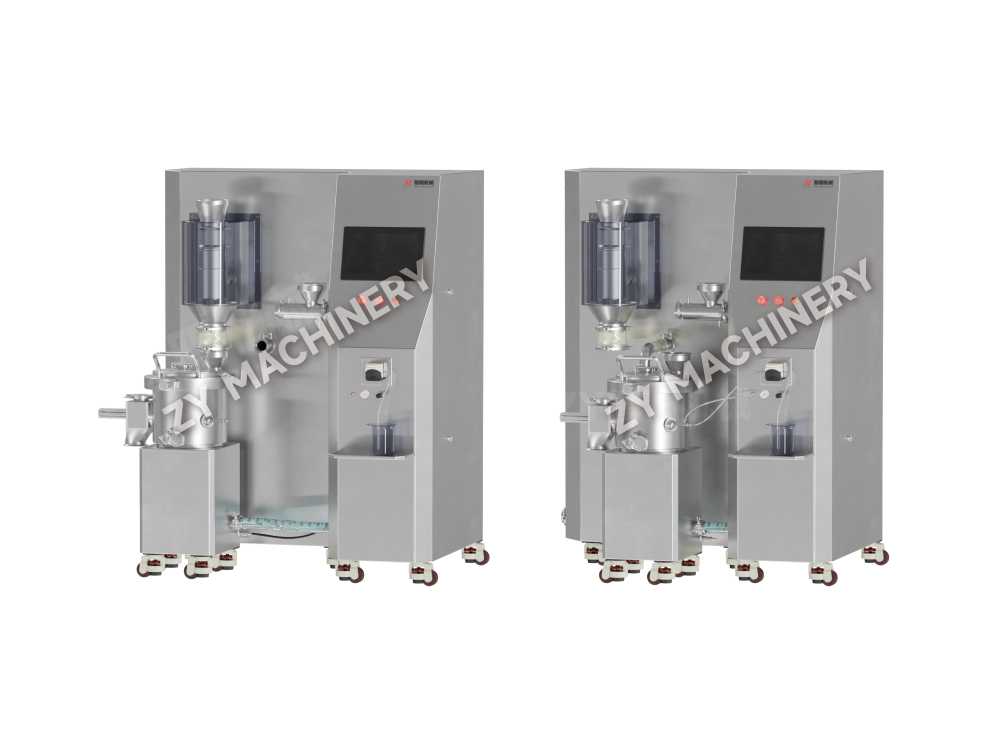
GFL R&D Lab-productie-eenheid voor vaste dosering
De GFL R&D-productie-eenheid voor vaste doseringen in laboratoriumformaa.....

Eén enkel defect aan de capping kan leiden tot een afkeuring van een volledige batch, wat $ 50.000 of meer aan verspilde materialen en verloren productietijd kost. Tabletdefecten worden zelden geïsoleerd; ze duiden meestal op een interactie tussen het formuleringsontwerp, de opstelling van de apparatuur en de procesparameters. Het behandelen van elk defect als een op zichzelf staand probleem leidt tot herhaalde probleemoplossing. In plaats daarvan brengen de meest succesvolle organisaties defecten terug naar drie onderling verbonden hoofdcategorieën: formulering (de samenstelling en fysieke eigenschappen van het granulaat), apparatuur (persconditie, gereedschapsgeometrie, reinigingsresten) en proces (compressiekrachtprofiel, snelheid, pre-compressieduur).

Afdekken en lamineren zijn bijvoorbeeld vaak terug te voeren op een teveel aan fijne deeltjes in het granulaat, maar die fijne deeltjes kunnen het gevolg zijn van een te agressieve droge granulatiestap of van een droogprofiel dat het oppervlak bros maakt. Aan de andere kant kan het plakken het gevolg zijn van een tekort aan smeermiddel, maar de werkelijke oorzaak zou een fluctuatie in de CIP-residuen (Clean-in-Place) kunnen zijn die de wrijving van het stempeloppervlak wijzigt. De beste farmaceutische ingenieurs bouwen een matrix voor defectdiagnose die formuleringsvariabelen zoals het vochtgehalte (optimaal bereik 1,5–3,0% voor de meeste formuleringen met onmiddellijke afgifte), het type en de concentratie van het smeermiddel en de API-deeltjesgrootte koppelt aan het specifieke waargenomen defect. Onder de 1,5% vocht neemt het risico op capping dramatisch toe omdat de korrels de plasticiteit missen om sterke onderlinge bindingen te vormen. Boven de 5% wordt vastplakken bijna onvermijdelijk zonder voorverwarming of ontvochtigde compressiesuites.
Dit artikel gaat van algemene principes naar specifieke defectcategorieën en vervolgens naar de rol van de granulatiemethode, opschaling en geavanceerde monitoring. Elke aanbeveling is gebaseerd op meetbare drempelwaarden en apparatuurspecifieke aanpassingen, zodat u in één dienst van diagnose naar correctie kunt overgaan.
Afdekken is de horizontale scheiding van de bovenkant (of onderkant) van de tablet van het hoofdgedeelte; lamineren is een soortgelijke breuk die overal langs de horizontale as kan optreden. Beide defecten duiden op een zwakke binding tussen lagen die tijdens compressie worden gevormd. De belangrijkste factoren zijn in vier categorieën te verdelen: te veel fijne deeltjes in het granulaat, overmatig smeermiddel, onvoldoende bindmiddel en onjuiste compressie-instellingen. De mengapparatuur gebruikt om smeermiddelen te mengen zet de toon: als magnesiumstearaat de deeltjes te zwaar bedekt vanwege te veel mengen of verkeerde afschuifomstandigheden, kan zelfs een stijging van 0,5% boven de nominale 1,0% w/w de tablethardheid met 30-40% verlagen. Door het smeermiddel vooraf te mengen met een kleine hoeveelheid fijne deeltjes voordat het aan de hoofdmassa wordt toegevoegd, kan dit overcoatingseffect worden verminderd zonder het totale smeermiddel te verminderen.
In termen van compressie slaagt een voorcompressiekracht van minder dan 5 kN er vaak niet in om voldoende lucht uit de matrijs te verdrijven vóór de hoofdcompressie. De opgesloten lucht zet vervolgens uit na het uitwerpen, waardoor een kap ontstaat. Een precompressie-instelling van 8–12 kN, gecombineerd met een hoofdcompressiekracht van 15–25 kN (voor een typische tablet van 200 mg met een hardheid van 7–10 kp), vermindert de capping dramatisch. Ook de perssnelheid is van belang: bij snelheden boven 60 tpm op een rotatiepers daalt de contacttijd tussen stempel en granulaat, wat kan leiden tot onvolledige bindingsvorming. Het verlagen van de snelheid tot 30–45 tpm met behoud van de voorcompressie lost het probleem vaak op zonder herformulering.
| Oorzaak | Symptoom | Corrigerende actie (met drempel) |
|---|---|---|
| Te hoge boetes (>25% onder 75 μm) | Lamineren met lage hardheid | Verhoog de korreldichtheid via natte massatijd of gebruik drogen met wervelbed om fijne deeltjes in agglomeraten vast te houden |
| Laag vochtgehalte (<1,5% w/w) | Broze afdekking bij uitwerpen | Pas het droogeindpunt aan naar 2,0–2,5% LOD; overweeg conditionering na het drogen in afgesloten bakken |
| Overmatig smeermiddel (>2% MgSt) | Zwakke afdekking met glanzende breuk | Verlaag MgSt tot 0,75–1,0%; verander de mengvolgorde; schakel over op natriumstearylfumaraat als het hydrofobe effect aanhoudt |
| Onvoldoende voorcompressie | Luchtinsluiting bij hoge snelheid | Stel de voorcompressie in op 30% van de hoofdkracht; controleer de verblijftijd >50 ms |
Een veel voorkomende misvatting is dat het vergroten van de hoofdcompressiekracht alleen de afdekking kan verhelpen. In werkelijkheid kan overcompressie (meer dan 30 kN voor een standaard concave pons) elastische herstelspanningen veroorzaken die de afdekking verergeren. Een betere aanpak is het opstellen van een verdichtingsprofiel: comprimeer een granulaatmonster met toenemende krachten en meet de resulterende neiging van de tablet bij elke kracht; de “sweet spot” is de laagste kracht die de doelhardheid bereikt zonder laminering te introduceren.
Het kleven treedt op wanneer het granulaat zich aan het stempelvlak hecht, waardoor een ruw tabletoppervlak met putjes achterblijft; picking is een meer gelokaliseerde vorm waarbij materiaal de reliëf- of reliëfuitsparingen vult. De twee meest voorkomende oorzaken zijn een vochtgehalte boven de 3,5% en onvoldoende smering. Maar er is een minder voor de hand liggende derde factor: microscopische ruwheid op de stempelvlakken veroorzaakt door herhaalde reinigingscycli. Wanneer een stempel wordt gereinigd met schurende media of agressieve chemicaliën, wordt de oppervlakteafwerking ervan slechter en kan zelfs een goed gesmeerd granulaat gaan plakken. Faciliteiten waar meerdere producten per dag worden gewisseld, zien vaak een piek in klachten over plakken die terug te voeren zijn op slijtage van de pons, en niet op het afwijken van de formulering.
Vanuit procesoogpunt is de droogstap uw eerste hefboom. In vacuüm drogen kan het vochtgehalte tussen de boven- en onderkant van de lade met 0,5% variëren als de vacuümsnelheid te snel is. Een langzame helling (10-15 minuten tot volledig vacuüm) egaliseert de helling. Streef voor natte granulatie naar een LOD van 2,0–3,0%, tenzij de formulering hygroscopisch is; overweeg in dat geval een mengstap na het drogen met 0,5% colloïdaal silica om oppervlaktevocht op te vangen.

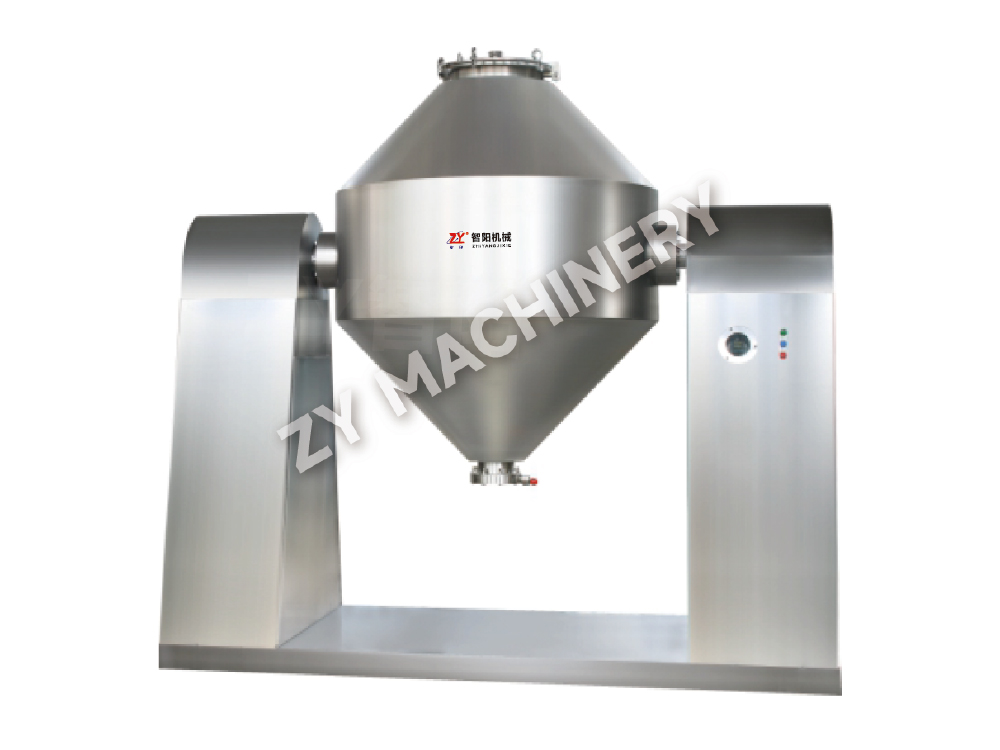
De keuze en hoeveelheid smeermiddel zijn even belangrijk. Voor plakken kan de effectieve smeerconcentratie veel lager zijn dan wat de formulekaart zegt als het blenderontwerp dode zones achterlaat. Een V-blender of bin-blender met versterkingsbalk die gedurende 3 tot 5 minuten op 200–300 RPM wordt gebruikt, zorgt voor een betere dekking dan een eenvoudige wasdroger zonder intensivering. De V-type mixer is vooral effectief voor laaggedoseerde API's waarbij de smeermiddeldistributie vlekkeloos moet zijn. Voor formuleringen waarbij MgSt de oplossingsvertraging vertraagt, elimineert PEG 6000 bij 1-2% vaak het kleven, terwijl de desintegratie binnen de USP-limieten blijft.
Een snelle checklist bij het plakken verschijnt:
Chippen verwijst naar kleine stukjes die loskomen van de tabletrand, vaak na het coaten of verpakken. Het is sterk gecorreleerd met een lage hardheid van de tabletrand en een slechte hechting van de filmcoating. Tabletten met een breekkracht van minder dan 5 kp en een hoge brosheid (>0,8% in een standaard friabilator) zijn uitstekende kandidaten. Barsten verschijnen als scheuren op het tabletoppervlak of in de coating, terwijl afbladderen het scheiden van de coatinglaag van de kern is.
Om chippen te voorkomen moet de kern voldoende mechanische sterkte aan de velg hebben. EEN granulatie proces dat een smalle deeltjesgrootteverdeling oplevert met weinig fijne deeltjes, minimaliseert inconsistenties bij het vullen van de matrijs die zwakke randen veroorzaken. Het gereedschapsontwerp is ook van belang: een diep concaaf ponsprofiel concentreert de spanning op de dunne rand; het overschakelen naar een ondiep concaaf of afgeschuind randontwerp kan de randintegriteit bij commerciële runs met 25% of meer vergroten. Voor filmomhulde tabletten moet de snelheid van de coatingpan worden aangepast, zodat de tabletten tijdens de spuitfase niet te agressief in cascade terechtkomen, omdat botsingen met de randen bij hoge snelheid microscheurtjes veroorzaken die later zichtbare schilfers worden.
De keuze van het coatingpolymeer heeft een directe invloed op barsten en afbladderen. Een vergelijking van gebruikelijke polymeren wordt hieronder weergegeven.
| Polymeer | Sleutel eigendom | Typisch defectrisico | Aanbevolen aanpassing |
|---|---|---|---|
| HPMC (hydroxypropylmethylcellulose) | Goede hechting, lage zuurstofdoorlaatbaarheid | Barsten bij fietsen met hoge luchtvochtigheid | Voeg 10–15% PEG 400 toe als weekmaker |
| PVA (polyvinylalcohol) | Uitstekende flexibiliteit, glanzende afwerking | Steekt in de pan bij hoge spuitsnelheid | Verhoog de inlaatluchttemperatuur met 5 °C |
| Ethylcellulose (EC) | Gecontroleerde afgifte, brosse film | Afbladderen als weekmaker <20% | Gebruik triethylcitraat met een percentage van 20-25% |
Als er kort na het coaten barsten optreden, is een veelvoorkomende oorzaak dat restvocht van het coatingproces naar de kern migreert en maatveranderingen veroorzaakt. Het voorverwarmen van het tabletbed gedurende 10 minuten tot 40–45 °C vóór het spuiten, en het handhaven van een producttemperatuur van 38–42 °C tijdens het coaten, vermindert dit effect.
De granulatietechniek drukt op elke batch een defecte “vingerafdruk” af. Natte granulatie produceert korrels met een hogere interne porositeit en meer ronde vormen, die over het algemeen goed verdichten maar vochtgevoelig zijn. Door droge granulatie (walsverdichting) ontstaan linten die vermalen tot onregelmatige, dichte fragmenten die rijk zijn aan fijne deeltjes; deze korrels zijn bros en veroorzaken vaak laminering, tenzij een zorgvuldige herbindingsstap wordt gebruikt. Wervelbedgranulatie levert zeer bolvormige agglomeraten met een lage dichtheid en een uitstekende stroming op, maar soms met een zwakke binding tussen de deeltjes, omdat de lage bulkdichtheid de contactpunten onder compressie vermindert.
De onderstaande tabel vat de defectgevoeligheid van elke methode samen.
| Granulatiemethode | Deeltjesmorfologie | Defecten met hoog risico | Mitigerende aanpak |
|---|---|---|---|
| Natte hoge afschuiving | Dichte, afgeronde, brede deeltjesgrootteverdeling | Blijft plakken als het te nat is; afdekken indien onvoldoende gedroogd | Controle LOD tot 2,5% ± 0,3% |
| Wervelbed | Lage dichtheid, zeer bolvormig, uniform | Lamineren op hoge snelheid; lage hardheid | Verhoog de hoofdcompressiekracht met 15% |
| Droog (walsverdichting) | Onregelmatig, gehoekt, hoge fijne fractie | Lamineren, afdekken, gewichtsvariatie | Gebruik na het malen een tweede mengstap; voeg 1-2% droog bindmiddel zoals PVP toe |
Door de juiste granulatieapparatuur te kiezen, kunnen deze defecten worden voorkomen. Wanneer een formulering gevoelig is voor hitte en vocht, is droge granulatie via walsverdichting de logische keuze, maar de apparatuur moet wel een meerzeefmaalsysteem bevatten dat slechts een gecontroleerd deel van het fijne materiaal terugrecyclet naar de verdichtingsfase. Omgekeerd, voor formuleringen waarbij compacteerbaarheid van het grootste belang is, wordt een natte granulator met hoge afschuiving gevolgd drogen met wervelbed creëert korrels met de ideale balans tussen sterkte en samendrukbaarheid. De mogelijkheid om de waaiersnelheid en de natte massatijd aan te passen is essentieel voor het afstemmen van de korrelporositeit die laminering voorkomt.
De defecten die u bij de ontwikkeling op laboratoriumschaal elimineert, komen vaak terug tijdens het opschalen, en om een voorspelbare reden: compressiecontacttijd, consistentie van de matrijsvulling en omgevingsblootstelling veranderen naarmate de apparatuur groeit. Een laboratoriumpers die 8.000 tabletten per uur draait met een 10 mm platte pons heeft bijna driemaal de verblijftijd van een productiepers die 100.000 tabletten per uur draait met hetzelfde gereedschap. Deze vermindering van de verblijftijd vergroot direct het risico op overbelasting en gewichtsvariatie.
Om storingsvrije prestaties op alle weegschalen te behouden, volgt u dit verificatieprotocol in vijf stappen:
Milieucontrole wordt ook op grote schaal van cruciaal belang. Een bak met granulaat van 50 kg, opgeslagen in een ongeconditioneerde gang, kan 's nachts 0,5% vocht opnemen, genoeg om een grensformulering in een hecht gebied te duwen. Verzegelde containers en een korte wachttijd (minder dan 8 uur) tussen granulatie en compressie zijn onmisbaar.
Reactieve probleemoplossing maakt plaats voor in-line procesanalytische technologie (PAT). Nabij-infraroodsondes (NIR) die op de pers zijn gemonteerd, kunnen variaties in de tabletdichtheid elke 20-30 ms detecteren, waardoor een zich ontwikkelende capping-trend wordt geïdentificeerd lang voordat er een visueel defect optreedt. Raman-spectroscopie, geïntegreerd in de uitwerpgoot, verifieert de polymorfe vorm en kan subtiele veranderingen in API-kristalliniteit detecteren die aan het plakken voorafgaan. In één gepubliceerd geval verminderde een fabrikant de uitval als gevolg van capping met 62% na installatie van een NIR-systeem dat realtime feedback gaf om de voorcompressiekracht automatisch aan te passen.
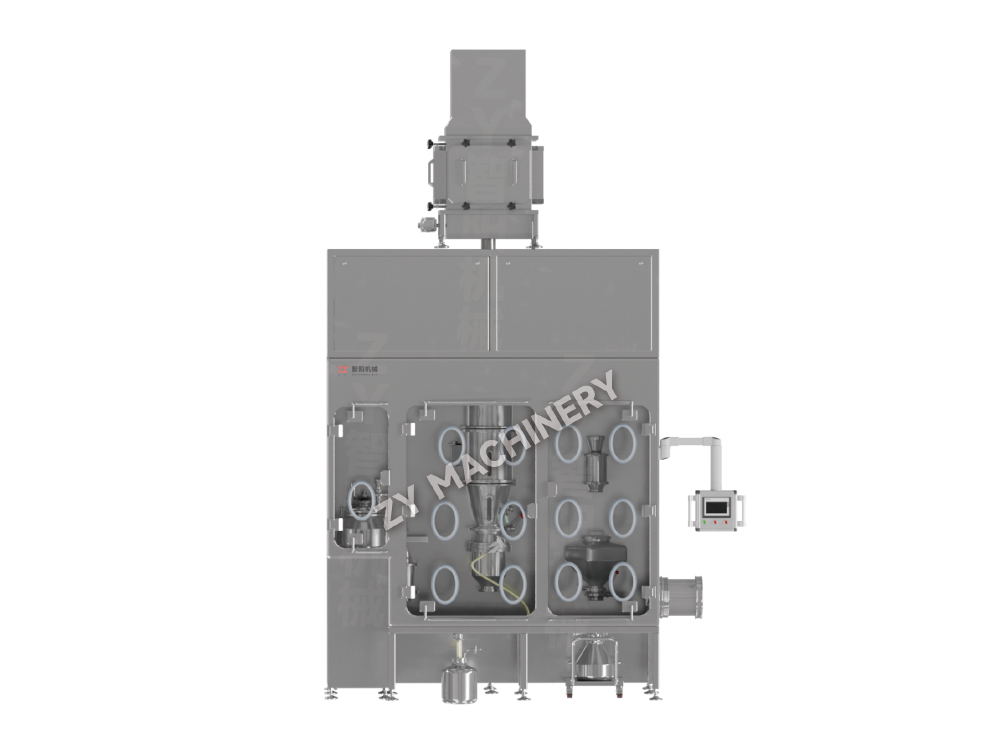
Verbeteringen aan de uitrustingszijde zijn even transformatief. Zeer krachtige of cytotoxische formuleringen verwerkt in insluitingssystemen worden geconfronteerd met unieke risico's op defecten: de accumulatie van statische lading in isolatoren trekt fijne deeltjes weg van de matrijs, waardoor gewichtsvariaties ontstaan; Vochtschommelingen binnen een afgesloten omsluiting kunnen kleverige granulaatcondities creëren die onopgemerkt blijven totdat er defecten optreden. Moderne isolatorontwerpen omvatten actieve vochtigheidscontrole en ioniserende staven die statische elektriciteit neutraliseren, waardoor deze problemen worden geminimaliseerd.
CIP-systemen (clean-in-place) voor bakken en persen spelen nu een directe rol bij het voorkomen van defecten. Bij inconsistent handmatig wassen blijven sporen van oppervlakteactieve stoffen of metaalresten achter; een enkele slecht gespoelde bak kan ervoor zorgen dat een hele batch blijft kleven door de energie van het stempeloppervlak te veranderen. Geautomatiseerd aanvullende reinigingsapparatuur levert een gevalideerde, herhaalbare reinigingscyclus met monitoring van de geleidbaarheid van de laatste spoeling, zodat er geen residu naar de volgende batch migreert. Dit is vooral belangrijk voor contractfabrikanten die vaak tussen producten wisselen.
Het elimineren van tabletdefecten gaat niet over het vinden van één enkele “oplossing” – het gaat over het bouwen van een systeem dat formulerings-, apparatuur- en procesgegevens correleert tot een voorspellend model. Wanneer er zich een nieuwe trend van afdekken voordoet, is de ingenieur die deze kan herleiden tot een verandering van 0,2% in de uniformiteit van het smeermiddel of een afwijking van de perssnelheid van 5 tpm, degene die dit binnen enkele uren en niet in weken oplost. De meest veerkrachtige operaties standaardiseren protocollen voor de respons op defecten rond gekwantificeerde drempels, investeren in granulatieapparatuur die consistente deeltjeseigenschappen levert en maken gebruik van realtime monitoring om defecten van verrassingen om te zetten in beheersbare processignalen. Met de hier geschetste tools en raamwerken is dat niveau van controle volledig binnen handbereik.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur