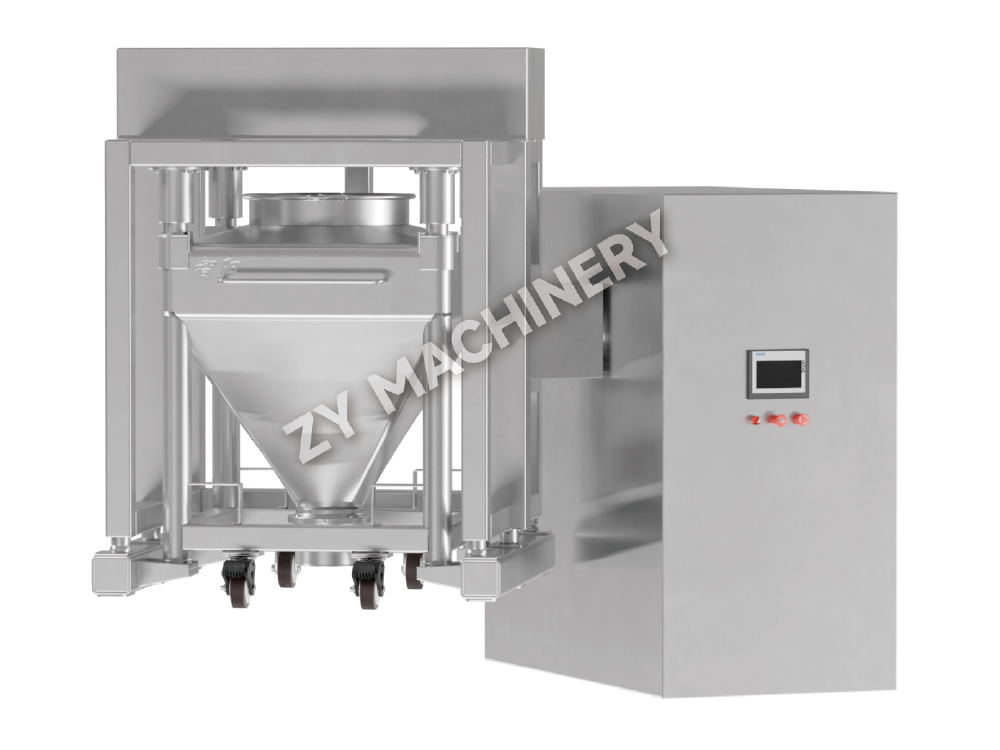
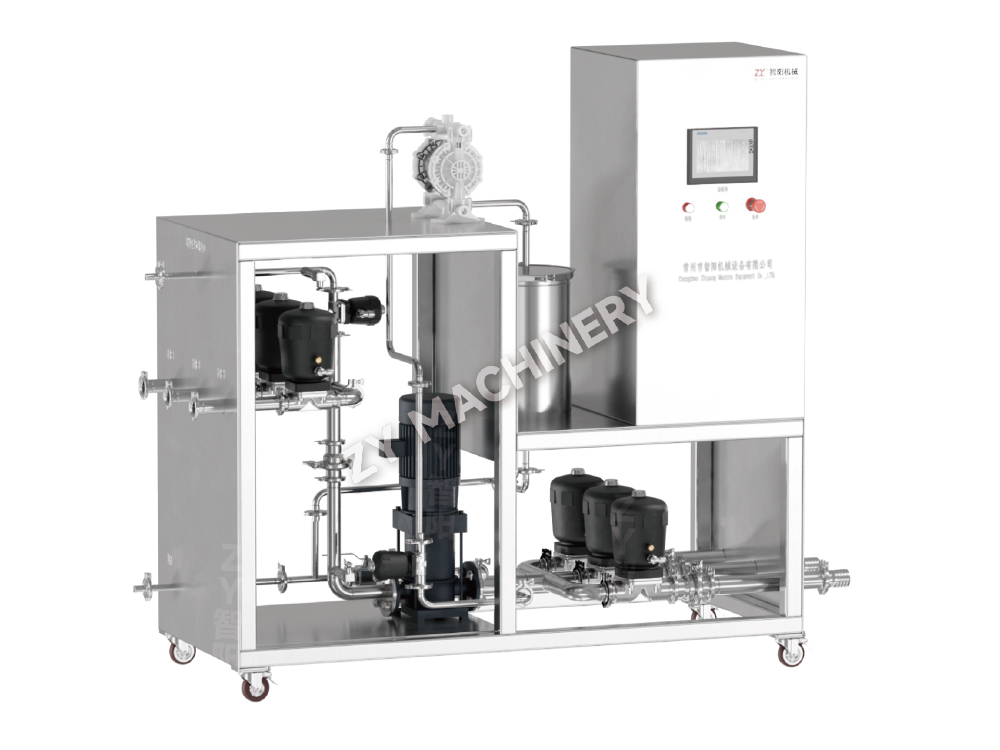
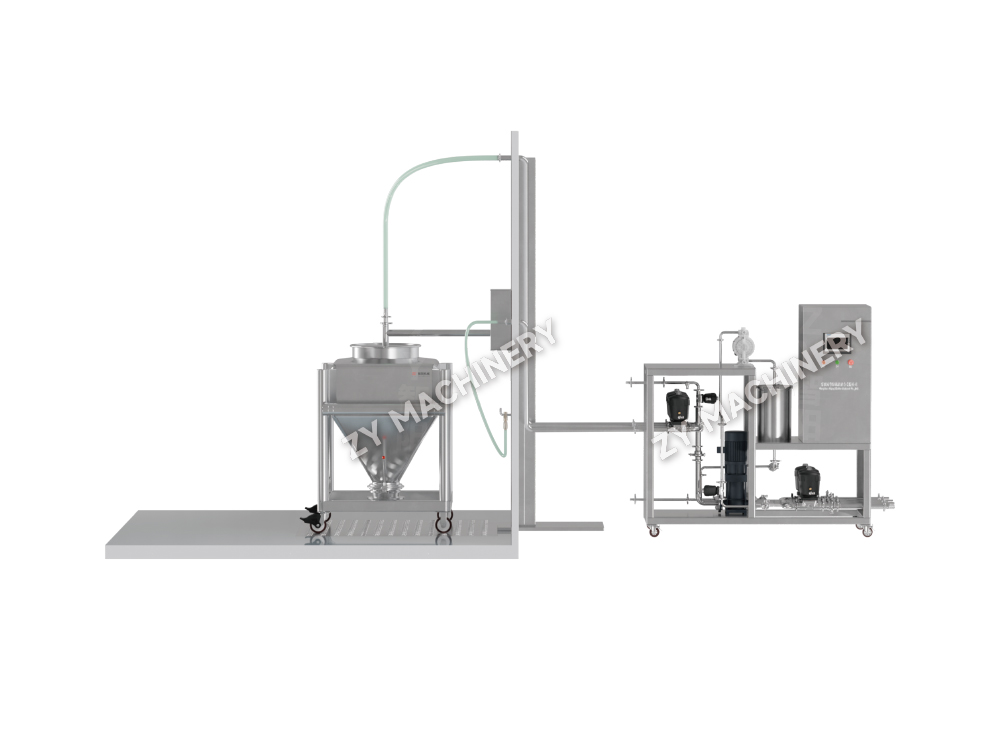
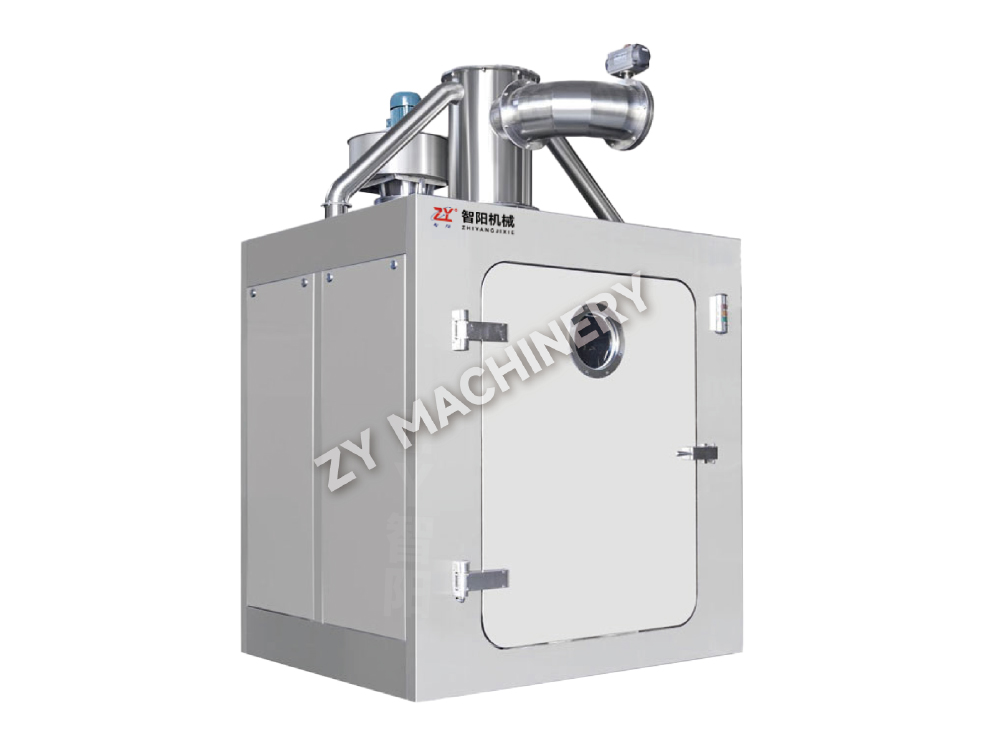
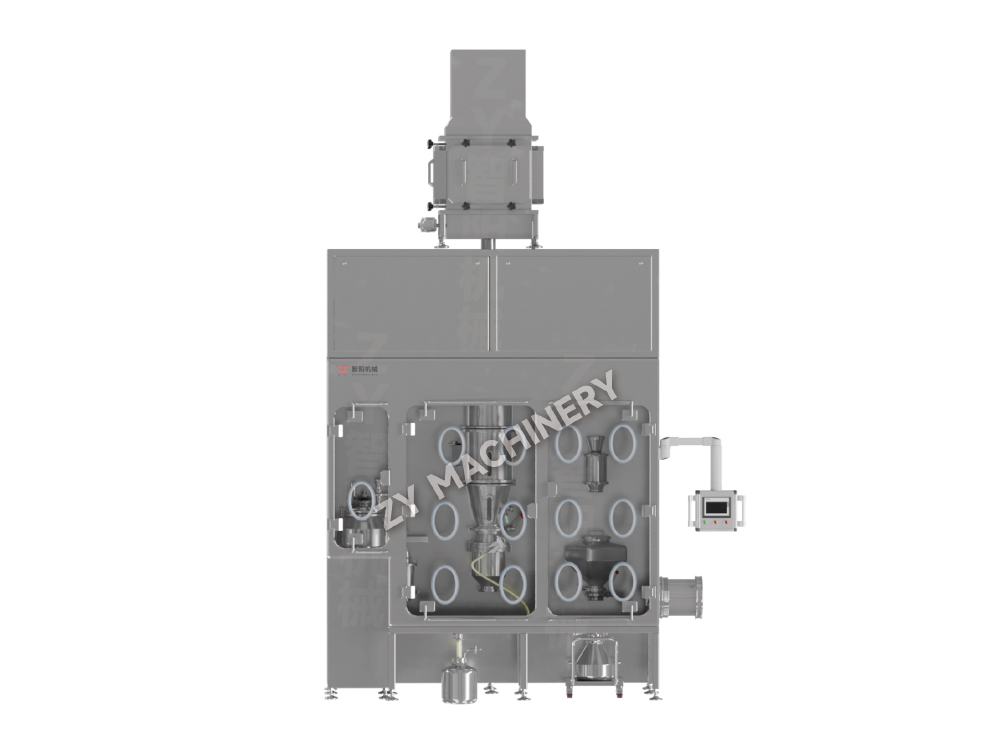
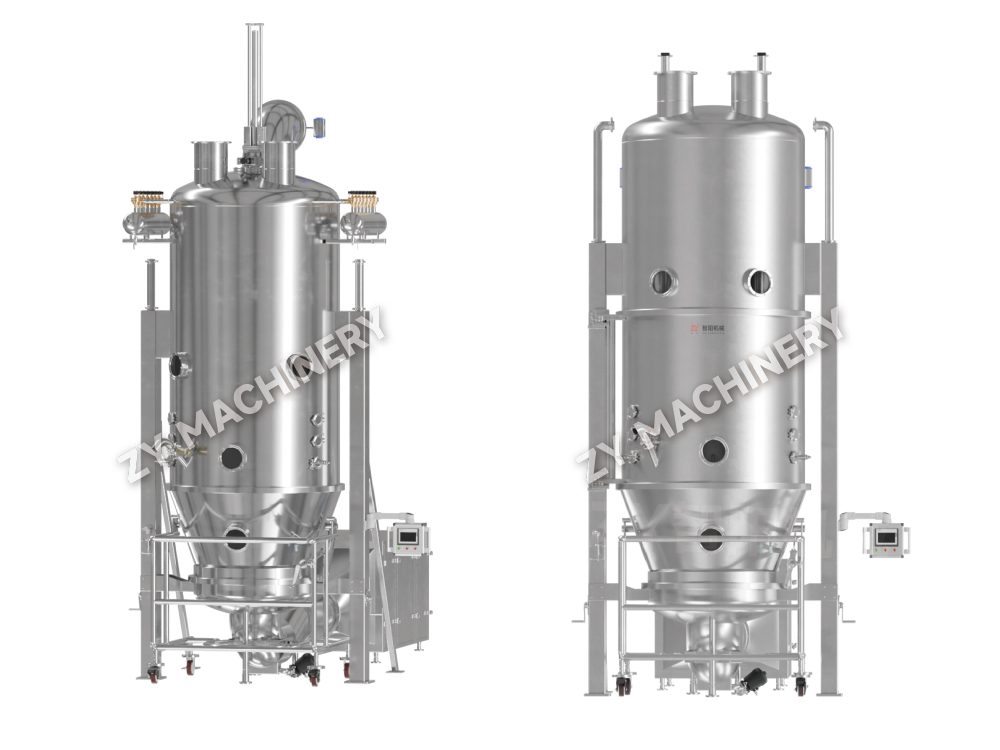
GFL R&D Lab-productie-eenheid voor vaste dosering
De GFL R&D-productie-eenheid voor vaste doseringen in laboratoriumformaa.....

Eén enkele mislukte reinigingsvalidatierun kan een volledige doseringslijn voor orale vaste stoffen wekenlang bevriezen. Het onderzoek eindigt zelden met de schoonmaakprocedure. Vaker wel dan niet is de hoofdoorzaak terug te voeren op hiaten in de kwalificatie van apparatuur: een sproeibal die nooit in kaart is gebracht tijdens IQ, of een waarde van de lasnaadruwheid die de OQ-acceptatiecriteria overschrijdt. Reinigingsvalidatie en apparatuurkwalificatie zijn geen parallelle trajecten; ze zijn diep van elkaar afhankelijk. Als u niet kunt bewijzen dat uw mixer, granulator of coater is geïnstalleerd en consistent werkt, berust elke residulimiet die u instelt op een onbetrouwbare basis.
De 2026-versie van WHO TRS 1019 Annex 3 versterkt dit door te stellen dat reinigingsvalidatieprotocollen moeten verwijzen naar de ontwerp-, installatie- en operationele kwalificatiedocumenten van de apparatuur. In de praktijk betekent dit dat elk DQ-, IQ-, OQ- en PQ-rapport een voorwaarde wordt voor uw schoonmaakvalidatiemasterplan. In de volgende secties wordt precies uitgelegd waar deze twee domeinen elkaar kruisen, waarbij gebruik wordt gemaakt van real-world apparatuurtypen en validatieparameters die toezichthouders verwachten te zien.
Zonder een goed gekwalificeerd apparaat zijn de residugegevens die u verzamelt wetenschappelijk dubbelzinnig. Overweeg een OQ-test voor een high-shear granulator die de waterstroomsnelheid door de clean-in-place poorten niet meet. Als latere monsters van het uitstrijkje in de kom piekresiduen vertonen in de buurt van een spuitmondje, hebt u geen basislijn om te bepalen of de reinigingsvolgorde ondermaats presteerde of dat het leveringssysteem van de apparatuur vanaf het begin gebrekkig was. Kwalificatie vormt het frame; schoonmaakvalidatie vult het beeld in.
DQ registreert het constructiemateriaal, de oppervlakteafwerking en de afvoerbaarheid – allemaal factoren die rechtstreeks van invloed zijn op de overdracht van resten. IQ verifieert dat de spuitapparaten correct zijn geplaatst, dat er geen dode poten zijn en dat de helling voldoet aan het minimum van 1:100 dat wordt aanbevolen in de ISPE-gids voor goede praktijken. OQ moet de spuitdekkingspatronen, temperatuurstijgingen en drukdalingen op de slechtst denkbare locaties documenteren. PQ, vaak uitgevoerd met een placebo of surrogaatgrond, bevestigt dat de reinigingscyclus een consistente verwijdering van resten onder belasting oplevert. Het missen van een enkele parameter in een van deze fasen kan later verschijnen als een onverklaarbare piek in een TOC-spoelmonster.
Voor een gestructureerde aanpak wijst u elke kwalificatiefase toe aan de schoonmaakspecifieke gegevens die u moet verzamelen:
Deze afstemming verandert de kwalificatie van apparatuur van een checkbox-oefening in een instrument voor risicovermindering. Wanneer een auditor vraagt waarom er voor een bepaalde locatie van het uitstrijkje is gekozen, kunt u terugverwijzen naar de OQ-dekkingskaart waarop een schaduwzone achter het hakmes is aangegeven.
Niet alle orale vaste doseringsapparatuur brengt hetzelfde reinigingsrisico met zich mee. De geometrie, de complexiteit van het oppervlak en de beweging van interne onderdelen bepalen waar residuen zich ophopen en hoe de bemonstering moet worden ontworpen. Een generiek reinigingsprotocol dat een tuimelmenger en een wervelbedcoater op dezelfde manier behandelt, zal onvermijdelijk kritische besmettingspunten over het hoofd zien.
Drie apparatuurcategorieën domineren de OSD-productie, en elke categorie brengt specifieke validatie-uitdagingen met zich mee:
| Uitrustingstype | Gemeenschappelijke dode zones | Aanbevolen bemonsteringspunten | Moeilijkheden bij het schoonmaken |
|---|---|---|---|
| Bak-/tuimelmixers | Persklepzitting, asafdichtingen, kijkglasflenzen | Ventielbinnenkant, afdichtingslip, koepel van de container | Middelmatig |
| Granulatoren met hoge afschuiving | Naaf van hakmes, pakking van kom tot deksel, ondersnijdingen van rotorblad | Onderzijde van de naaf, pakkingspleet, waaierwortel | Hoog |
| Fluidbeddrogers/coaters | Gaten voor verdeelplaat, uitlaatplenum, behuizing van productfilterzak | Geperforeerde plaat onderzijde, plenumlasnaden, zakkenring | Hoog |
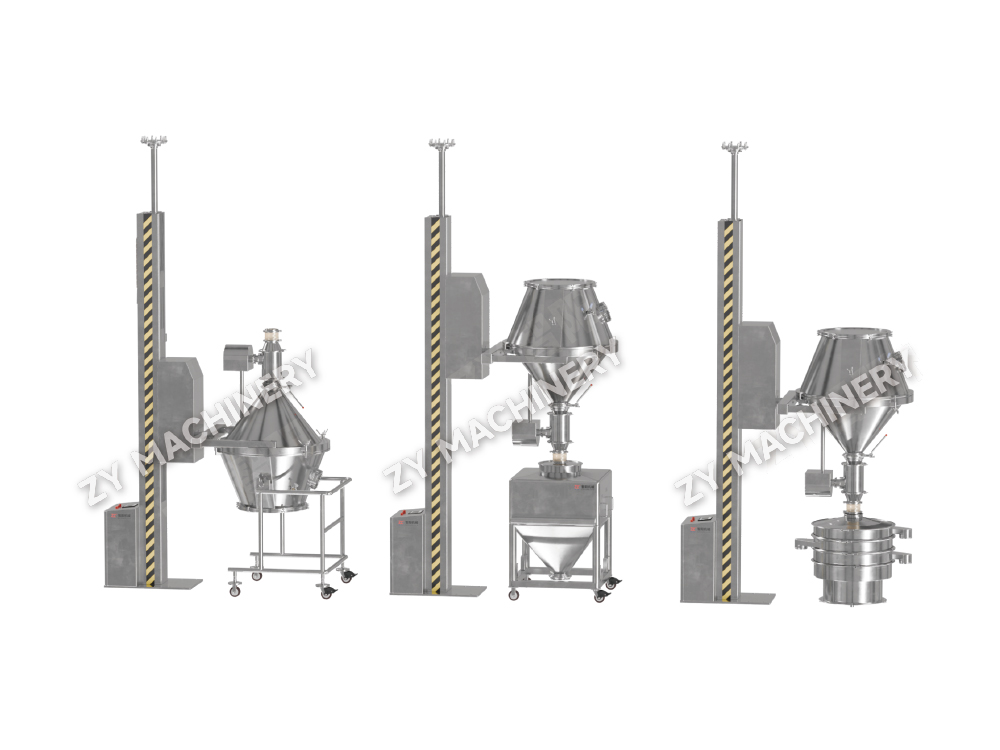
Voor bakmixers Het grootste risico is de afvoerklep. Zelfs bij volledige opening kunnen statische resten aan de metaal-op-metaal zitting blijven kleven en later in de volgende batch terechtkomen. IQ moet daarom bevestigen dat de klep volledig kan worden gedemonteerd voor reiniging en dat de ruwheid van het zittingoppervlak voldoet aan de DQ-specificatie. Bij high-shear granulators creëert de hakselaarbladnaaf een afgeschermde zone; Zwabberbemonstering aan de onderkant van de naaf is niet onderhandelbaar. In wervelbedsystemen fungeert de verdeelplaat vaak als residuvanger, en spoelbemonstering alleen is onvoldoende omdat het grote oppervlak van de plaat deeltjes kan vasthouden die slechts gedeeltelijk oplossen tijdens een korte spoelbeurt met water.
Wanneer u bij het selecteren van apparatuur de voorkeur geeft aan apparaten met elektrolytisch gepolijste oppervlakken, minimale horizontale oppervlakken en een volledig draineerbaar ontwerp, wordt de last van de reinigingsvalidatie aanzienlijk verlaagd. Functies zoals verwijderbare kijkglazen en opklembare sproeikoppen verminderen direct het aantal moeilijk schoon te maken gebieden. Investeren in reinigbaarheid in de DQ-fase vermindert het aantal uitstrijkjeslocaties met wel 40% vergeleken met het achteraf inbouwen van oudere apparatuur.
Het meest controversiële onderdeel van elk reinigingsvalidatieprotocol is het vaststellen van de acceptatiecriteria. De logica loopt sterk uiteen, afhankelijk van de vraag of de apparatuur bestemd is voor één enkel product of voor meerdere formuleringen wordt gedeeld.
Speciale apparatuur maakt een meer gerichte aanpak mogelijk. U kunt een toegestane dagelijkse blootstelling (PDE) of aanvaardbare dagelijkse blootstelling (ADE)-waarde gebruiken op basis van het toxicologische profiel van dat ene actieve ingrediënt. De limietberekening volgt doorgaans de “Minimale Therapeutische Dosis”-fractie of het 1/1000ste dosiscriterium, afhankelijk van welke van de twee het laagst is. Als de PDE bijvoorbeeld 10 µg/dag is en de maximale dagelijkse dosis van het volgende product 500 mg is, wordt de oppervlaktelimiet 2 µg/cm², uitgaande van een uitstrijkje van 100 cm². Deze benadering weerspiegelt het daadwerkelijke patiëntrisico in plaats van een algemeen worstcasescenario.
Niet-specifieke apparatuur vereist een conservatievere berekening, omdat het residu afkomstig kan zijn van meerdere eerdere campagnes. Hier moet u het worstcaseproduct identificeren – het product met de laagste PDE, de hoogste potentie of het moeilijkste oplosbaarheidsprofiel – en basislimieten voor die verbinding. Bovendien moet u rekening houden met de batchgrootte van het vervolgens vervaardigde product en ervan uitgaan dat alle resterende API volledig wordt overgedragen. Faciliteiten voor meerdere producten streven vaak naar een visuele reinheidslimiet van 4 µg/cm² als uitgangspunt, maar verificatie door middel van herstelstudies moet bevestigen dat de limiet haalbaar en analytisch detecteerbaar is.
| Benadering | Toepasselijk scenario | Gegevensbron | Typisch acceptatiecriterium |
|---|---|---|---|
| PDE / ADE-gebaseerd | Speciale apparatuur, bekende toxicologie | Toxicologische monografieën, EMA-richtlijn | ≤ 2 µg/cm² of 1/1000ste dosis |
| Slechtste gevalproduct | Gedeelde apparatuur voor meerdere producten | Masterplan schoonmaakvalidatie, PDE-matrix | ≤ 4 µg/cm² of visueel schoon, afhankelijk van welke waarde lager is |
| Standaard TOC-limiet | Initiële haalbaarheid, vroege ontwikkeling | Historische gegevens over de waterkwaliteit | ≤ 5–10 ppm TOC in de laatste spoeling |
Ongeacht de methode moet de limiet haalbaar zijn met het geïnstalleerde reinigingssysteem. Als een mobiel CIP-station zoals de QWQY mobiel CIP-reinigingsstation wordt gecombineerd met een blender van 500 liter, moeten de spuitdekkingsgegevens van OQ aantonen dat het mondstuk elk oppervlak binnen de 2 µg/cm²-band kan bereiken. Anders wordt de limiet tijdens een audit theoretisch en niet verdedigbaar.
Het kiezen van de verkeerde bemonsteringsmethode ondermijnt zelfs de meest rigoureuze kwalificatiegegevens. Elke techniek heeft een specifieke terugwinningsefficiëntie, detectielimiet en materiaalcompatibiliteit die moeten aansluiten bij het residutype en het oppervlak van de apparatuur.
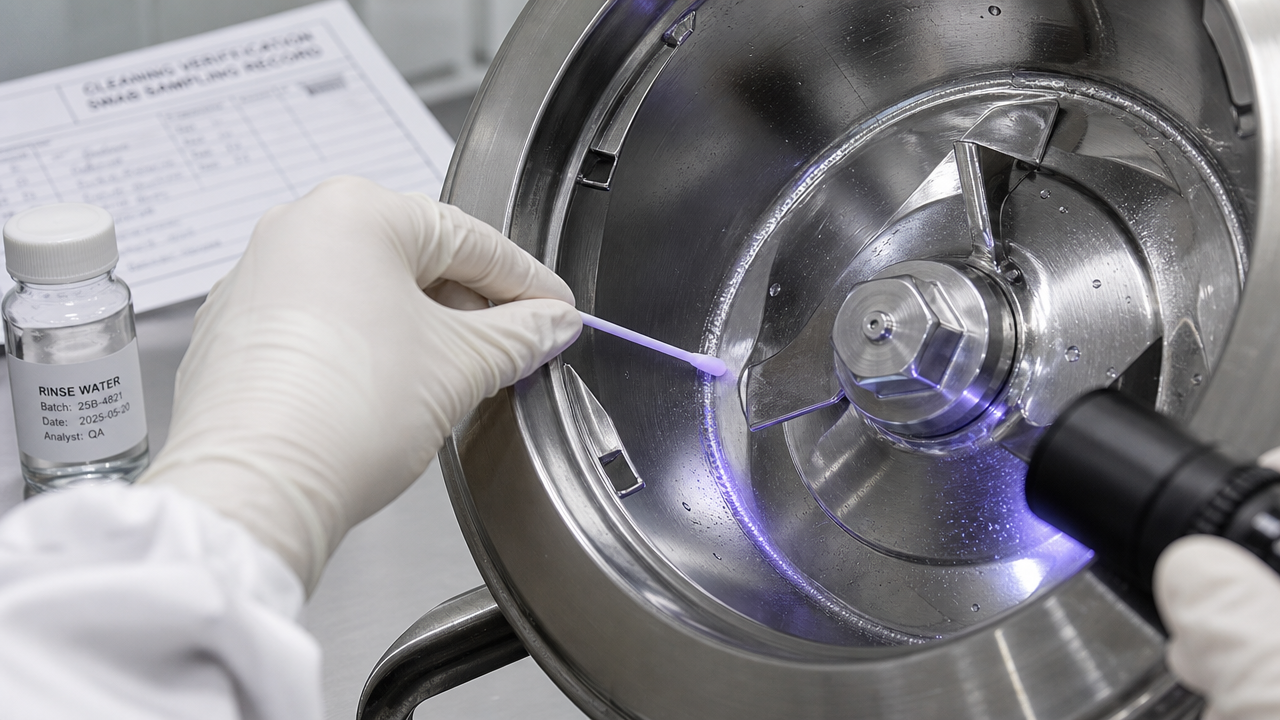
Bemonstering met uitstrijkjes blijft de gouden standaard voor directe meting van residu aan het oppervlak, vooral op roestvrijstalen apparatuur. Met de juiste, vooraf bevochtigde wattenstaafjes en gevalideerde herstelfactoren (doorgaans 70-90% voor API's met kleine moleculen), kunt u hotspots in de buurt van pakkingen of schachten lokaliseren. Spoelmonsters daarentegen bestrijken grote interne volumes – zoals een granulatorkom of drogerplenum – maar detecteren alleen residu dat oplosbaar is in het spoeloplosmiddel en bereikbaar is via het vloeistofpad. Contactplaten zijn voornamelijk gereserveerd voor microbiologische monitoring na reiniging, hoewel ze kunnen dienen als aanvullende methode voor detectie van grove resten in combinatie met ATP-bioluminescentie.
| Methode | Typisch herstelbereik | Detectielimiet | Beste gebruikt op | Sleutelbeperking |
|---|---|---|---|---|
| Zwabber | 70-90% | 0,1–1 µg/cm² | Gladde SS, elastomeerafdichtingen | Standaardisatie van oppervlakte |
| Spoelen | 50-85% | 1–5 ppm in oplossing | Leidingen, scheepsinterieurs | Onoplosbare resten gaan onopgemerkt voorbij |
| Contactplaat | N.v.t. (microbieel) | 1 KVE/25 cm² | Vlakke, niet-antibiotische oppervlakken | Niet geschikt voor alleen chemische resten |
De herstelfactor voor uitstrijkjesonderzoek moet experimenteel worden bepaald voor elk oppervlaktemateriaal en elke verbinding. Een ruwer gietoppervlak op een oudere droger kan bijvoorbeeld het herstel tot onder de 50% verminderen, waardoor u de acceptatielimiet dienovereenkomstig moet aanpassen. Bij geautomatiseerd reinigingsapparatuur systemen, waarbij spoelgegevens worden aangevuld met een geleidbaarheids- of TOC online-sonde, levert continue trendgegevens op die een aanvulling vormen op spotcontroles.
Geautomatiseerde clean-in-place systemen, zowel vast als mobiel, vereisen een validatieaanpak die veel verder gaat dan een eenvoudig tijd- en temperatuurrecept. De interactie tussen de geometrie van het spuitapparaat, de buisdiameter en de pompcapaciteit bepaalt of de reinigingsvloeistof daadwerkelijk elk productcontactoppervlak raakt met voldoende mechanische kracht om resten los te maken.
De vier kritische CIP-parameters die moeten worden gekwalificeerd en gedocumenteerd voor reinigingsvalidatie zijn:
Documentatie van een CIP-validatierun moet trendgrafieken voor temperatuur, druk en geleidbaarheid van de PLC-historicus bevatten, evenals visuele inspectiefoto's voor en na van de slechtst denkbare locaties. Een linttest – waarbij een warmtegevoelig lint op het interne vatoppervlak wordt aangebracht en na de CIP-cyclus wordt onderzocht – levert onweerlegbaar bewijs van mechanisch bereik. Voor geautomatiseerde bakkenwasmachines zoals de QD automatische bakkenwasmachine moeten de rotatiesnelheid van de sproeiarm en de integriteit van het mondstuk onderdeel worden van het preventieve onderhouds- en herkwalificatieschema, omdat slijtage van het mondstuk de dekking direct verslechtert.
Zonder continue monitoring van de spoelgeleiding tijdens de laatste spoelbeurt, loopt u het risico een schoon signaal te accepteren dat het gevolg is van een tijdelijke verdunningspiek in plaats van echte residuverwijdering. Een geleidbaarheidsplateau dat gelijk is aan de kwaliteit van het binnenkomende water gedurende minimaal 30 seconden is het minimale bewijs voor een volledige spoeling.
Wanneer actieve farmaceutische ingrediënten in de OEB 4- of 5-categorieën vallen, moet het reinigingsvalidatieprotocol tegelijkertijd de operator beschermen en tegelijkertijd bewijzen dat productresten zijn verwijderd. De combinatie van isolatietechnologie en krachtige verbindingen creëert een unieke reeks validatie-eisen waar standaard OSD-protocollen niet aan voldoen.
In een isolator- of downflow-cabine moeten reinigingsvalidatiemonsters worden uitgevoerd onder negatieve druk, vaak via handschoenpoorten. Deze beperkte toegang heeft invloed op de selectie van de uitstrijklocatie, omdat sommige oppervlakken – zoals de achterkant van een snelle overdrachtspoort – ontoegankelijk worden zonder de insluiting te doorbreken. In dergelijke gevallen wordt een combinatie van spoelbemonstering en indirecte beoordeling via fluorescerende tracersurrogaat aanvaardbaar als dit in het protocol wordt gerechtvaardigd.
Bovendien moet het reinigingsmiddel zelf worden ingesloten. CIP-in-place op apparatuur met hoge insluiting maakt vaak gebruik van spoelingen in één doorgang in plaats van recirculatie om kruisbesmetting van de CIP-lus met krachtige resten te voorkomen. Validatie moet daarom aantonen dat het spoelvolume en de contacttijd voldoende zijn om de beoogde verslepingslimiet te bereiken, ondanks de inherente inefficiëntie van eenmalige stromen. Fluorescerende tracertests met een riboflavine-oplossing onder black light worden beschouwd als de gouden standaard voor het verifiëren van de spraydekking en de afwezigheid van residuschaduwen in een afgesloten isolator.
Voor facilities using laboratoriumapparatuur met hoge containment moet in het bemonsteringsplan ook rekening worden gehouden met het ventilatiesysteem. Het schoonvegen van de HEPA-filterbehuizing of de RTP-flens (Rapid Transfer Port) kan noodzakelijk zijn als het luchtstroompatroon mogelijke stofophoping suggereert. Het reinigingsvalidatierapport moet een kruisverwijzing bevatten naar de insluitingsprestatietests om te bewijzen dat er tijdens de reinigingscyclus zelf geen aërosolresten zijn ontsnapt.
De eerste validatieruns zijn een momentopname. Door voortdurende monitoring wordt de schoonmaakvalidatie omgezet in een levenscyclusprogramma. Fase 3, of voortdurende procesverificatie, is waar veel faciliteiten haperen: ze behandelen de gevalideerde status als statisch en negeren geleidelijke verschuivingen in de staat van de apparatuur of het productportfolio.
De belangrijkste monitoringstatistieken die de gezondheid van de schoonmaakvalidatie ondersteunen, zijn onder meer:
Wanneer een nieuw product moet draaien op bestaande, niet-specifieke apparatuur, kan een bracketingstrategie herwerk tot een minimum beperken. Door de oplosbaarheid, de potentie en het adsorptieprofiel van de nieuwe verbinding te beoordelen aan de hand van het bestaande worstcasescenario, hoeft u wellicht alleen het masterplan voor de reinigingsvalidatie bij te werken en één bevestigend uitstrijkjeonderzoek uit te voeren in plaats van drie volledige batches. Elke wijziging aan de apparatuur zelf – zoals het wijzigen van het ontwerp van een sproeibal of het toevoegen van een nieuwe scheepshaven – heropent echter automatisch zowel IQ als OQ, en bij uitbreiding ook het reinigingsvalidatieprotocol dat aan die apparatuur is gekoppeld. De link tussen kwalificatie en schoonmaak verbreekt nooit; het vereist alleen gedisciplineerd onderhoud.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur