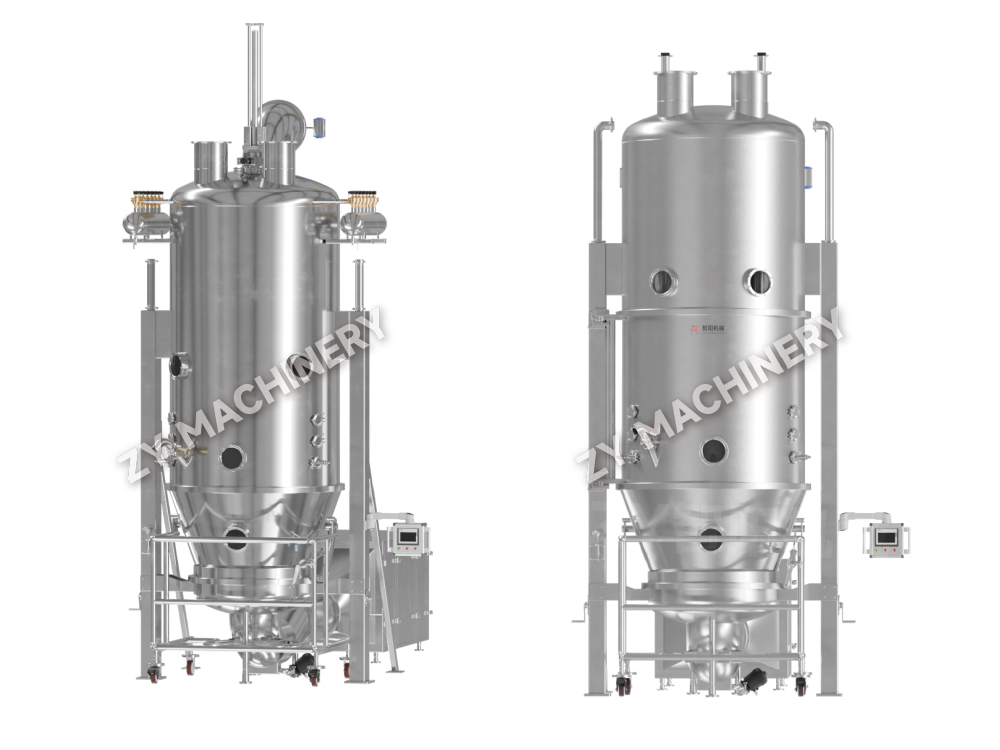
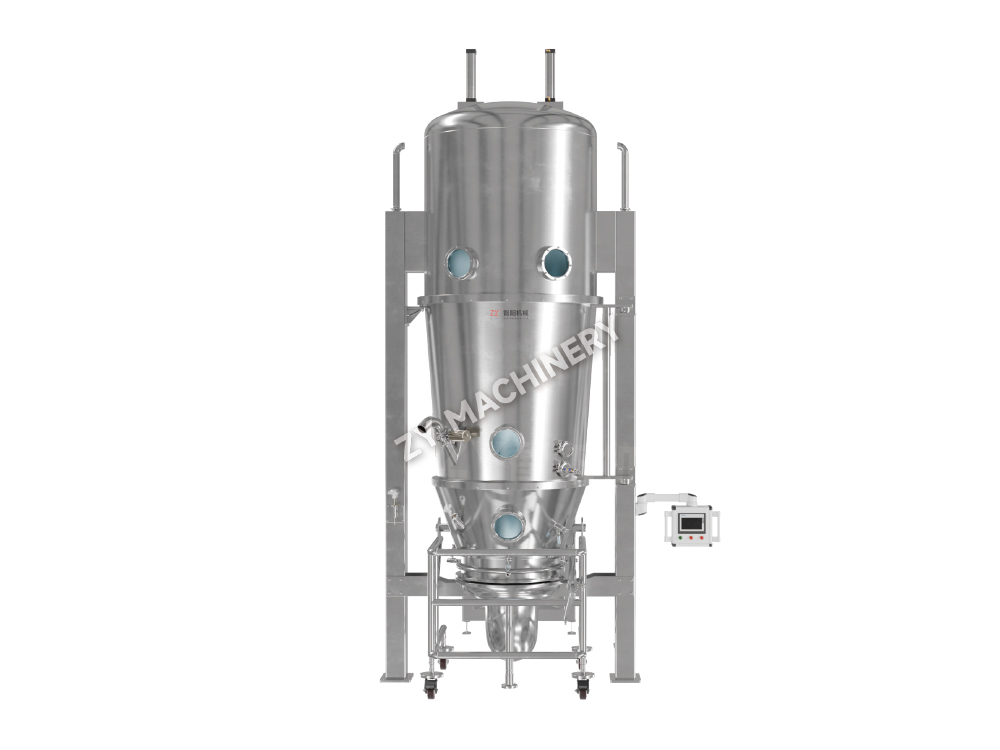
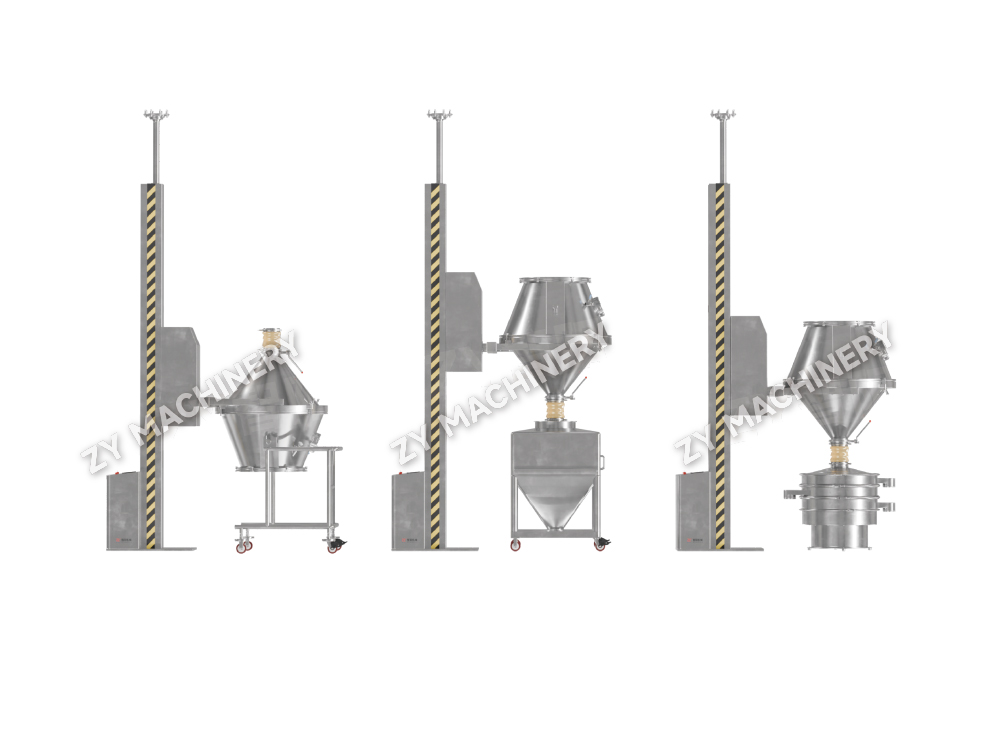
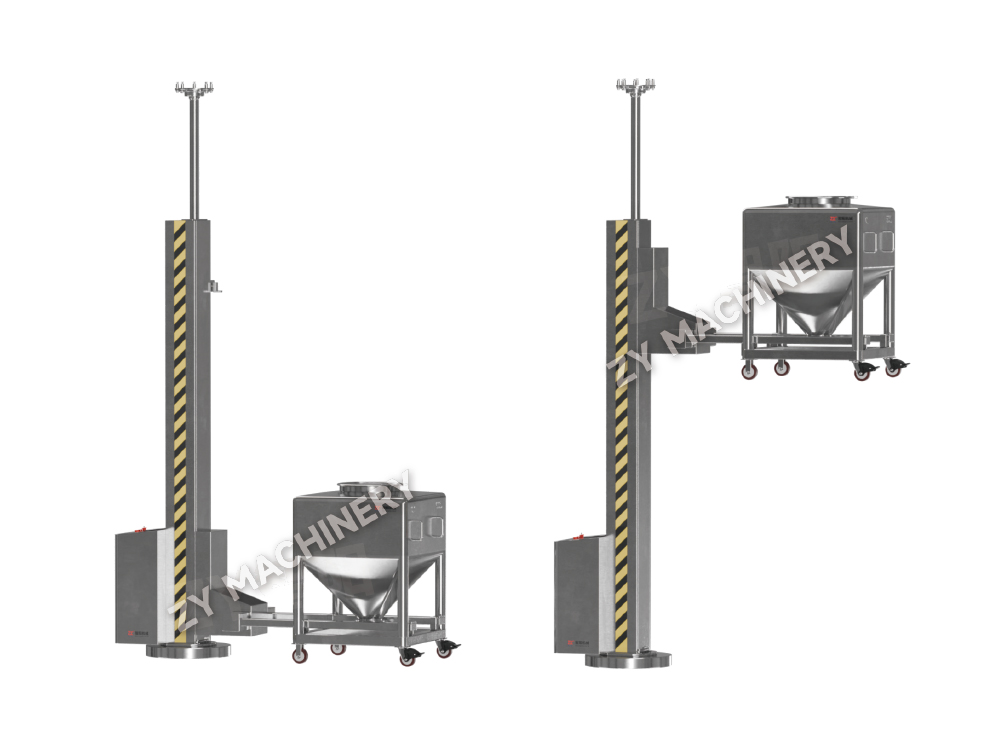
HSD R&D Lab-formaat bakblender
De HSD R&D blender in laboratoriumformaat zorgt voor een efficiënte meng.....

Een enkele batch poeder kan in minder dan 90 minuten van mengen naar gedroogde korrels worden omgezet; er zijn geen afzonderlijke meng-, natte massa- of bakdroogstappen vereist. Dat is de kernbelofte van wervelbedgranulatie: een natte granulatiemethode die mengen, spuiten en drogen in één afgesloten kamer integreert.
Het proces zet fijne, samenhangende poeders om in vrijstromende korrels door ze in een verwarmde luchtstroom te suspenderen en een bindmiddeloplossing op de gefluïdiseerde deeltjes te spuiten. Terwijl deeltjes botsen en nat worden, vormen zich vloeistofbruggen; verdamping van het oplosmiddel laat dan stevige bruggen achter die primaire deeltjes tot agglomeraten cementeren. Het resultaat is een korrel met verbeterde samendrukbaarheid, minder stof en een hogere bulkdichtheid – allemaal cruciaal voor consistente tabletcompressie en capsulevulling.
In tegenstelling tot natte granulatie met hoge afschuiving, waarbij een mechanische waaier de agglomeratie aandrijft, is wervelbedgranulatie afhankelijk van pneumatische roering. Dit levert poreuzere, sneller desintegrerende korrels op en maakt het mogelijk dat de hele bewerking in één vat plaatsvindt. Voor warmtegevoelige actieve stoffen houdt het gelijkstroomverdampingskoelingseffect de producttemperatuur ruim onder de inlaatluchttemperatuur, doorgaans binnen een bereik van 25–45°C.
Elke batch doorloopt drie verschillende fasen. Als u begrijpt wat er in elke fase verandert, beschikt u over de controlepunten waarmee u de korrelgrootte, het vochtgehalte en de dichtheid voorspelbaar kunt instellen.
Korrelkenmerken veranderen niet willekeurig; ze volgen de fysieke logica van vocht, hitte en momentum. De onderstaande tabel brengt de onafhankelijke procesvariabelen in kaart met hun stroomafwaartse effecten.
| Parameter | Typisch bereik | Korrelgrootte | Bulkdichtheid | Vochtgehalte | Boetes |
|---|---|---|---|---|---|
| Inlaatluchttemperatuur | 40–80°C | Verlagen | Verlagen | Verlagen | Verhogen |
| Spuitsnelheid | 10–50 g/min/kg | Verhogen | Verhogen | Verhogen | Verlagen |
| Vernevelingsdruk | 1,5–3,0 bar | Verlagen | Geen significante verandering | Geen significante verandering | Verhogen |
| Fluïdisatieluchtvolume | 0,8–2,0 m/s | Verlagen | Verlagen | Verlagen | Verhogen |
| Producttemperatuur | 25–45°C | Verlagen (if high) | Verlagen | Verlagen | Verhogen |
De luchtvochtigheid van de inlaatlucht verdient speciale vermelding. Een dauwpunt boven de 10°C kan de droogefficiëntie saboteren door de drijvende kracht achter verdamping te verminderen. Voor vochtgevoelige formuleringen is het handhaven van het dauwpunt van de inlaatlucht onder 5°C niet optioneel; het is een voorwaarde voor reproduceerbaarheid van batch tot batch. Modern FLB wervelbedgranulatoren Met geïntegreerde luchtbehandelingsunits krijgt u nauwkeurige controle over de temperatuur, vochtigheid en luchtstroom, waardoor deze kritische onderlinge afhankelijkheden op productieschaal beheersbaar worden.
De spuitconfiguratie is geen randontwerpkeuze; het definieert het korrelgroeimechanisme en de reeks toepassingen die een machine kan dienen. De drie configuraties verschillen qua mondstukpositie, deeltjestraject en vloeistof-vaste stof contactpatroon.
| Functie | Topspray | Bodemspray (Wurster) | Tangentiële spray (rotor) |
|---|---|---|---|
| Mondstukpositie | Boven het bed | In het bed, naar boven | Kant, in een roterende schijf |
| Deeltjesbeweging | Willekeurige fluïdisatie | Opwaartse flux besteld via een scheidingsbuis | Centrifugale fluïdisatie |
| Groeimechanisme | Willekeurige agglomeratie | Gelaagde filmafzetting | Sferonisatie en verdichting |
| Beste voor | Conventionele granulatie | Coating en gelaagde granulatie | Pellets met hoge dichtheid |
| Korreldichtheid | Laag tot gemiddeld | Gemiddeld tot hoog | Hoog |
Top-spray is het werkpaard voor standaard vaste doseringsvormen — snel, eenvoudig en vergevingsgezind. Bottom-spray Wurster-systemen domineren wanneer u een uniforme functionele coating moet aanbrengen of gelaagde deeltjes uit een zaadkern moet opbouwen. Tangentiële spray- of rotorprocessors genereren de dichtste, meest bolvormige pellets, die vaak worden gebruikt voor systemen voor medicijnafgifte met meerdere deeltjes. Als uw toepassing coating vereist in plaats van eenvoudige agglomeratie, is er een speciale LDPB wervelbedcoater Met een Wurster-inzetstuk krijgt u een strakkere laagdikteverdeling dan met een hybride topspuitmachine die coatingproeven uitvoert.
Zelfs een goed ontworpen formulering kan zich misdragen als een enkele parameter buiten zijn procesbereik komt. Hier zijn de vier meest voorkomende faalmodi en de aanpassingen die deze corrigeren.
Opschaling is geen lineaire vermenigvuldiging van het luchtvolume en de spuitsnelheid. Door dezelfde spuithoeveelheid per kilogram poeder aan te houden in een batch van 100 kg die werkte in een laboratoriumrun van 5 kg, zal het grotere bed vaak onder water komen te staan, omdat de overdracht van warmte en massa niet direct opschaalt met de poedermassa. De vuistregel is om een constante druppelgrootte, een constante relatieve vochtigheid van de uitlaatlucht en een constante producttemperatuur te handhaven.
De onderstaande tabel toont typische parameterbereiken op verschillende schalen bij het schalen van een standaardformulering op basis van zetmeel. Merk op dat de fluïdisatiesnelheid enigszins toeneemt om te compenseren voor diepere bedhoogten, terwijl de spuithoeveelheid per kilogram terugvalt om overbevochtiging te voorkomen.
| Parameter | Laboratorium (3 kg) | Piloot (30 kg) | Productie (150kg) |
|---|---|---|---|
| Inlaatluchttemperatuur (°C) | 60 | 65 | 65 |
| Spuitsnelheid (g/min) | 60 | 350 | 1200 |
| Vernevelingsdruk (bar) | 1.8 | 2.2 | 2.5 |
| Luchtsnelheid (m/s) | 0.9 | 1.2 | 1.5 |
| Producttemperatuur (°C) | 32 | 34 | 34 |
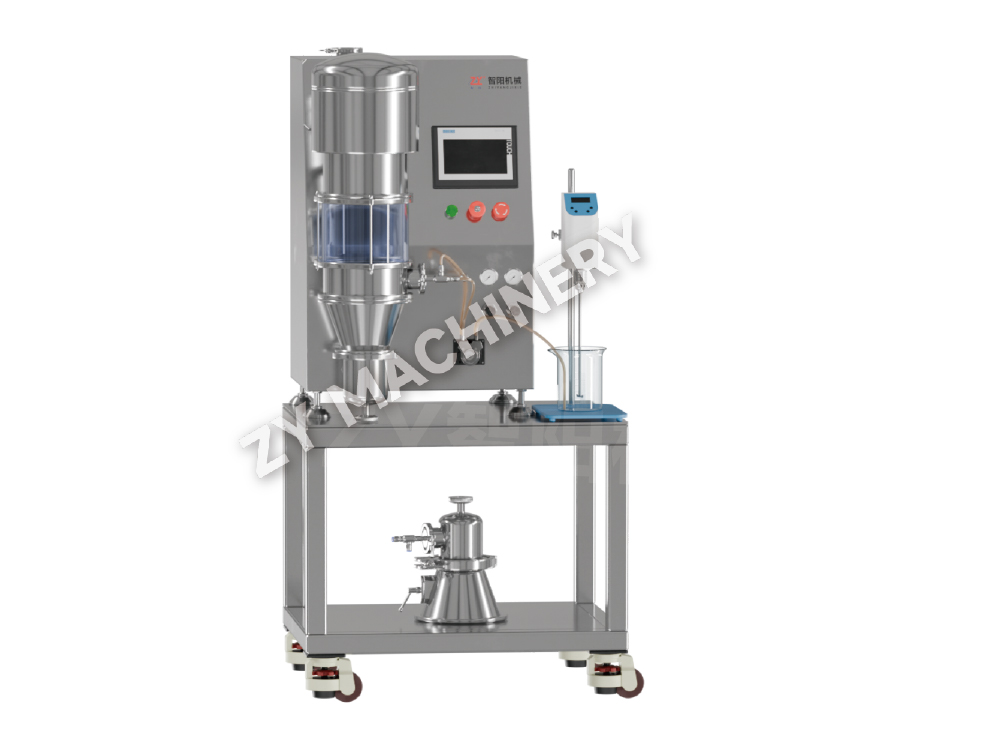
Voer deze tests eerst uit op a DLP R&D multifunctionele granulator Hiermee kunt u de ontwerpruimte met minimaal materiaal in kaart brengen voordat u dure API's gebruikt voor pilotbatches. De mogelijkheid om op dezelfde laboratoriummachine te schakelen tussen topspray-granulatie en Wurster-coating, verkort ook de tijdlijn voor de ontwikkeling van de formulering.
Kiezen tussen wervelbed- en high-shear granulatie gaat niet over welke technologie ‘beter’ is – het gaat over welk korrelprofiel uw tabletpers en oplossingsdoel vereisen. In de onderstaande tabel zijn de afwegingen weergegeven op basis van zeven criteria die van belang zijn bij de productie.
| Criterium | Wervelbedgranulatie | Hoog Shear Granulation |
|---|---|---|
| Korrelstructuur | Poreus, lage dichtheid | Dichte, hoge sterkte |
| Desintegratie tijd | Sneller | Langzamer |
| Verwerkingstijd per batch | 60–90 minuten | 20–40 min (plus apart drogen) |
| Voetafdruk | Enkele eenheid; grotere hoogte | Mixer natmolen wervelbeddroger; bredere voetafdruk |
| Reinigingsinspanning | Eenvoudiger: één schip | Meerdere schepen, vaak met natte massabehandeling |
| Gevoeligheid voor overgranulatie | Laag | Hoog; requires precise endpoint control |
| Beste voor heat‑sensitive APIs | Ja, verdampingskoeling | Risico op hotspots in dichte massa |
Als uw doeltablet snel moet worden afgebroken en u werkt met een formulering die slecht vloeit, is wervelbedgranulatie de directe route. Als je harde, sterke korrels nodig hebt voor het op hoge snelheid tabletteren van een taai, plastisch vervormend medicijn, wint hoge afschuiving vaak, maar heb je een aparte droogstap nodig. Faciliteiten die beide technologieën gebruiken, maken vaak gebruik van een high-shear granulator voor de natte massastap en brengen het materiaal vervolgens over naar een wervelbeddroger, waarbij de dichte korrelstructuur van high-shear wordt gecombineerd met het zachte drogen van een wervelbed.
Wervelbedgranulatie blijft de meest directe route van poedermengsel naar samendrukbaar granulaat wanneer porositeit en snelle oplossing prioriteit zijn. Het proces elimineert meerdere verwerkingsstappen en geeft ingenieurs nauwkeurige controle over de korrelkenmerken via een handvol aanpasbare parameters.
Volg deze werkwijzen om robuuste, overdraagbare batches vast te leggen:
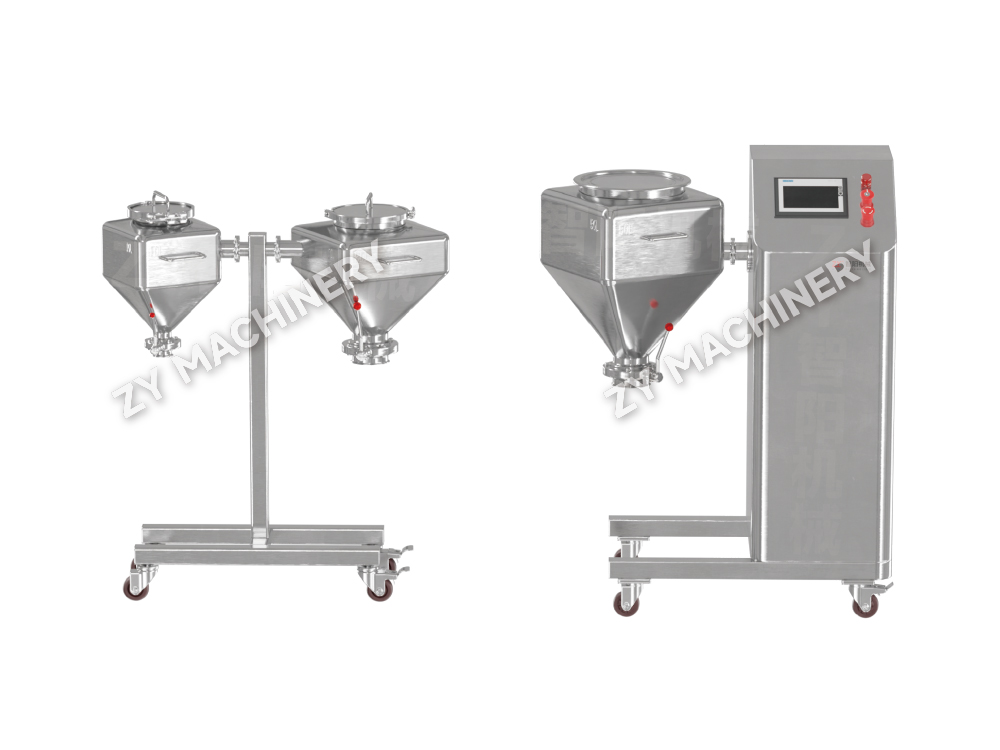
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur