


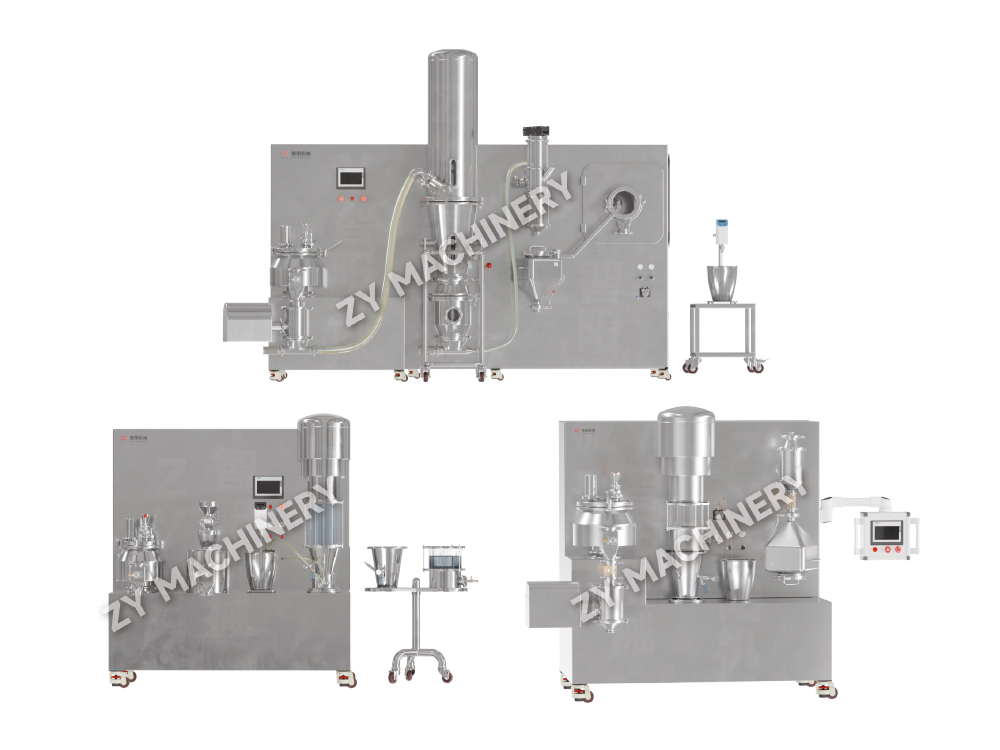
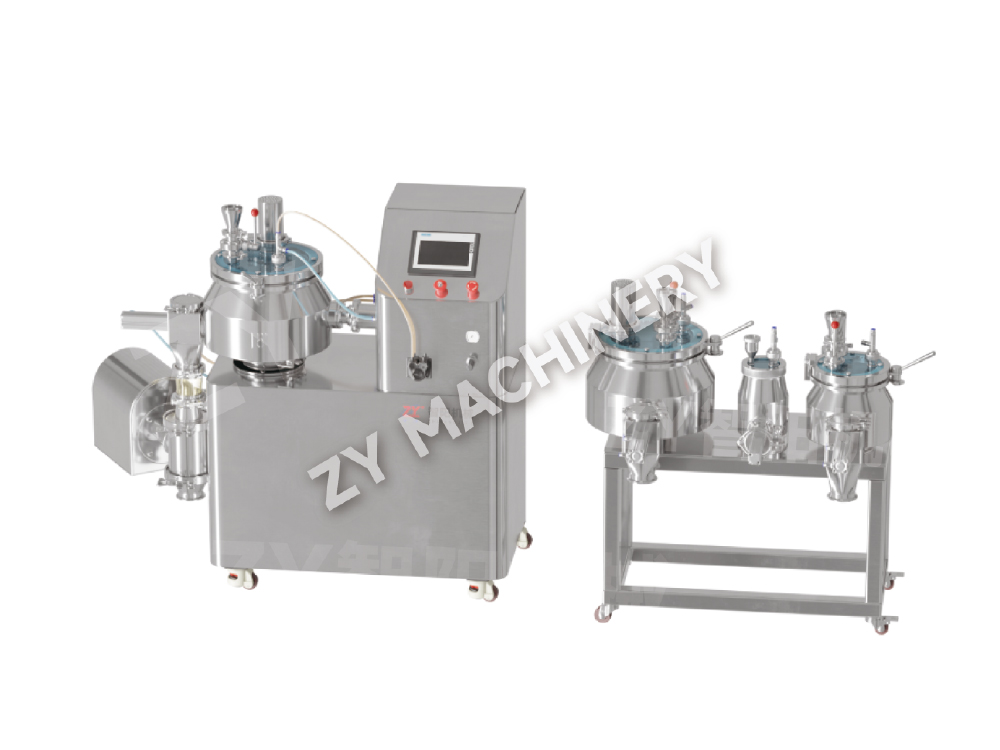
GFL R&D Lab-productie-eenheid voor vaste dosering
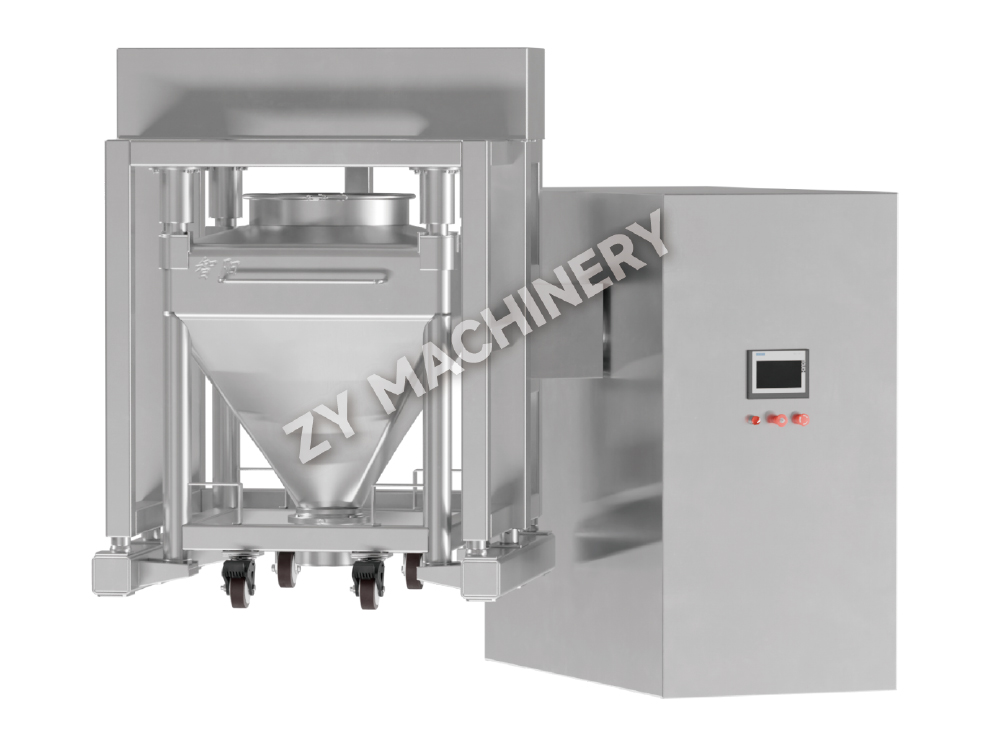
De GFL R&D-productie-eenheid voor vaste doseringen in laboratoriumformaa.....

In 2026 wordt meer dan 30% van de geneesmiddelen in ontwikkeling geclassificeerd als krachtig of zeer krachtig. Dat aantal stijgt snel. Een enkele gram van een cytotoxische verbinding of een geconcentreerd hormoon kan reële gezondheidsrisico's voor operators en kruisbesmettingsbedreigingen voor aangrenzende productielijnen met zich meebrengen. Er bestaan farmaceutische containmentoplossingen om deze risico's nauwkeurig en betrouwbaar te beheersen.
In de kern betekent insluiting in de farmaceutische context het gebruik van technische systemen om het ongecontroleerd ontsnappen van actieve farmaceutische ingrediënten (API's) naar de werkplek te voorkomen en om het product te beschermen tegen milieuverontreiniging. Deze systemen creëren een gedefinieerde barrière rond het proces en regelen de luchtstroom, druk en materiaaloverdracht, zodat operators nooit in direct contact komen met gevaarlijke stoffen en het medicijn nooit ongewenste deeltjes uit de omringende lucht oppikt.
De reikwijdte van containmenttechnologieën is breed. Het varieert van eenvoudige flexibele isolatoren en handschoenenkasten met stijve wanden tot geavanceerde downflow-cabines en barrièresystemen met beperkte toegang (RABS). De juiste keuze hangt af van de toxiciteit van de werkzame stof, de doseringsvorm en de productieschaal. De rode draad is een 'containment by design'-filosofie: elk apparaat – van een handschoenenkast op laboratoriumschaal tot een volledige productie-isolator – moet soepel worden geïntegreerd met upstream- en downstream-processen, terwijl een gecertificeerd niveau van bescherming tegen blootstelling van de operator behouden blijft.
Veel voorkomende soorten apparatuur zijn onder meer:
De effectiviteit van elke oplossing wordt gemeten in nanogram of microgram per kubieke meter luchtconcentratiegegevens, ondersteund door surrogaatmonitoring en regelmatige certificeringscycli. Het uiteindelijke doel is simpel: een gegarandeerde werkomgeving.
Naleving is niet optioneel. Drie regelgevende pijlers bepalen hoe farmaceutische bedrijven hun containmentsystemen ontwerpen, valideren en exploiteren. Als u begrijpt wat elk van deze vereisten vereist – en waar deze elkaar overlappen – kunt u een containmentstrategie ontwikkelen die audits doorstaat zonder al te veel overontwerp.
EU GMP-bijlage 1 richt zich op steriele geneesmiddelen, maar de principes ervan reiken inmiddels veel verder dan aseptisch afvullen. De herziening van 2022 introduceerde expliciete taal over de insluitingsvereisten voor krachtige verbindingen, waarbij werd geëist dat fabrikanten gesloten systemen of isolatortechnologie zouden gebruiken wanneer het product de operator of het milieu zou kunnen schaden. De richtlijn dringt aan op minimale menselijke tussenkomst, continue monitoring van drukverschillen en gedocumenteerde blootstellingslimieten voor operators.
USP <800> brengt een Noord-Amerikaanse lens mee. De wet is van toepassing op gevaarlijke geneesmiddelen die in de gezondheidszorg worden gebruikt, maar heeft een grote invloed gehad op de farmaceutische productiepraktijken. Het definieert de insluitingsprestaties in termen van “geen detecteerbare verontreiniging” op veegmonsters en vereist technische controles zoals geventileerde behuizingen voor compounding. In productieomgevingen is de gelijkwaardige vereiste om de luchtconcentraties op de werkplek onder een gedefinieerde grenswaarde voor beroepsmatige blootstelling (OEL) te houden en dit te bewijzen met routinematige luchtmonsters.
ISO14644-7, hoewel technisch gezien een standaard voor cleanrooms, biedt de woordenschat voor scheiding en insluiting. Het definieert categorieën zoals ‘open zone’, ‘gesloten zone’ en ‘afscheidend apparaat’ en stelt het raamwerk vast voor hoe insluitingsapparatuur moet worden getest en geclassificeerd. De norm vereist lektesten op filter- en behuizingsniveau, drukvervaltests voor isolatoren en hersteltijdmetingen na een besmettingsgebeurtenis.
De onderstaande tabel destilleert de meest kritische parameters voor OEB 4/5-insluiting binnen deze drie raamwerken.
| Parameter | EU GMP Annex 1 | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Doelconcentratie in de lucht | <1 µg/m³ (8 uur TWA, afhankelijk van de verbinding) | Gebaseerd op OEL; typisch <0,1 µg/m³ voor krachtig | Gedefinieerd door cleanroomklasse en separatorapparaat |
| Drukverschil | ≥10 Pa negatief voor aangrenzende kamers | Negatieve druk vereist voor gevaarlijke behuizingen | Negatieve druk voor insluiting met open voorkant |
| Luchtverversingssnelheid (ACH) | Niet voorgeschreven; ontwerp is afhankelijk van risico | Minimaal 12 ACH voor gevaarlijke ruimtes | Zoals vereist voor doel-ISO-klasse |
| Vereiste lektest | Isolatorhandschoenen en -mouwen: maandelijks | Verzegelde integriteit van de behuizing bij installatie | Drukverval: <0,5% vol/uur verlies |
| Oppervlaktebewaking | Veeg monsters af voor krachtige verbindingen | Geen waarneembare verontreiniging | Classificatie op basis van het aantal deeltjes |
Voldoen aan alle drie de normen betekent vaak kiezen voor een afgedichte isolator met een geïntegreerde luchtbehandelingsunit, automatische drukregeling en een gedocumenteerd reinigingsprotocol – in plaats van een eenvoudige downflow-cabine. Bedrijven die hun containmenttechniek vanaf het begin afstemmen op deze regelgeving, vermijden later dure retrofits.
Geen enkele technologie is geschikt voor elk proces. De beslissing komt meestal neer op een evenwicht tussen de veiligheid van de operator, productbescherming, kapitaaluitgaven en operationele flexibiliteit. Drie brede categorieën domineren tegenwoordig de markt: isolatoren met harde wanden, downflow containmentcabines en wegwerpsystemen voor eenmalig gebruik. Elk levert een ander prestatiebereik.
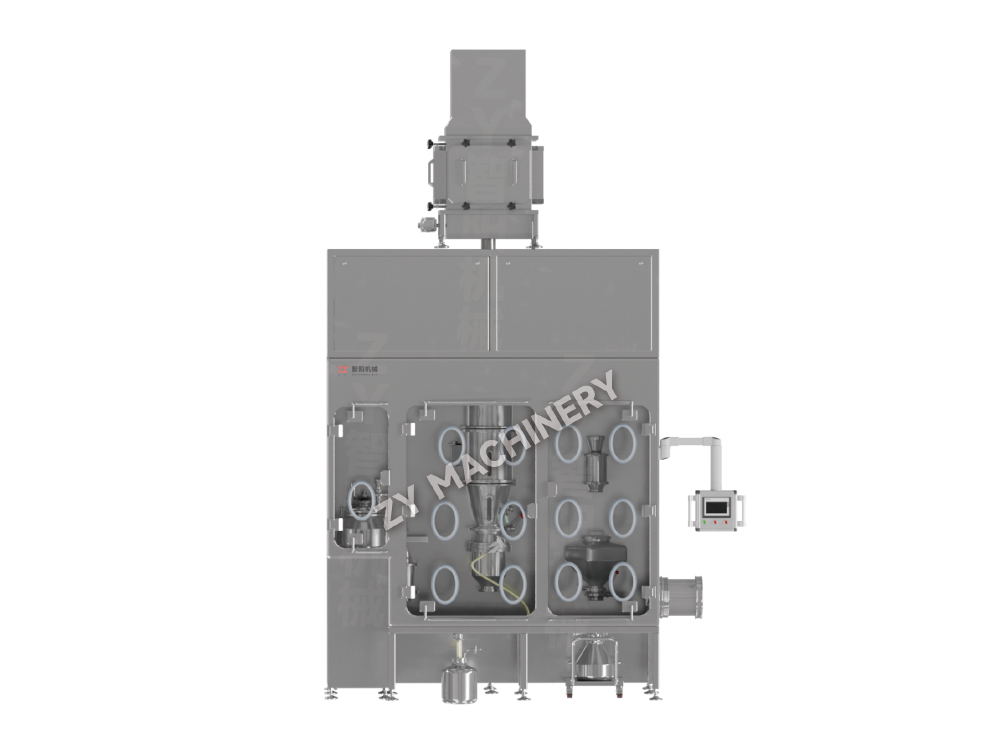
Isolatoren zijn de gouden standaard voor de hoogste eisen op het gebied van insluiting. Een hardwall-isolator is een volledig afgedichte behuizing met handschoenpoorten, onderling vergrendelde overdrachtspoorten en speciale HVAC. Het kan de concentratie in de lucht consistent onder de 10 ng/m³ houden, waardoor het geschikt is voor OEB 5-verbindingen en aseptische verwerking. De initiële kosten zijn aanzienlijk (vaak twee tot drie keer zo hoog als die van een downflow-cabine) en de reinigings- en decontaminatiecycli voegen enkele uren per batch toe. Voor producten die eenvoudigweg niet op een andere manier kunnen worden verwerkt, is de isolator niet onderhandelbaar.
Downflow-cabines hebben een andere afweging. Ze gebruiken een unidirectionele luchtstroom die deeltjes wegveegt van de operator en in een filtersysteem terechtkomt, waardoor een veilige werkzone ontstaat zonder fysieke barrière aan de voorkant. Ze zijn sneller te installeren, gemakkelijker schoon te maken en ideaal voor OEB 3- en sommige OEB 4-toepassingen zoals monstername, distributie of tabletcompressie. De beperking is hun afhankelijkheid van de discipline van de operator: een plotselinge armbeweging kan het luchtstroompatroon verstoren en de blootstellingsrisico's tijdelijk verhogen. Moderne cabines pakken dit aan met intelligente luchtstroommonitoring die automatisch de ventilatorsnelheid aanpast om een veilig luchtgordijn te behouden, zelfs als de aanwezigheid van de operator verandert.
Insluitingssystemen voor eenmalig gebruik vertegenwoordigen een groeiende middenweg. Voorgemonteerde flexibele isolatoren, transferzakken en wegwerphandschoenzakken worden steriel en klaar voor gebruik geleverd. Ze elimineren volledig de noodzaak van opschoonvalidatie tussen batches – een belangrijke tijds- en kostenfactor bij het werken met cytotoxische of cytostatische geneesmiddelen. De jaarlijkse bedrijfskosten worden bepaald door verbruiksartikelen, niet door kapitaalafschrijvingen. De vangst is de productie van afval. Wegwerpartikelen creëren een gestage stroom biologisch gevaarlijk vast afval, en de kosten per eenheid kunnen ze oneconomisch maken voor productielijnen met zeer grote volumes. Toch levert de single-use-aanpak voor klinische proefmaterialen en contractproductiescenario's met frequente productwisselingen vaak de laagste totale doorlooptijd op.
| Technologie | Geschikt OEB-niveau | CapEx-bereik | Reinigingstijd (per batch) | Belangrijkste voordeel |
|---|---|---|---|---|
| Isolator voor harde muren | OEB 4–5 | Hoog ($400.000 – $1,2 miljoen) | 6–12 uur (VHP of CIP) | Maximale veiligheid voor de operator |
| Downflow-stand | OEB 3–4 | Matig ($80.000 – $ 250.000) | 1–3 uur (handmatig wissen) | Lage kosten, hoge toegankelijkheid voor de operator |
| Isolator/zak voor eenmalig gebruik | OEB 3–5 | Zeer laag ($ 10.000 – $ 50.000 per eenheid) | 0 uur (weggooien na gebruik) | Geen risico op kruisbesmetting |
Een veelgemaakte fout is het selecteren van een technologie die uitsluitend gebaseerd is op de OEL van de verbinding. De productieschaal, de frequentie van productwisselingen en het beschikbare vloeroppervlak zijn even belangrijk. Een flexibel verpakkingspakket met 20 verschillende API's per maand zal systemen voor eenmalig gebruik aantrekkelijk vinden; een speciale blockbusterlijn die drie jaar lang één product draait, zal een permanente investering in isolators rechtvaardigen.
De aankoopprijs vertelt slechts een fractie van het verhaal. Bij een goede financiële vergelijking wordt gekeken naar de totale kosten gedurende de gehele levenscyclus van het asset (doorgaans zeven tot tien jaar), inclusief installatie, kwalificatie, verbruiksartikelen, energie, arbeid en compliance-onderhoud. Wanneer het op deze manier wordt geëvalueerd, kan het beeld volledig omslaan.
Beschouw een middelgrote fabriek met 100 productiebatches per jaar op OEB 4-inperkingsniveaus. Een hardwall-isolator kost vooraf mogelijk $ 800.000. Na het toevoegen van installatie-, validatie- en faciliteitsaanpassingen stijgt de CapEx naar $ 1,1 miljoen. De jaarlijkse kosten omvatten filtervervanging ($15.000), verdampte waterstofperoxideverbruiksartikelen ($25.000), energie voor HVAC ($35.000 bij $0,10/kWh) en twee fulltime-equivalente operators voor schoonmaak en handschoenwissels ($120.000/jaar). Over een periode van vijf jaar nadert het totaal $ 2,3 miljoen. Als het actief tien jaar meegaat, dalen de jaarlijkse afgeschreven kosten aanzienlijk, waardoor de isolator de meest economische optie is voor lange campagnes.
Een aanpak voor eenmalig gebruik voor dezelfde 100 batches vergt een heel ander kostentraject. De flexibele isolatorhardware kost slechts $ 45.000, maar voor elke batch is een nieuwe wegwerpkamer nodig van $8.000. Dat alleen al voegt $800.000 per jaar toe. De energiekosten zijn lager ($10.000) omdat er geen HVAC-cycli voor reinigingsvalidatie nodig zijn, en de arbeid van de operator daalt tot $ 60.000 met eenvoudigere omschakelingsprocedures. Over een periode van vijf jaar bereikt het totaal grofweg $4,5 miljoen, bijna het dubbele van het totaal van de isolator. Het systeem voor eenmalig gebruik geeft over het geheel genomen meer geld uit, maar vereist vrijwel geen kapitaalinvestering vooraf, waardoor het aantrekkelijk wordt wanneer de contracttoekenning nog onzeker is of wanneer productgoedkeuringen in behandeling zijn.
Het echte omslagpunt is de batchfrequentie en de campagneduur. Als een bedrijf op een bepaalde lijn minder dan 50 batches per jaar produceert, wint vaak eenmalig gebruik. Boven de 100 batches per jaar levert een permanente roestvrijstalen oplossing superieure levensduurvoordelen op. De onderstaande tabel toont de TCO over 5 jaar voor een scenario van 100 batches per jaar.
| Kostencategorie | Isolator voor harde muren | Downflow-stand | Systeem voor eenmalig gebruik |
|---|---|---|---|
| Uitrusting en installatie | $ 1.100 | $ 200 | $45 |
| Jaarlijkse verbruiksartikelen | $ 40/jaar | $ 10/jaar | $ 800/jaar |
| Energie (5 jaar) | $ 175 | $60 | $ 50 |
| Arbeid (schoonmaken, bediening) | $ 600 | $250 | $ 300 |
| 5-jarig totaal | $ 2.275 | $ 560 | $ 4.395 |
De downflow-cabine blijft de meest betaalbare optie wanneer de authenticiteit van de verbinding binnen het veilige prestatiebereik valt. Voor OEB 5 is de cabine echter niet eens een haalbare optie, dus de vergelijking beperkt zich tot isolatoren versus eenmalig gebruik, en het levensduurkostenvoordeel van een vaste isolator groeit gestaag na het tweede jaar van gebruik.
Orale, vaste doseringsvormen – tabletten en capsules – lijken op het eerste gezicht eenvoudig. Maar wanneer het actieve ingrediënt zeer krachtig is, verandert de hele productieketen in een reeks beheersingsuitdagingen. Het hanteren van poeder genereert inherent stof, en bij elke overdrachtsstap bestaat het risico dat er deeltjes in de kamer vrijkomen, tenzij de apparatuur specifiek is ontworpen om poeders op te vangen.
Een moderne OSD-lijn voor krachtige verbindingen moet op vijf belangrijke punten insluiting integreren. De eerste is de stap van het laden en doseren van materiaal. Hier, een stofvrij voerstation Met geïntegreerde HEPA-filtratie en een continu voeringsysteem kunnen operators ruwe API's in het proces introduceren zonder ooit een zak rechtstreeks in de kamer te openen. De poeders gaan in een afgesloten transfercontainer die onder negatieve druk naar de volgende eenheid gaat.
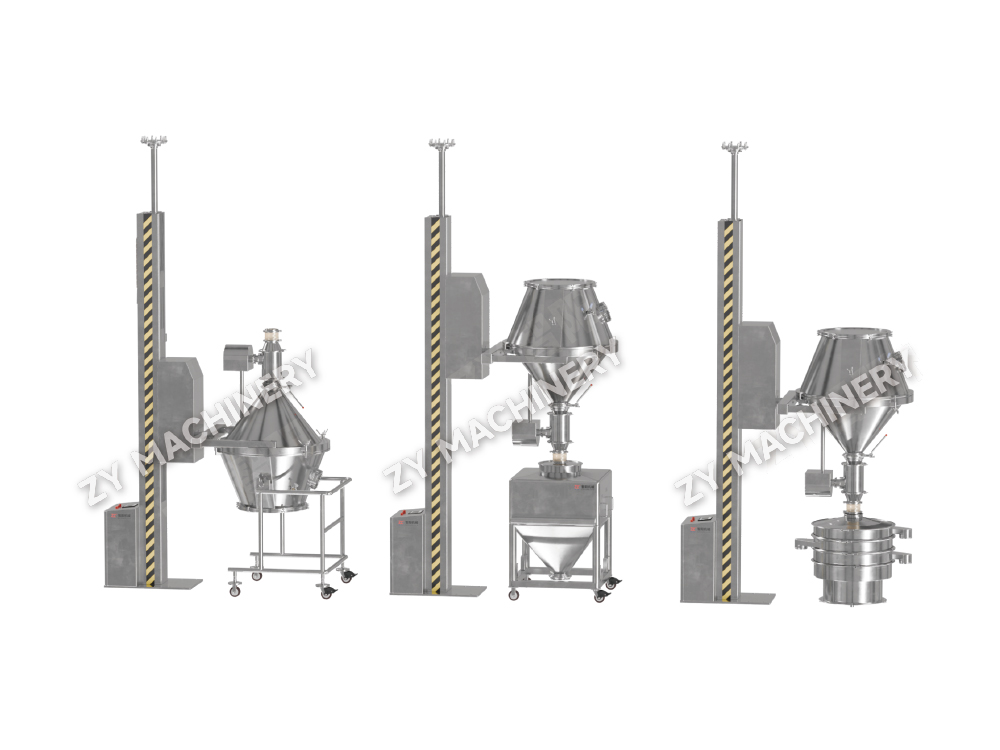
Vervolgens komt het mixen. Voor krachtig mengen is apparatuur met split-valve- of alfa-bèta-poorttechnologie nodig voor het laden en ontladen. EEN farmaceutisch mengsysteem ontworpen voor krachtige poeders kan een blender of een tuimelmixer zijn die is uitgerust met opblaasbare afdichtingen die voorkomen dat er poeder ontsnapt, zelfs bij rotatiesnelheden van 15 rpm. Het mengvat zelf fungeert als insluitingsgrens en blijft gedurende de gehele cyclus gesloten.
Granulatie is het derde integratiepunt en vaak het meest veeleisende. Natte granulatoren met hoge afschuiving moeten zijn voorzien van een opvangdeksel met een handschoenpoort en een wash-in-place (WIP)-systeem. De operator voegt bindmiddeloplossing toe via een steriele connector terwijl de kom afgesloten blijft. Zodra de korrels zijn gevormd, worden ze pneumatisch naar een droger overgebracht zonder de omsluiting te verbreken. Voor droge granulatie moet a walsverdichter met geïntegreerde opvangbak maakt gebruik van een continu afdichtingsmechanisme om lekkage van lint en schilfers te voorkomen, een veelvoorkomend faalpunt bij oudere ontwerpen.
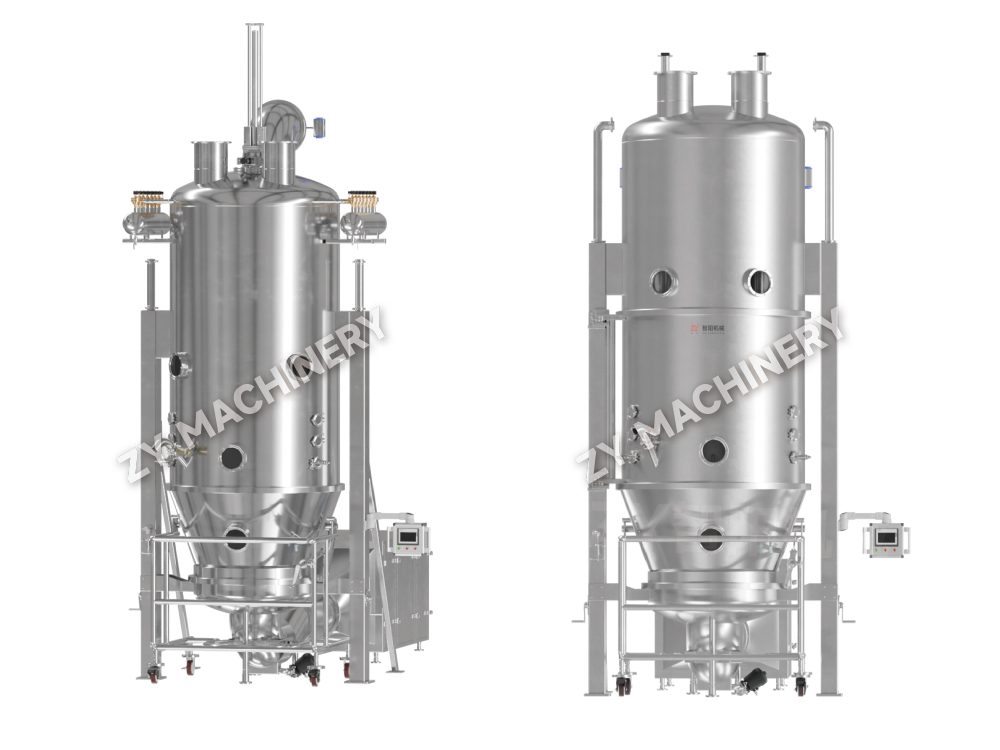
Het drogen volgt doorgaans in een wervelbeddroger of een vacuümdroger. Hier strekt de inperkingseis zich uit tot het afvoerluchtsysteem. Alle lucht die de droger verlaat, moet door een reeks HEPA-filters gaan en soms door een secundair koolstofbed als er dampen van oplosmiddelen aanwezig zijn. De productafvoer moet gebruik maken van een afgedichte vlinderklep en een flexibele verbinding met de stroomafwaartse molen. Voor gevoelige producten, vacuümdrogen in a farmaceutisch droogsysteem met een afvoerpoort aan de onderkant die rechtstreeks op een containment-isolator is aangesloten, kunnen blootstellingsgebeurtenissen tot bijna nul worden teruggebracht.
Ten slotte brengt het comprimeren van tabletten of het vullen van capsules een unieke reeks lekken met zich mee: de tabletperskoepel, het invoerframe en de ontstofter genereren allemaal stof. Een tabletpersbehuizing met hoge omsluiting maakt gebruik van negatieve luchtdruk rond de compressiezone en een geïntegreerde wasmachine die verontreiniging van het gereedschap tijdens het reinigen tegenhoudt. Voor het vullen van capsules brengen vacuümgebaseerde systemen het product over van een afgesloten vat naar de trechter, waardoor handmatig scheppen volledig wordt vermeden.
De volgende lijst vat de vijf essentiële insluitingsintegratiepunten in OSD samen:
Elk van deze punten moet afzonderlijk worden gevalideerd, en vervolgens moet de hele trein worden getest als een geïntegreerd systeem met behulp van een surrogaatpoeder zoals lactose om te bewijzen dat er geen detecteerbare overdracht tussen batches plaatsvindt. De investering is substantieel, maar dat geldt ook voor de aansprakelijkheden bij een besmettingsincident.
Bij schaalvergroting komen veel containmentprojecten in de problemen. Een insluitingsstrategie die perfect werkt voor een laboratoriumbatch van 10 kg mislukt vaak wanneer hetzelfde proces wordt vermenigvuldigd tot 500 kg. De fysica van poederinsluiting verandert met het volume: grotere luchtverplaatsing, grotere oppervlakken voor stofophoping en complexere reinigingssequenties. Door de transitie in drie weloverwogen fasen te plannen, worden dure herbewerkingen voorkomen.
Laboratoriumoratoriumweegschaal (1–10kg) maakt doorgaans gebruik van een handschoenenkastje of een kleine flexibele isolator. In dit stadium worden de materialen handmatig verwerkt en is het wisselen van batches een kwestie van het schoonvegen van de binnenkant of het vervangen van een wegwerpbare voering. Het monitoren van de blootstelling van operators gebeurt met persoonlijke luchtmonsternemers, en het inperkingsdoel ligt gewoonlijk onder de 1 µg/m³ gedurende een dienst van 8 uur. De nadruk ligt op flexibiliteit: veel verschillende samenstellingen worden in dezelfde eenheid gebruikt, dus snelle reinigbaarheid en het voorkomen van kruisbesmetting zijn van het grootste belang. Handschoenzaksystemen voor eenmalig gebruik blinken hier uit omdat ze de reinigingsvalidatie elimineren.
De overstap naar pilotschaal (50–100 kg) introduceert mechanische handling. Dezelfde verbindingen worden nu verwerkt een speciale binblender met een containmentinterface en een high-shear granulator met een kom van 200 liter. De insluitingsgrens moet nu plaats bieden aan geautomatiseerde materiaaloverdrachten: pneumatisch transport onder negatieve druk, vatenhefferstations met afgedichte kegels en split-valve aansluitingen. De luchtextractiesnelheid op de downflow-cabine of isolator moet proportioneel toenemen om te passen bij de grotere voetafdruk voor stofontwikkeling. De validatie verschuift van persoonlijke monitoring naar bemonstering via oppervlakteveegbewegingen aan de buitenkant van apparatuur en op vloeroppervlakken rond de lijn. Het testen van de hersteltijd na een gesimuleerde poedermorsing wordt van cruciaal belang om te bewijzen dat de ruimte binnen 3 minuten naar een veilig niveau kan terugkeren.
Op commerciële schaal (500 kg en meer) is de containmentoplossing niet langer een enkele eenheid, maar een geïntegreerde procestrein. Dit is waar permanente roestvrijstalen isolatoren de standaardbehuizing worden. De volledige volgorde van granuleren tot drogen vindt plaats in een afgesloten lijn met onderling vergrendelde deuren, en de operator heeft alleen toegang tot de binnenkant tijdens geplande onderhoudsintervallen. Reiniging wordt een geautomatiseerd proces met een gesloten cyclus, waarbij gebruik wordt gemaakt van CIP-sproeibollen (clean-in-place) en decontaminatie met verdampte waterstofperoxide. Het containmentsysteem maakt nu deel uit van de HVAC van het gebouw, met speciale luchtbehandelingsunits die cascadedrukregimes en redundante HEPA-filtratie handhaven. De opschalingsregel is eenvoudig: wat op laboratoriumschaal een apparaat was, wordt op commerciële schaal een kamer in een kamer.
In de volgende tabel worden de kritische verschillen tussen schalen weergegeven.
| Schaalfase | Batchgrootte | Typische behuizing | Reinigingsmethode | Validatiefocus |
|---|---|---|---|---|
| Lab | 1–10 kg | Handschoenenkastje of flexibele isolator | Handmatig afvegen of wegwerpbare voering | Persoonlijke luchtmonitoring |
| Piloot | 50–100 kg | Walk-in hardwall-isolator of downflow-cabine | Geautomatiseerde WIP met handmatige opvolging van het wissen | Bemonstering met oppervlaktedoekjes, hersteltijd |
| Commercieel | 500 kg | Volledig geïntegreerde verzegelde trein | Vaste CIP- en VHP-decontaminatie | Behuizing lektest, aantal deeltjes in de lucht |
Beginnen met het doel voor ogen – het begrijpen van de commerciële doelschaal voordat de laboratoriumopstelling wordt ontworpen – voorkomt de veelgemaakte fout om een pilotlijn te bouwen die niet kan worden opgeschaald zonder muren af te breken. Vroegtijdige betrokkenheid van een leverancier van insluitingssystemen met ervaring op alle drie de schaalniveaus betaalt zichzelf vele malen terug.
De apparatuur is zo goed als de leverancier erachter. Een containmentproject is een langetermijnpartnerschap dat zich uitstrekt van technisch ontwerp tot installatie, kwalificatie, training van operators en voortdurende compliance-ondersteuning voor het komende decennium. Door vijf specifieke criteria te controleren, worden betrouwbare partners onderscheiden van leveranciers die alleen maar dozen verkopen.
Controleer eerst het trackrecord op het gebied van naleving. Vraag om minimaal drie referenties waarbij de leverancier een systeem heeft geleverd voor hetzelfde OEB-niveau dat u nastreeft, en idealiter voor dezelfde doseringsvorm. De vraag die u direct moet stellen: “Heeft de leverancier met succes een insluitingssysteem gevalideerd tot minder dan 1 µg/m³ TWA in een productieomgeving, en kan hij het industriële hygiënerapport van een derde partij delen?” Een ja-antwoord, ondersteund door documenten, weegt veel meer dan een glanzende brochure.
Ten tweede: evalueer de aanpassingsmogelijkheden. Kant-en-klare ontwerpen passen zelden perfect in een bestaande faciliteit. De leverancier moet over interne technische teams beschikken die in staat zijn de afmetingen aan te passen, te integreren met uw specifieke materiaalbehandelingsapparatuur en zich aan te passen aan uw schoonmaakfilosofie. Controleer of ze hun eigen besturingssystemen ontwerpen of deze uitbesteden. Interne besturingstechniek betekent doorgaans een snellere respons op integratie-uitdagingen tijdens de inbedrijfstelling.
Ten derde: controleer de levertijden. De mondiale toeleveringsketen is sinds 2024 verbeterd, maar voor speciale filterhuizen en grote roestvrijstalen constructies gelden nog steeds levertijden van 20 tot 26 weken. Een geloofwaardige leverancier biedt een realistische planning met mijlpaaldata en een gedetailleerde uitleg van eventuele vertragingen. Beloften van een leveringstermijn van twaalf weken voor een volledig op maat gemaakte isolator zijn zelden waar en zouden een alarmsignaal moeten doen rijzen.
Ten vierde: zorg voor een robuust mondiaal servicenetwerk. Insluitingssystemen hebben jaarlijkse hercertificering, handschoenlekkagetests en filterintegriteitscontroles nodig. Als de leverancier geen servicemonteurs heeft binnen een reisstraal van vier uur rond uw locatie, kan de operationele downtime uren tot dagen bedragen. Vraag een lijst met servicelocaties en de gemiddelde responstijd van de afgelopen twaalf maanden op.
Bevestig ten slotte de beschikbaarheid van reserveonderdelen. Kritieke componenten zoals HEPA-filterpakketten, handschoenconstructies en opblaasbare afdichtingen moeten in een regionaal magazijn worden opgeslagen. Een vertraging van zes weken voor een vervangende handschoenring op een commerciële OEB 5-lijn kan de productie volledig stopzetten. De evaluatievraag: “Wat is de gemiddelde beschikbaarheid in de winkel in mijn regio voor de tien belangrijkste slijtageonderdelen van dit isolatormodel?” Een competente leverancier antwoordt met inventarisgegevens, niet met schattingen.
Samenvatting van de evaluatiecriteria:
Door tijd te investeren in de leveranciersselectiefase worden de veel hogere kosten vermeden die gepaard gaan met het repareren van een te weinig gespecificeerd systeem nadat de lijn al is gebouwd. Kies een partner, niet alleen een leverancier.
Bij het kiezen van een farmaceutische containmentoplossing in 2026 gaat het niet om het kopen van een apparaat; het gaat om het ontwerpen van een procesomhulsel dat nog steeds compliant, kosteneffectief en operationeel praktisch is wanneer het volgende molecuul de pijplijn binnenkomt. De industrie blijft evolueren naar krachtigere API's, monoklonale antilichamen in orale formuleringen en continue productielijnen die de insluiting moeten handhaven zonder te stoppen. Deze trends gaan allemaal in dezelfde richting: hogere eisen aan de containmentinfrastructuur.
Een toekomstbestendige strategie begint met het in kaart brengen van elk materieel contactpunt in het proces en het toekennen van een vereiste blootstellingslimiet. Zorg er vervolgens voor dat de technologie niet alleen past bij de huidige situatie, maar ook bij de breedste OEB-categorie die uw pijplijn verwacht. Als er een kans bestaat om binnen de komende vijf jaar met een OEB 5-compound te werken, ontwerp er dan nu voor. Downflow-cabines zijn uitstekend geschikt voor veel toepassingen, maar ze kunnen niet eenvoudig worden geüpgraded naar prestaties van isolatorkwaliteit zonder een vrijwel volledige herbouw.
Kostenbeslissingen moeten verder kijken dan het initiële prijskaartje. Een vijfjarig TCO-model dat schoonmaakarbeid, energie, afvalverwerking en compliance-audits omvat, onthult bijna altijd de echte economische winnaar. Voor lijnen met één product met grote volumes bieden roestvrijstalen isolatoren de laagste levensduurkosten. Voor flexibele faciliteiten voor meerdere producten met frequente wisselingen bieden systemen voor eenmalig gebruik of modulaire hardwall-units met snelle decontaminatiecycli de flexibiliteit die cGMP-operaties vereisen.
Betrek ten slotte de aanbieder van insluitsystemen bij het gesprek tijdens het vroege procesontwerp. De beste insluitingsprestaties worden bereikt als de behuizing, de materiaalbehandelingsapparatuur en de indeling van de faciliteit zijn opgevat als één geïntegreerd systeem – niet wanneer een isolator in een ruimte wordt neergezet die niet is ontworpen om te voldoen aan de vereisten voor uitlaatgassen, nutsvoorzieningen of toegang. Vroegtijdige samenwerking leidt tot containmentoplossingen die operators beschermen, de productintegriteit behouden en met het bedrijf meegroeien.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur