
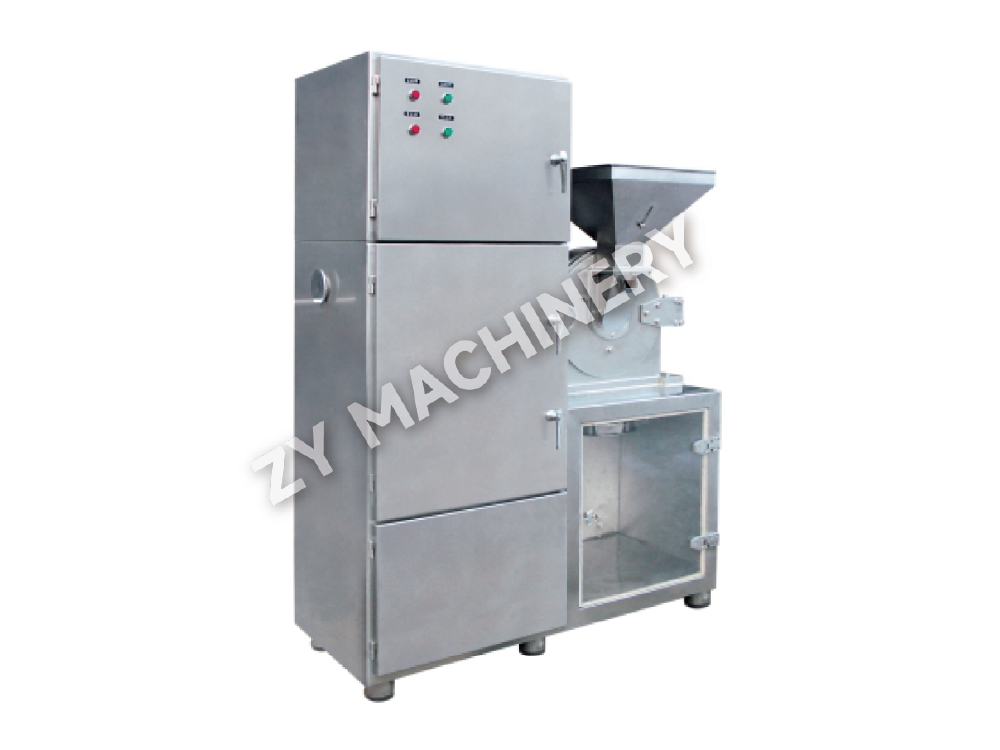
30B Stofverzamelende breekmachine
De 30B stofverzamelende breekmachine wordt veel gebruikt voor het verpul.....

In een typische orale vaste dosis kan het actieve farmaceutische ingrediënt (API) minder dan 2% van het totale tabletgewicht uitmaken. Toch moet elke dosis precies dezelfde hoeveelheid bevatten. De eenheidsoperatie die dit mogelijk maakt – en die rechtstreeks van invloed is op de patiëntveiligheid – is het mengen van farmaceutische producten. Een enkele sub-potente of super-krachtige tablet kan leiden tot therapeutisch falen of toxiciteit. Het bereiken van een homogeen mengsel is niet alleen een procesvereiste; het is een regelgevend mandaat dat wordt afgedwongen door cGMP- en USP <905>-uniformiteitsnormen.
De uitdaging escaleert snel. Omdat poeders verschillen in deeltjesgrootte, dichtheid, vorm en oppervlakte-energie, scheiden ze zich op natuurlijke wijze af. De mengstap moet al deze krachten overwinnen om API gelijkmatig door de bulk van de hulpstof te verdelen. Dat vraagt meer dan alleen een roterend schip. Het vereist inzicht in mengmechanismen, poedergedrag, apparatuurontwerp en opschalingsprincipes. In de volgende secties wordt elke laag opgesplitst, waardoor u een praktisch raamwerk krijgt voor het ontwerpen en oplossen van farmaceutische mengprocessen.
Farmaceutisch mengen is een eenheidsbewerking waarbij twee of meer aanvankelijk gescheiden componenten worden behandeld totdat elk deeltje van één component in nauw contact komt met deeltjes van de andere componenten. Bij vaste doseringsvormen is het primaire doel het creëren van een willekeurig, uniform mengsel dat dosisuniformiteit garandeert. De operatie kan ook dienen om een fysieke verandering teweeg te brengen – zoals het coaten van dragerdeeltjes – of om een vaste-stofreactie te bevorderen. Ongeacht het mechanisme is het eindpunt altijd een mengsel waarbij de API-concentratie op welk bemonsteringspunt dan ook niet meer dan een aanvaardbaar bereik afwijkt van het doel.
Het belang van mengen reikt veel verder dan het invoerframe van de tabletpers. Een mislukte blend kan een hele batch tabletten opleveren die niet aan de specificaties voldoen, wat kan leiden tot dure terugroepingen van producten, regelgevende maatregelen en – het allerbelangrijkste – patiëntrisico. Wanneer de API-lading daalt tot 1-2% van het totale formulegewicht, kan zelfs een kleine inhomogeniteit grote relatieve fouten in de potentie van individuele tabletten veroorzaken. Dat is de reden dat regelgevende instanties tijdens de procesvalidatie de uniformiteitsgegevens van het mengsel onder de loep nemen en voortdurende monitoring vereisen via controles tijdens het proces. Kortom, bij het mengen wordt de productkwaliteit opgebouwd; downstream-operaties kunnen het alleen maar behouden.
Alle farmaceutische poedermengingen kunnen worden beschreven via drie fundamentele mechanismen: convectief, afschuiving en diffuus mengen. Elk mixertype maakt gebruik van een andere combinatie van deze mechanismen, en de mix evolueert door verschillende fasen waarin één mechanisme kan domineren. Als u weet wanneer elk mechanisme in werking treedt, kunt u de mengtijd en -snelheid correct instellen.
Convectief mengen verplaatst grote groepen deeltjes van het ene gebied van het poederbed naar het andere – vaak door een roterend mes, een peddel of de tuimelende werking van een bak. Deze herverdeling op macroniveau zorgt voor een snelle initiële vermenging, maar laat kleinschalige niet-uniformiteiten achter. Convectie alleen kan niet de uiteindelijke homogeniteit bereiken die vereist is voor farmaceutische producten.
Scheermenging creëert snelheidsgradiënten in de poedermassa, meestal via snelle waaiers of versterkerstaven. Afschuifkrachten breken agglomeraten af en verspreiden fijne API-deeltjes over het oppervlak van de hulpstof. In high-shear granulators is het shear-mengen intens en essentieel voor het distribueren van lage dosis API vóór granulatie.
Diffuus mengen ontstaat door de willekeurige beweging van individuele deeltjes in een tuimelend bed, zoals in een V-blender of binblender. Terwijl deeltjes over elkaar heen stromen, vindt micromenging plaats, waardoor de kleinschalige concentratievariaties die door convectie en afschuiving worden achtergelaten, worden geëlimineerd. Diffusief mengen is langzaam maar onmisbaar voor het bereiken van mengseluniformiteit op individueel dosisniveau.
In de praktijk maakt een succesvolle mengcyclus gebruik van alle drie de mechanismen: convectie en afschuiving drijven de vroege fase van snelmengen aan, terwijl diffusie het werk voltooit, op voorwaarde dat de poedereigenschappen de segregatie niet bevorderen.
Zelfs de meest geavanceerde mixer kan de ongunstige poedereigenschappen niet compenseren. Vijf poedereigenschappen bepalen direct hoe gemakkelijk een blend gemaakt kan worden en hoe stabiel deze blijft na het mengen. Door deze parameters upstream te karakteriseren, bespaart u later urenlang probleemoplossing.
Deeltjesgrootte en grootteverdeling. Een breed deeltjesgroottebereik is de grootste oorzaak van segregatie. Fijne deeltjes hebben de neiging door tussenruimten te sijpelen en zich op de bodem te nestelen, een fenomeen dat zeefsegregatie wordt genoemd. Wanneer het actieve farmaceutische bestanddeel en de hulpstof significant verschillende mediaangroottes hebben, wordt het bereiken en behouden van een uniform mengsel moeilijk. Zeefanalyse of laserdiffractie levert de distributiegegevens die nodig zijn om het menggedrag te voorspellen.
Deeltjesvorm. Onregelmatige, naaldachtige of plaatvormige deeltjes grijpen in elkaar en stromen slecht, terwijl bolvormige deeltjes vrijelijk stromen maar gemakkelijker kunnen scheiden op basis van hun grootte. Microscopie gecombineerd met beeldanalyse kwantificeert vormfactoren die correleren met de mengprestaties.
Deeltjesdichtheid. Verschillen in werkelijke dichtheid tussen componenten kunnen leiden tot scheiding onder trillingen of tijdens tuimelen. Deeltjes met een hogere dichtheid hebben de neiging naar de bodem te zinken, terwijl deeltjes met een lagere dichtheid naar de top stijgen. Het niet overeenkomen van de dichtheid is vooral problematisch bij V-blenders en bin-blenders die met lage vulniveaus werken.
Poeder vloeibaarheid. Een samenhangend, slecht stromend poeder is bestand tegen de schuifkracht en diffusie die nodig zijn voor het mengen. De rusthoek, de samendrukbaarheidsindex van Carr en de Hausner-ratio zijn standaard banktests die poeders classificeren van vrij stromend tot zeer samenhangend. Een samendrukbaarheidsindex boven 25% duidt op een sterke neiging tot agglomeratie en segregatie.
Elektrostatische lading. Tribo-elektrisch opladen tijdens het mengen kan ervoor zorgen dat fijne deeltjes aan de vaatwanden blijven plakken of hardnekkige klonten vormen. Mengen met hoge afschuiving en omgevingen met een lage luchtvochtigheid verergeren de opbouw van lading. Het aarden van de apparatuur en het controleren van de omgevingsvochtigheid zijn eerstelijnsbeperkende maatregelen; ioniserende staven bieden extra controle in ernstige gevallen.
Farmaceutische fabrikanten maken gebruik van een breed scala aan mengerontwerpen, elk met een karakteristieke mix van convectie, schuifkracht en diffusie. De onderstaande tabel geeft een overzicht van acht veelgebruikte mengertypen, samen met hun dominante mechanisme, het typische batchgroottebereik en de primaire geschiktheid voor verschillende API-ladingen. De kolommen benadrukken waar elk ontwerp uitblinkt en waar de inherente beperkingen ervan procesaanpassingen vereisen. Een tweede beslissingsmatrix wijst de API-concentratie vervolgens rechtstreeks toe aan de aanbevolen mixertypes, waardoor u een snel selectiefilter krijgt.
| Mixertype | Dominant mechanisme | Typische batchgrootte | Beste voor API-inhoud | Voordelen | Beperkingen |
|---|---|---|---|---|---|
| Menger/granulator met hoge afschuiving | Afschuiving en convectie | 5–600 kg | <1%, 1–5% | Uitstekende verspreiding van laaggedoseerde API's; korte mengtijden; integreert met natte granulatie. | Risico op oververhitting; hoge energie-input; Het kan zijn dat er na het mengen moet worden gemalen. |
| V-blender | Verspreiding | 10–500kg | 1–5%, >5% | Eenvoudig ontwerp; zacht mengen; gemakkelijk schoon te maken; kosteneffectief voor API's met gemiddelde tot hoge belasting. | Slecht voor fijne samenhangende poeders; segregatierisico bij brede omvangsspreiding; lange mengtijden. |
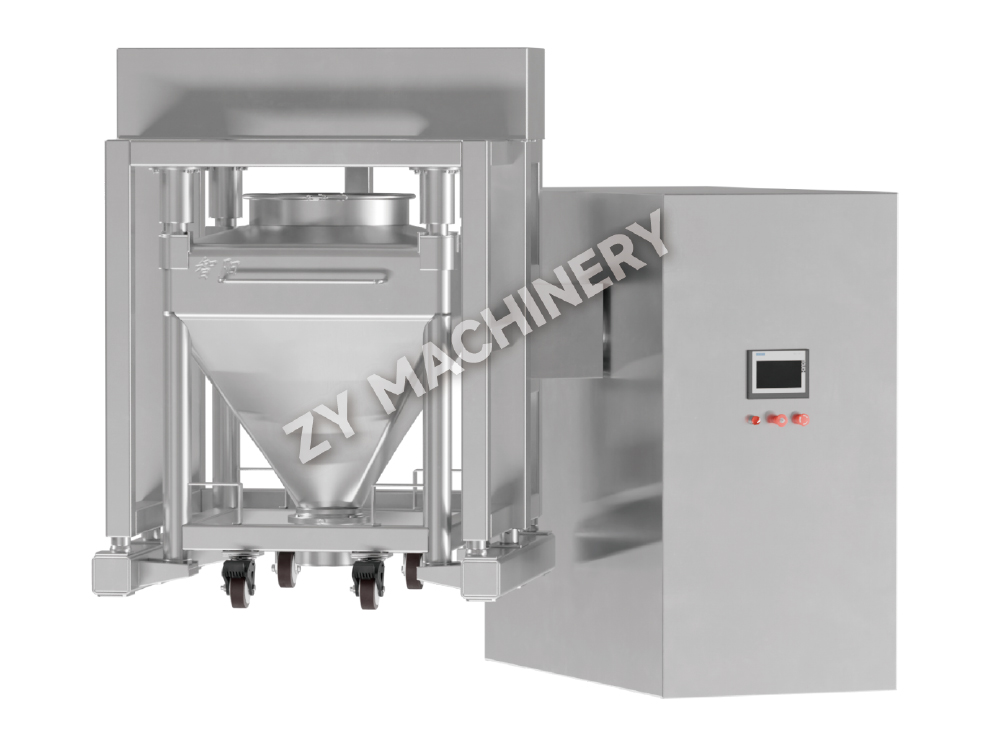
| Bakblender (IBC) | Verspreiding | 50–2000 kg | 1–5%, >5% | Maakt het mengen van gesloten containers mogelijk; vermindert de stappen voor productoverdracht; ideaal voor middelgrote tot grote batches. | Low-shear: worstelt met API's met een zeer lage dosis; vereist vrij stromende poeders. |
| Dubbele kegelblender | Verspreiding | 20–800 kg | 1–5%, >5% | Zachte tuimelende actie; eenvoudige constructie; goed voor grotere deeltjes. | Niet geschikt voor minder dan 1% API, tenzij vooraf gemengd; dode zones mogelijk nabij de tap. |
| Lintblender | Convectie | 50–3000 kg | 1–5%, >5% | Verwerkt materialen met een breed deeltjesgroottebereik; consistente ontlading. | Moeilijk volledig schoon te maken; hoge schuifkracht bij lintpunten kan schade door deeltjes veroorzaken; niet optimaal voor mengsels met een ultralage dosis. |
| Planetaire mixer | Convectie & Shear | 5–200 kg | <1%, 1–5% | Hoge mengintensiteit; goed voor pasta's en natte massa's; uniforme menging zonder dode zones. | Beperkte schaalbaarheid; doorgaans gebruikt voor granulatie, niet alleen voor het mengen van droge poeders. |
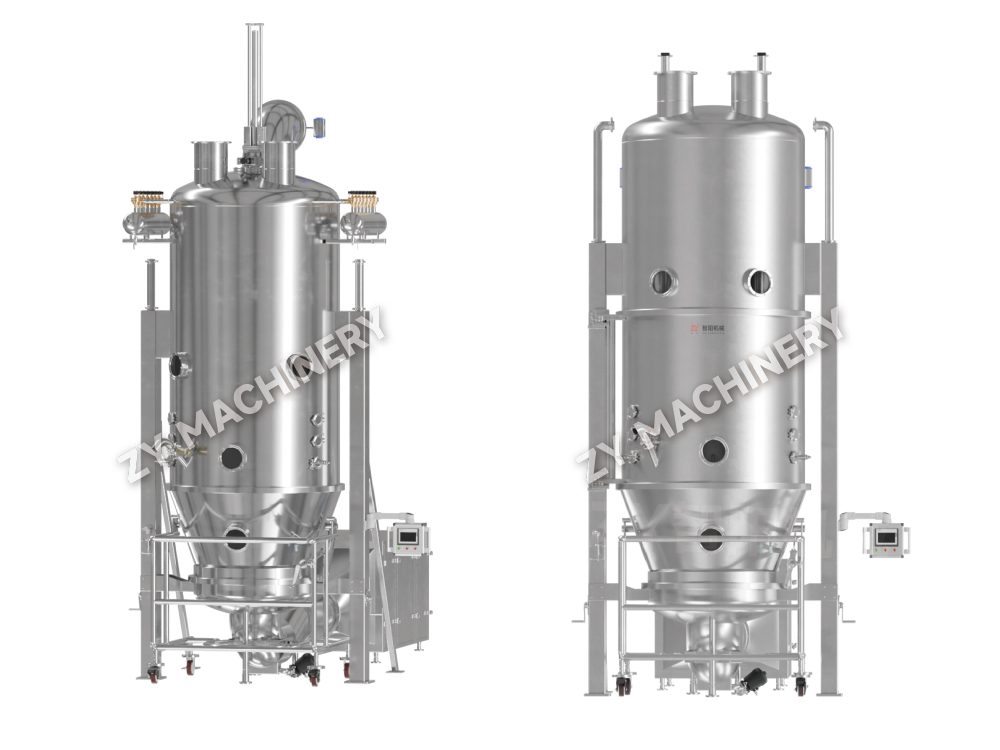
| Gefluïdiseerde zonemixer | Convectie & Diffusion | 20–500 kg | 1–5% | Snel mengen via fluïdisatie; zacht voor kwetsbare korrels; eenvoudig te automatiseren. | Vereist nauwkeurige luchtstroomregeling; niet geschikt voor zeer samenhangende materialen; stofbeheersing heeft aandacht nodig. |
| Continue dubbelschroefsmenger | Afschuiving en convectie | Continu (kg/u) | <1%, 1–5% | Ondersteunt continue productie; schaalbaar van laboratorium tot productie; uitstekend voor lage dosis API. | Hogere kapitaalinvestering; vereist consistentie van de feeder; acceptatie door de regelgeving rijpt nog steeds voor een solide dosering. |
Wanneer de primaire selectiefactor de API-concentratie is als percentage van het totale formulegewicht, geeft de onderstaande beslissingsmatrix een duidelijke eerste indruk. Kies een kandidaat-mengertype uit de matrix en verfijn vervolgens op basis van batchgrootte, insluitingsbehoeften en reinigingsvereisten.
| API-inhoud | Aanbevolen mixertypen | Belangrijke overwegingen |
|---|---|---|
| < 1% per gewicht | High-Shear-mixer, planetaire mixer, continue dubbelschroefsmixer | Vereist intense afschuiving om API te deagglomereren; geometrische verdunning of pre-blendstap is vaak nodig. |
| 1–5% per gewicht | High-Shear Mixer, Bin Blender, Ribbon Blender, Fluïdized Zone Mixer, Continue dubbele schroef | Ruime keuze; selecteer op basis van batchgrootte, poederstroom en inperkingsniveau. |
| > 5% per gewicht | V-blender, Bin Blender, Double Cone Blender, Ribbon Blender | Diffusiemengers vaak voldoende; agressieve afschuiving niet vereist; focus op het voorkomen van segregatie na het mengen. |
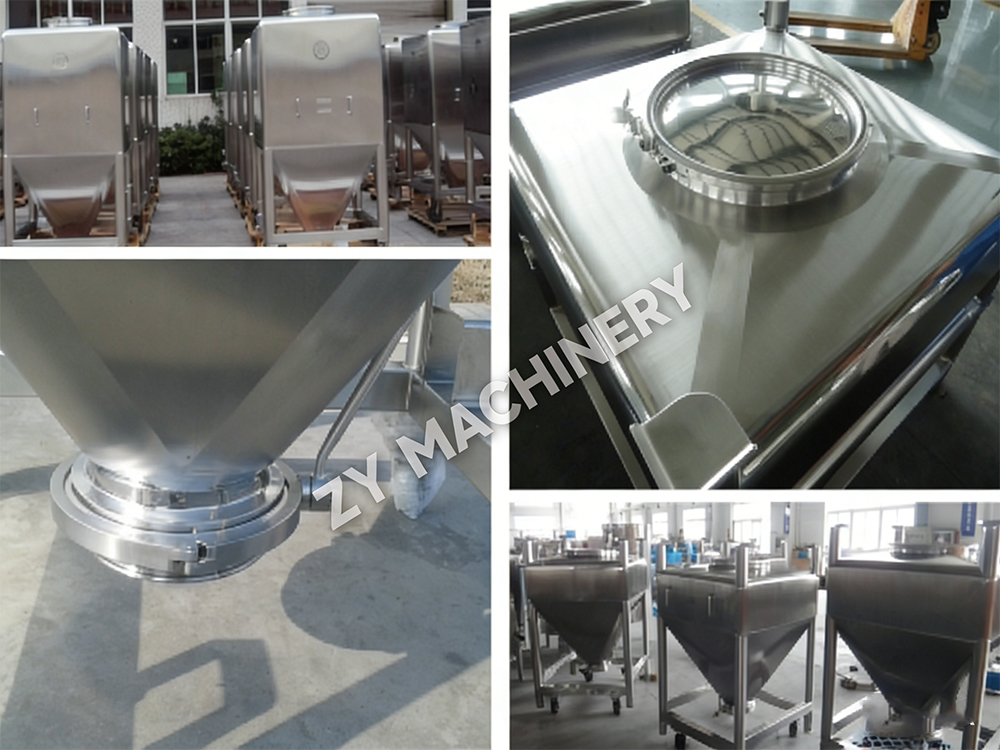
Bin-mengsystemen zijn het werkpaard geworden voor op IBC gebaseerde doseerlijnen, omdat ze de blootstelling aan het product minimaliseren en de noodzaak elimineren om mengsel tussen vaten over te brengen. Roterende mengbaksystemen zorgen voor diffusie-dominante menging die de integriteit van de korrels behoudt en tegelijkertijd RSD-waarden bereikt die ruim onder de wettelijke drempels liggen. Bekijk het volledige assortiment om door het volledige assortiment mixers op productieschaal te bladeren assortiment mengapparatuur .
Het opschalen van een mengproces zonder een systematische aanpak leidt vaak tot mislukte menguniformiteit op pilot- of commerciële schaal. Een succesvolle opschalingsstrategie handhaaft de geometrische gelijkenis van de mixer, houdt de tipsnelheid of het rotatie-Froude-getal constant en past de mengtijd aan op basis van de relatieve toename van de grootte. Het traject van een laboratoriumbatch van 1 kg naar een productiemengsel van 300 kg verloopt in drie bewuste stappen.
Stap 1: Laboratoriumkarakterisering (1–5 kg). Gebruik een kleinschalige mixer – een laboratoriumkom met hoge afschuiving of een IBC-achtige miniblender – om de basisrelatie tussen mengtijd, snelheid en menguniformiteit vast te stellen. Bepaal de minimale mengtijd waarmee RSD ≤ 5% wordt bereikt via gestratificeerde bemonstering. Registreer het vulniveau (doorgaans 35-70% van het vatvolume), omdat de vulverhouding de poederstroompatronen beïnvloedt.
Stap 2: Pilotbevestiging (20–50 kg). Ga naar een geometrisch vergelijkbare mixer op pilotschaal. Houd de tipsnelheid (omtreksnelheid van het mes) of Froude-getal (voor tuimelende blenders) hetzelfde als die van de laboratoriumunit. Verleng de mengtijd proportioneel aan de toename van de vatdiameter als diffusie de snelheidsbeperkende stap is; bij convectiemengers is vaak een kleinere tijdsinstelling voldoende. Valideer dat de RSD van het mengsel onder de 5% blijft met een bemonsteringsplan van 10 punten dat meerdere locaties bestrijkt.
Stap 3: Productievalidatie (200–1000 kg). Bevestig op volledige schaal dat de gekozen parameters batch na batch consistente uniformiteit opleveren. Besteed bijzondere aandacht aan mogelijke dode zones in de buurt van schotten, tappen of de afvoerdeur. Het acceptatiecriterium blijft een RSD van niet meer dan 5,0% voor de actieve component, per USP <905>. Een gestratificeerd bemonsteringsprotocol met minimaal 10 bemonsteringspunten, getrokken met een geschikte dief, zorgt voor een representatieve beoordeling. Werk tijdens het opschalen samen met apparatuurleveranciers die dit kunnen leveren mengapparatuur op laboratoriumschaal ontworpen voor eenvoudige opschaling naar commerciële mixers, waardoor het aantal aan te passen variabelen wordt verminderd.
Zelfs met een goed gekozen mixer en gevalideerde parameters komen afwijkingen voor. De meest voorkomende mengfouten zijn terug te voeren op poedersegregatie, elektrostatische agglomeratie, overmatig mengen, dode zones of ongelijkmatige API-verdeling. Het snel opsporen van de oorzaak is de helft van de oplossing. De onderstaande tabel geeft een overzicht van elk probleem, de typische oorzaak ervan en bruikbare corrigerende maatregelen.
| Problem | Oorzaak | Diagnose | Oplossing |
|---|---|---|---|
| Segregatie (ontmenging) | Brede deeltjesgrootteverdeling; dichtheidsmismatch; trillingen tijdens overdracht | Assaygradiënt van boven naar beneden in bak; hoge RSD na het mengen | Gebruik een smaller deeltjesgroottebereik van hulpstoffen; overeenkomen met de dichtheid van de hulpstoffen; minimaliseer de handling na het mengen; overweeg geordend mengen (dragerdeeltjes) |
| Elektrostatische agglomeratie | Lage luchtvochtigheid; droog mengen met hoge afschuiving; niet-geleidende poeders | Zichtbare knobbels; poeder dat aan muren blijft kleven; slechte uniformiteit | Verhoog de RV tot 40–60%; installeer statisch dissiperende staven; voeg kleine hoeveelheden pyrogeen silica toe als glijmiddel |
| Overmengen | Overmatige mengtijd; schuifkrachten die deeltjes afbreken of segregatie veroorzaken | RSD neemt toe na optimale mengtijd; reductie van de deeltjesgrootte waargenomen | Bepaal het optimale mengeindpunt via bemonstering van de uniformiteit van het mengsel; gebruik timergestuurde stop; vermijd het mengen buiten de benodigde tijd |
| Dode zones (stagnerende regio's) | Slecht mixerontwerp; vulniveau onder minimum; ontoereikend ontwerp van de baffle | Ongemengde poederzakken nabij muren, schotten of afvoerklep | Handhaaf een vulniveau van 35–70% van het vatvolume; gebruik sweepbars of opnieuw ontworpen schotten; maak het interieur regelmatig schoon en inspecteer het |
| Ongelijkmatige API-distributie | API-agglomeraten niet afgebroken; onjuiste laadvolgorde; onvoldoende schuifkracht voor mengsels met een lage dosis | Hoge RSD op vroege tijdstippen; zichtbare API-vlekken | API vooraf mengen met een portie hulpstof (geometrische verdunning); gebruik een stap met hoge afschuiving voor deagglomeratie; verleng de mengtijd matig |
Wanneer de potentie van het API een beroepsmatige blootstellingsband (OEB) van 4 of 5 vereist, worden conventionele open mengoperaties onaanvaardbaar. High-containment mengsystemen beschermen operators tegen deeltjes in de lucht en voorkomen kruisbesmetting van het product. Het doel is om tijdens het laden, mengen, bemonsteren en lossen een inperkingsniveau van minder dan 1 µg/m³ (soms zelfs nanogramniveaus) te bereiken.
Mixerontwerpen met hoge omsluiting integreren verschillende kritische kenmerken. Isolator-technologie biedt een afgesloten omgeving met onderdruk rond de mixer, met handschoenpoorten voor toegang voor de operator. Gesplitste vlinderkleppen maken een stofdichte overdracht van poeders van containers naar de mengkom of bak mogelijk, waardoor open overdrachten tussen processen worden geëlimineerd. Clean-in-place (CIP) systemen die in de mixer zijn geïntegreerd, maken wassen mogelijk zonder de omsluiting te doorbreken, wat essentieel is voor productwisseling in faciliteiten met meerdere producten. Het vat zelf kan zijn uitgerust met een behuizing met vacuümspecificatie, HEPA-gefilterde luchtinlaten en een betrouwbaar uitlaatkanaal dat de interne druk lager houdt dan die van de kamer.
Validatie van een mengproces met hoge insluiting moet zowel de productkwaliteit als de veiligheid van de operator aantonen. Monitoring van de industriële hygiëne door middel van persoonlijke luchtbemonstering verifieert dat de blootstelling onder de vastgestelde limiet blijft. Oppervlakteveegtests bevestigen dat er geen restverontreiniging op externe oppervlakken aanwezig is. Ondertussen gaat het bemonsteren van mengseluniformiteit gewoon door, vaak toegankelijk via een isolatorhandschoenpoort met een gevalideerde dief. Investeren in een high-containment-ontwerp tijdens de mengfase is veel kosteneffectiever dan het achteraf inbouwen van een productielijn nadat een veiligheidsincident het gat aan het licht heeft gebracht.
Farmaceutisch mengen is een wetenschap van gecontroleerde chaos. Het samenspel van poedereigenschappen, mechanische krachten en procesparameters moet worden begrepen en beheerd om elke dosis met vertrouwen te kunnen produceren. Een systematische aanpak vermijdt de gebruikelijke valkuilen van een te grote afhankelijkheid van een “standaard” mengtijd of het kopiëren van het recept van een concurrent zonder rekening te houden met uw eigen materiaaleigenschappen.
Vijf best practices vormen de kern van een robuuste mengoperatie:
Als het mixen werkt, is het onzichtbaar. Elke tablet voldoet aan de specificaties, elke batch passeert de QA-vrijgave en patiënten ontvangen de beoogde dosis. Die stille consistentie is het resultaat van technische keuzes die zijn gemaakt lang voordat het eerste poeder de trechter binnenkomt. Door de hier geschetste mechanismen, selectielogica en opschalingsdiscipline toe te passen, kunt u dat niveau van betrouwbaarheid opbouwen en behouden.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur