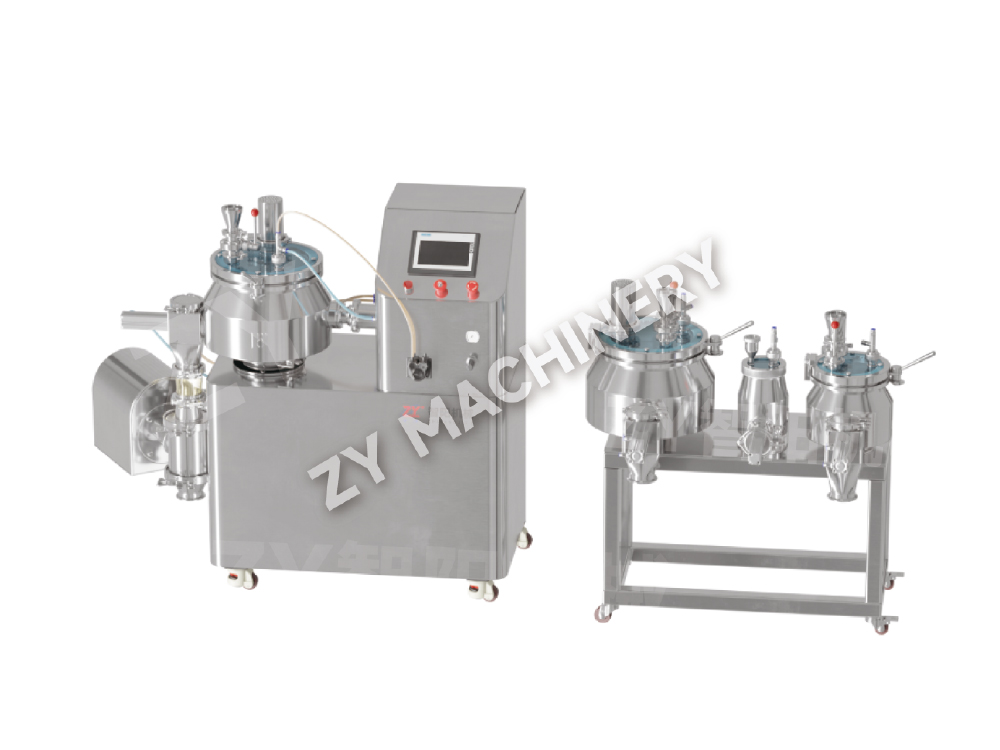
GHL R&D verwisselbare laboratoriummachine voor natte granulatie
De GHL R&D laboratoriummachine voor natte granulatie met verwisselbare k.....

Ruim 70% van de nieuwe kandidaat-geneesmiddelen valt in BCS-klasse II of IV: hoge permeabiliteit maar lage oplosbaarheid in water. Het gevolg is een slechte orale absorptie en frequente programmavertragingen. Amorfe gesproeidroogde dispersie (ASDD) pakt dit probleem aan door een kristallijne API om te zetten in een hoogenergetische amorfe vorm ingebed in een polymere drager. Het resultaat is een vrijstromend poeder dat een 10- tot 50-voudige verbetering van de oplosbaarheid kan opleveren in vergelijking met het zuivere kristallijne medicijn.
Het proces is bedrieglijk eenvoudig. Een API en polymeer worden gezamenlijk opgelost in een vluchtig organisch of waterig oplosmiddel, verneveld in een hete gasstroom en in milliseconden snel gedroogd. Snelle stolling houdt het medicijn kinetisch vast in de amorfe toestand, waardoor herkristallisatie wordt voorkomen. Het polymeer heeft een tweeledig doel: het remt de kiemvorming tijdens opslag en verbetert de bevochtiging tijdens het oplossen. Zonder de juiste polymeer- en procesomstandigheden zal de metastabiele amorfe vorm terugkeren naar de kristallijne toestand met lagere energie , waardoor alle oplosbaarheidswinsten teniet worden gedaan.
ASDD verschilt van andere amorfe vaste dispersies (ASD's) bereid door hotmelt-extrusie juist vanwege het op oplosmiddelen gebaseerde droogmechanisme. Sproeidrogen werkt bij lagere thermische spanning, waardoor dit de voorkeursroute is voor thermisch labiele verbindingen. Het creëert ook deeltjes met een groot oppervlak – doorgaans met een diameter van 5 tot 50 micron – met uitzonderlijke oplossingskinetiek. Deze kenmerken maken ASDD tot een hoeksteentechnologie bij de ontwikkeling van orale vaste doses, met name voor snel uiteenvallende tabletten en pijplijnen met een beperkte biologische beschikbaarheid.
De sproeidroger is geen standaardartikel. Het ontwerp ervan regelt rechtstreeks de deeltjesgrootteverdeling, het resterende oplosmiddelniveau, de opbrengst en de fysieke stabiliteit van de amorfe dispersie. Drie schalen domineren het apparatuurlandschap: laboratoriumeenheden voor haalbaarheid (batch van 1–5 kg), proefdrogers voor procesoptimalisatie (20–50 kg) en machines op productieschaal die 200 kg of meer per batch kunnen verwerken.
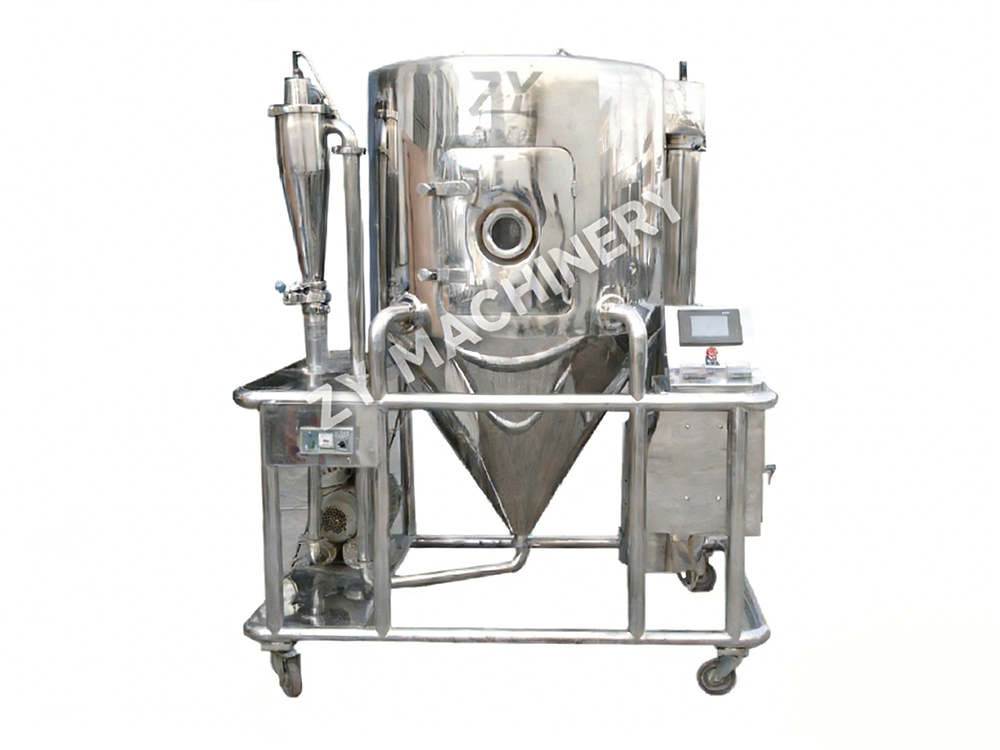
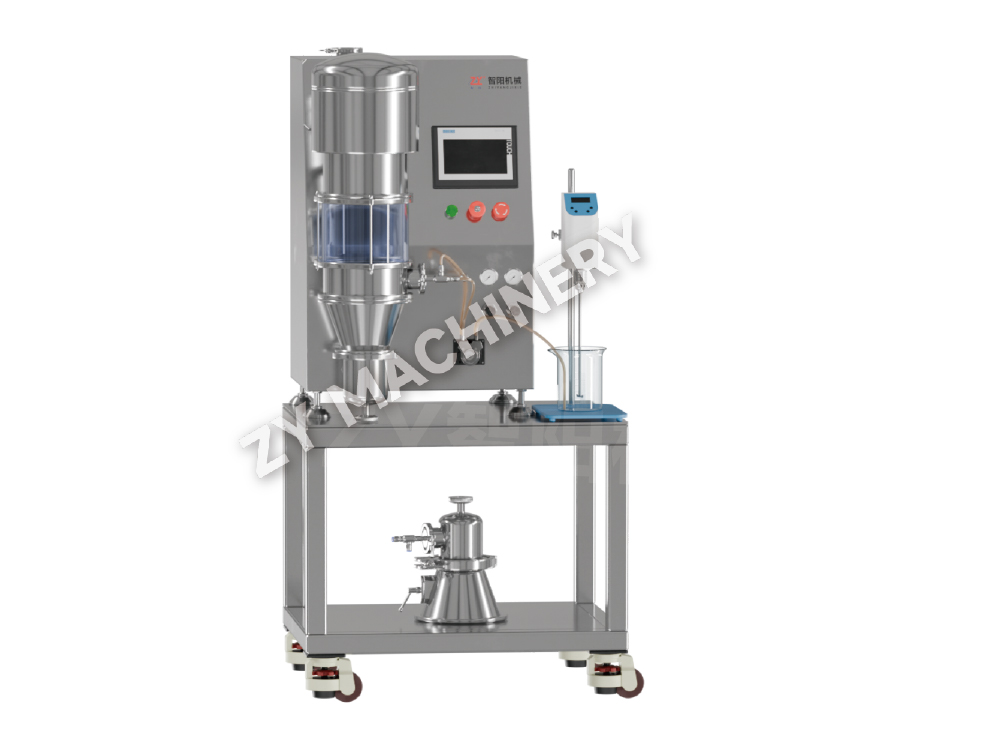
In de laboratoriumfase is een tafelmodel sproeidroger met een verstuiver met twee vloeistoffen en een bescheiden verdampingssnelheid – doorgaans 1 tot 5 kg water per uur – voldoende. Deze systemen gebruiken kleine volumes oplosmiddel en maken een snelle screening van de verhoudingen tussen polymeer en geneesmiddel mogelijk. Bij de overstap naar pilot- en commerciële productie verschuift het knelpunt echter. Roterende verstuivers of hogedrukspuitmondsystemen worden essentieel om hogere voedingssnelheden te kunnen hanteren en tegelijkertijd de druppelgrootte nauwkeurig te kunnen beheersen. Terugwinningscircuits voor oplosmiddelen, vaak gebaseerd op condensatie of recirculatie van inert gas, worden verplicht om economische en ecologische redenen. Onderstaande tabel illustreert het keuzeverloop voor een typische LPG-serie sproeidrogers.
| Drogermodel | Nominale verdampingssnelheid (kg/u) | Typische batchgrootte | Verstuivertype | Geschikt stadium |
|---|---|---|---|---|
| LPG-5 | 1–5 | 0,5–5 kg | Mondstuk voor twee vloeistoffen | Feasibility / R&D |
| LPG‑25 | 10–25 | 10–30kg | Twee vloeistoffen of roterend | Pilot/kleinschalig klinisch |
| LPG‑100 | 50–100 | 50–150 kg | Roterend of drukmondstuk | Klinisch/lancering in een laat stadium |
| LPG-200 | 150–250 | 200–400 kg | Druk mondstuk | Commerciële productie |
Het selecteren van de juiste sproeidroger gaat verder dan alleen doorvoer. Parameters zoals het regelbereik van de inlaatluchttemperatuur (doorgaans 120–250 °C), de efficiëntie van het cycloonscheidingssysteem en de beschikbaarheid van een zakfilter of natte wasser stroomafwaarts bepalen de algehele opbrengst en productkwaliteit. Voor apparatuur die is ontworpen voor het verwerken van organische oplosmiddelen van klasse I of II zijn een explosieveilige constructie en werking in een inerte lus niet onderhandelbaar. Een goed ontworpen centrifugale sproeidroger met geïntegreerde recycling van oplosmiddelen kan meer dan 95% van het oplosmiddel terugwinnen, waardoor de bedrijfskosten met 30-40% worden verlaagd in vergelijking met eenmalige systemen.
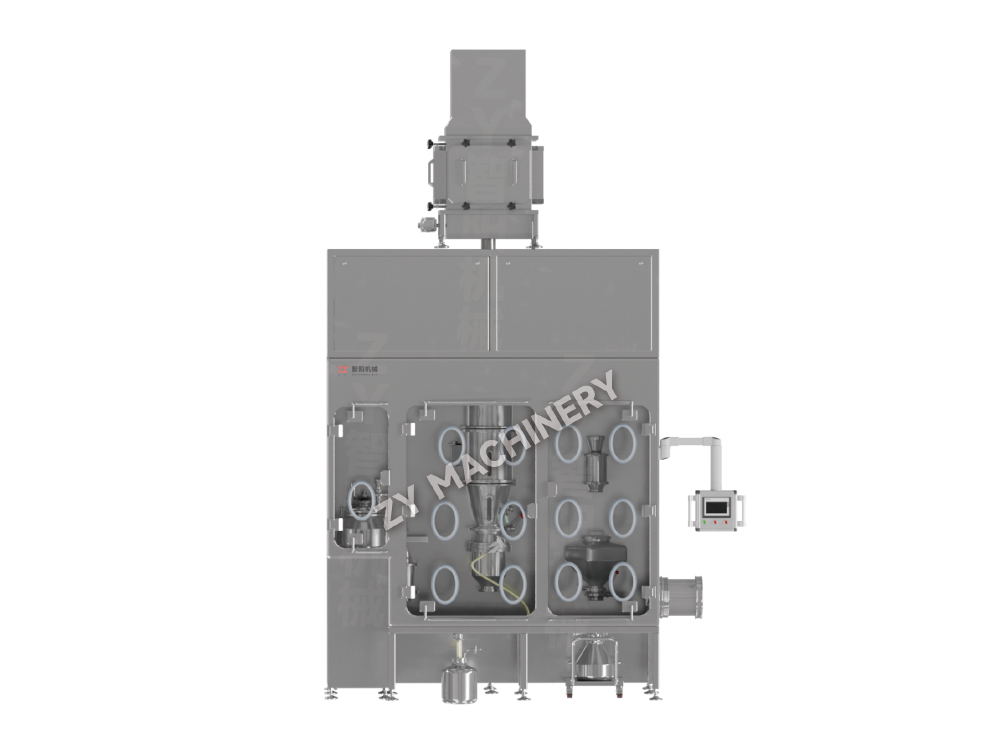
Faciliteiten die een speciale ASD-productielijn plannen, combineren de sproeidroger vaak met een stroomafwaartse ontvochtigde behuizing voor materiaalbehandeling. Dit voorkomt de opname van vocht tijdens het ontladen – een cruciale stap omdat veel ASDD-poeders hygroscopisch zijn en zelfs een bescheiden blootstelling aan vocht de glasovergangstemperatuur voldoende kan verlagen om kristallisatie te veroorzaken.
De amorfe toestand die tijdens het sproeidrogen wordt bereikt, is zeer gevoelig voor de verwerkingsomstandigheden. Vier parameters domineren de ontwerpruimte: inlaattemperatuur, uitlaattemperatuur, vernevelingsdruk en voedingssnelheid. Hun samenspel bepaalt het resterende oplosmiddel, de deeltjesmorfologie en de fysieke stabiliteit.
Resterende oplosmiddelniveaus boven de ICH-limieten voor klasse II- of III-oplosmiddelen zijn een veelvoorkomende storingsoorzaak. Regelgevers verwachten minder dan 5000 ppm voor oplosmiddelen van klasse III en veel lager voor klasse II. Uit een onderzoek naar ASDD op basis van HPMCAS bleek dat het verlagen van de uitlaattemperatuur met 10 °C de resterende aceton deed stijgen van 800 ppm naar 3200 ppm – een viervoudige piek. Daarom moet de procescontrolestrategie zowel een doelbereik voor de uitlaattemperatuur als een maximaal acceptabele limiet voor resterend oplosmiddel definiëren.
Fysieke stabiliteit is een andere verborgen kostenpost van suboptimale parameters. Poeders met een groot inwendig oppervlak en resterend oplosmiddel vertonen een versnelde moleculaire mobiliteit. Het begin van kristallisatie kan binnen enkele dagen in plaats van maanden worden gedetecteerd door gemoduleerde DSC of röntgendiffractie. Procesparameters die dichte deeltjes met een klein oppervlak produceren met een resterend oplosmiddel van minder dan 0,5% w/w leveren consistent een amorfe stabiliteit op van meer dan 12 maanden onder de door ICH aanbevolen opslagomstandigheden.
De polymeerdrager is geen inerte hulpstof. Het dicteert de laadcapaciteit van medicijnen, het behoud van de oververzadiging en de fysieke stabiliteit op de lange termijn. Drie families domineren commerciële ASDD-formuleringen: hypromellose-acetaatsuccinaat (HPMCAS), copovidon (PVPVA) en methacrylzuurcopolymeer (Eudragit L100-55). De keuze begint met de ioniseerbaarheid en hydrofobiciteit van het medicijn.
HPMCAS, met zijn succinyl- en acetylsubstitutie, is amfifiel. Het zorgt voor een robuuste remming van de kiemvorming voor neutrale hydrofobe verbindingen en handhaaft de oververzadiging over een breed pH-bereik. PVPVA, een copolymeer van vinylpyrrolidon en vinylacetaat, biedt een hoge Tg (ongeveer 105 °C) en een sterke acceptorcapaciteit voor waterstofbruggen, waardoor het ideaal is voor geneesmiddelen met zwakke zure protonen die intermoleculaire bindingen kunnen vormen. Eudragit L100-55, een methacrylzuur-ethylacrylaatcopolymeer, lost op bij een pH boven 5,5, waardoor gerichte afgifte in de dunne darm mogelijk is – een voordeel voor zuurlabiele API's of wanneer maagprecipitatie moet worden vermeden.
| Polymeer | Tg (°C) | Oplosbaarheidsparameter (MPa½) | Hygroscopiciteit | Beste API-profiel |
|---|---|---|---|---|
| HPMCAS (L-klasse) | 120 | 23–24 | Matig | Neutraal, LogP > 3 |
| PVPVA (copovidon) | 105 | 21–22 | Hoog | Zwak zuur, H-bond donoren |
| Eudragit L100‑55 | 150 | 19–20 | Laag | Zuurlabiel, enterisch doelwit |
Een praktisch raamwerk begint met het schatten van de Flory-Huggins-interactieparameter (χ) op basis van oplosbaarheidsparameters. Een negatieve of bijna nul χ voorspelt mengbaarheid op moleculair niveau. Naast de thermodynamica onthullen dynamische beoordelingen – oververzadiging-precipitatie-experimenten in biorelevante media – of het polymeer de amorfe geneesmiddelconcentratie lang genoeg boven zijn evenwichtsoplosbaarheid kan houden voor absorptie. Op HPMCAS gebaseerde dispersies behouden in FaSSIF-media doorgaans een 20 tot 40-voudige oververzadiging gedurende 3 tot 4 uur, waardoor ze beter presteren dan op PVPVA gebaseerde systemen voor extreem hydrofobe verbindingen. Waar vochtgevoeligheid een probleem is, levert de lage hygroscopiciteit van Eudragit L100-55 vaak minder stabiliteitsafwijkingen op dan PVPVA.
Een gesproeidroogde dispersie is geen doseringsvorm. Het fijne poeder met lage dichtheid vertoont een slechte vloeiing (Carr-indexwaarden van meer dan 25% en Hausner-verhoudingen van meer dan 1,35 zijn gebruikelijk) en een marginale samendrukbaarheid. Het omzetten van dit poeder in een robuuste tablet- of capsulevulling vereist speciaal ontworpen handelingen verderop in de keten. De twee dominante integratiepaden zijn directe compressie (DC) en droge granulatie.
Directe compressie vereist een uitstekende mengstroom en verdichting. Omdat ASDD-poeders op zichzelf zelden aan de stroomspecificaties voldoen, wordt doorgaans een wervelbedgranulatie of een mengstap met hoge afschuiving en walsverdichting ingevoegd. Een standaardformulering zou ASDD, microkristallijne cellulose, crospovidon-desintegratiemiddel en colloïdaal siliciumdioxide-glijmiddel kunnen combineren. Zelfs met geoptimaliseerde hulpstoffen komen plakken en plukken tijdens compressie vaak voor vanwege de lage Tg van veel ASDD-systemen - het amorfe materiaal kan zacht worden onder compressiewarmte. De snelheid van de tabletpers, de voorcompressiekracht en de ponscoating moeten zorgvuldig worden gecontroleerd.
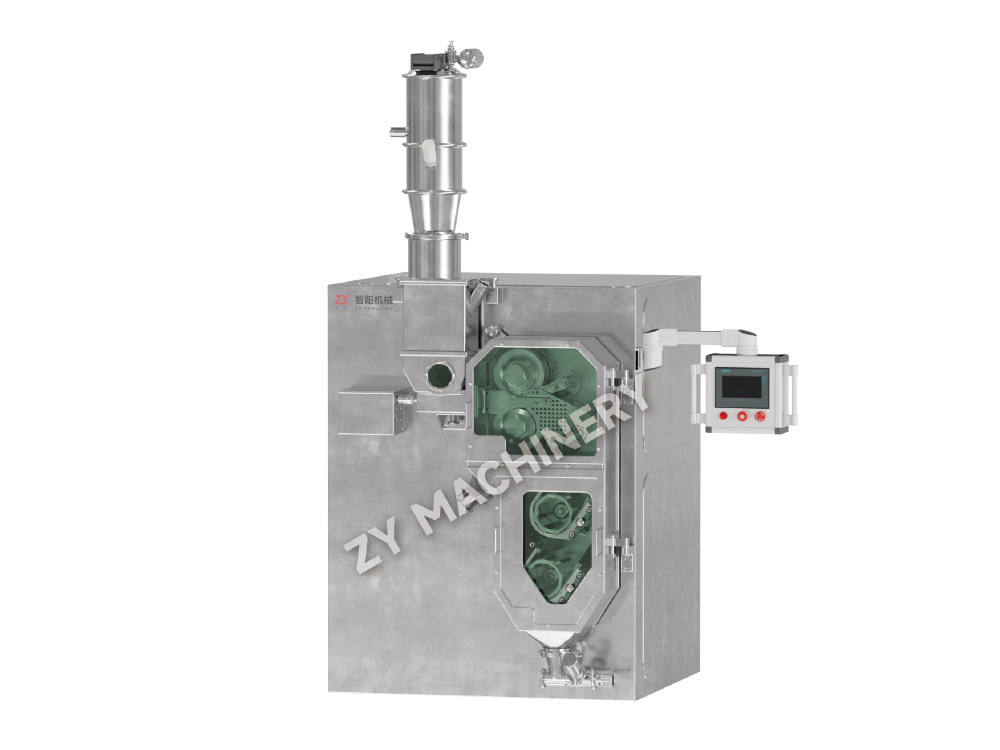
Droge granulatie via een walsverdichter zoals een rollenverdichter pakt stromings- en segregatieproblemen aan en vermijdt tegelijkertijd de thermische stress van natte granulatie. Linten worden tot korrels gemalen met verbeterde pakking en vloei. De hogere porositeit van de korrel vertaalt zich vaak in een snellere desintegratie, een cruciaal kenmerk voor producten met onmiddellijke afgifte. In één vergelijkend onderzoek bereikten door walsen gecompacteerde ASDD-korrels een tabletdesintegratietijd van 4,5 minuten versus 8 minuten voor het directe compressiemengsel, met vergelijkbare hardheid.
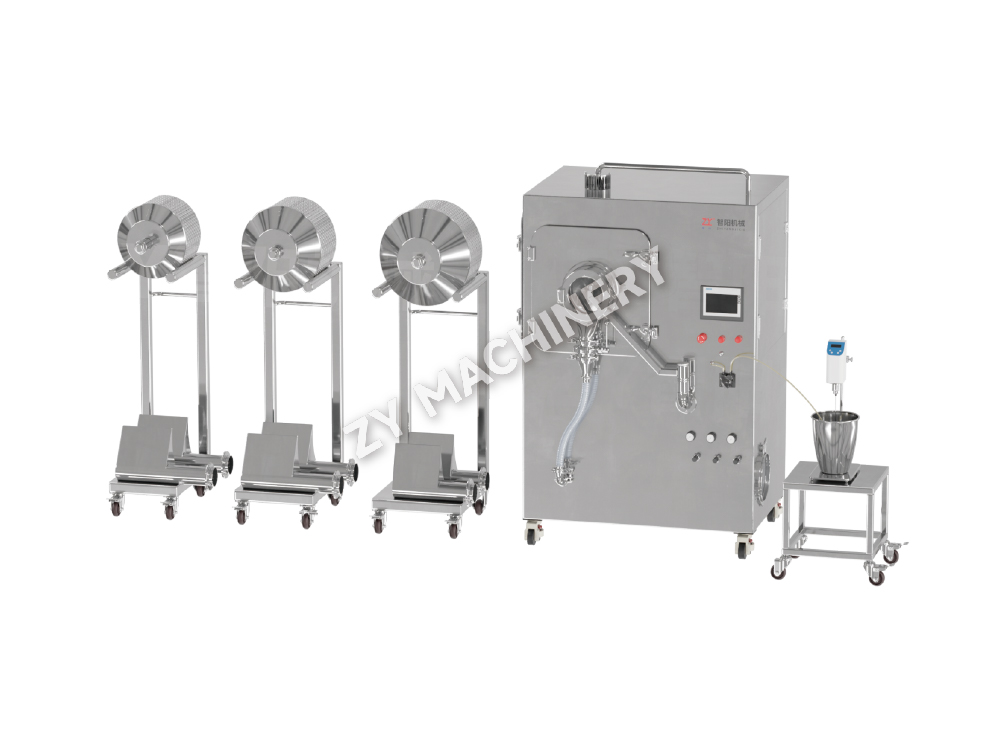
Wanneer onmiddellijke afgifte niet het doel is, kunnen ASDD-poeders in een wervelbed op non-pareil-zaden worden aangebracht en vervolgens worden gecoat voor gecontroleerde afgifte. Deze aanpak ontkoppelt de oplossnelheid van de tabletmatrix, waardoor een nauwkeurige modulatie van de afgiftekinetiek ontstaat. De hele trein – sproeidroger, blender, walsverdichter, tabletpers en coater – moet ontworpen zijn voor containment als de API krachtig is, een onderwerp dat een brug slaat naar een high-containmentstrategie.
Veel kandidaten voor oncologie in een vroeg stadium vallen in de beroepsmatige blootstellingscategorie (OEB) 4 of 5, waarbij de blootstellingslimieten voor de toediener lager zijn dan 1 μg/m³. Het produceren van een ASDD voor dergelijke verbindingen in een sproeidroger met open voorkant is onaanvaardbaar. In plaats daarvan moet de hele procesketen – van de voorbereiding van de oplossing tot het drogen, afvoeren en de daaropvolgende verwerking – onder negatieve druk staan met gevalideerde insluitingsprestaties.
High-containment sproeidroogsystemen omvatten verschillende ontwerpwijzigingen. Zak-in/zak-uit-afvoerpoorten met een splitklep of doorlopende voering voorkomen dat de operator in aanraking komt met droog poeder. CIP-systemen (clean-in-place) met geautomatiseerde volgordecontrole verminderen handmatige interventie; een typische CIP-cyclus voor een productiedroger varieert van 30 minuten voor routinematige reiniging tot 2 uur voor een volledige omschakeling van batch naar batch. De gasverwerkingslus van de droger werkt onder een licht vacuüm, en de HEPA-gefilterde uitlaat zorgt ervoor dat eventuele lekkages de lucht naar binnen duwen.
De kapitaalkostenpremie is aanzienlijk. Een ingeperkt systeem voegt 30-50% toe aan de apparatuurprijs vergeleken met een conventionele sproeidroger met dezelfde doorvoer. De bedrijfskosten stijgen ook als gevolg van langere omsteltijden, een hoger energieverbruik door extra luchtbehandeling en de behoefte aan bruikbare isolatiehandschoenen en pakkingen. Deze kosten worden echter gecompenseerd door de vermindering van het regelgevingsrisico. Een goed ontworpen afgesloten faciliteit vermijdt de noodzaak van beperkende persoonlijke beschermingsmiddelen en vermindert de frequentie van monitoring van de gezondheid op het werk.
Compliance strekt zich uit tot documentatie. Gegevensintegriteit voor CPP-monitoring – inlaat-/uitlaattemperatuur, drukverschil over insluitingsbarrières en CIP-parameters – moet worden vastgelegd in een historicus die voldoet aan 21 CFR Part 11. Uit het batchrecord moet blijken dat alle insluitingsvergrendelingen tijdens de verwerking functioneel waren. Investeren in high-containment-infrastructuur op pilotschaal verkort de weg naar commerciële levering door representatieve gegevens te genereren die zich rechtstreeks vertalen in de controlestrategie op productieschaal.
Mislukkingen bij opschaling bij ASDD zijn vaak terug te voeren op twee hoofdoorzaken: veranderingen in het droogtraject van de druppeltjes en onvoldoende controle van de stroomafwaartse hanteringsvochtigheid. De grootte en de verblijftijd van een druppel in de droogkamer zijn niet-lineair met de afmetingen van de droger. Een laboratoriumdroger met een kamerdiameter van 0,5 m werkt in het millisecondenbereik; een productiedroger met een diameter van 3 m kan de verblijftijd verlengen tot enkele seconden, waardoor het vormende deeltje gedurende een langere periode wordt blootgesteld aan verhoogde temperatuurstress.
Het gevolg is een verschuiving in de deeltjesmorfologie, resterend oplosmiddel en soms fasescheiding die niet op laboratoriumschaal werd waargenomen. Een gestructureerd opschalingsplan pakt dit aan met drie mijlpalen:
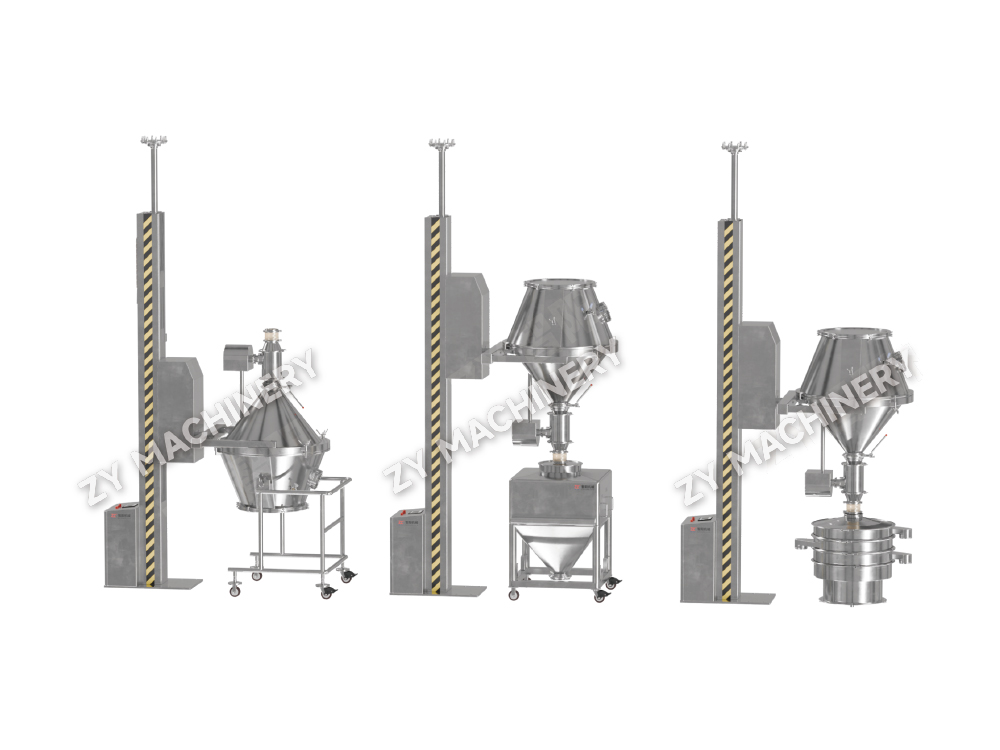
Tijdens dit traject is de compatibiliteit van apparatuur tussen weegschalen van cruciaal belang. Faciliteiten die investeren in een volledige lijn – van a sproeidroger met een identiek vernevelingsprincipe als een bijpassende stroomafwaartse molen en blender — vermijd de gebruikelijke valkuil van procesherontwikkeling in elke fase. De terugverdientijd wordt gemeten in het vertrouwen van de toezichthouders en de tijdsbesparing tijdens de NDA-beoordelingscyclus.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur