Kennis van de industrie
Natte massaconditie bepaalt de extrusiestabiliteit
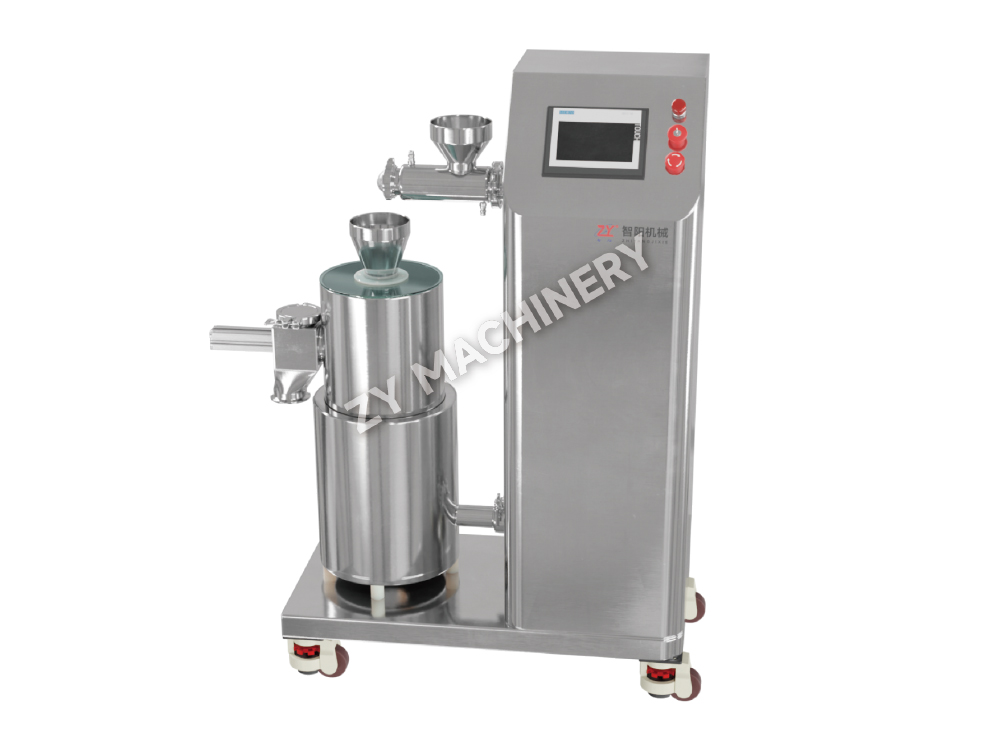
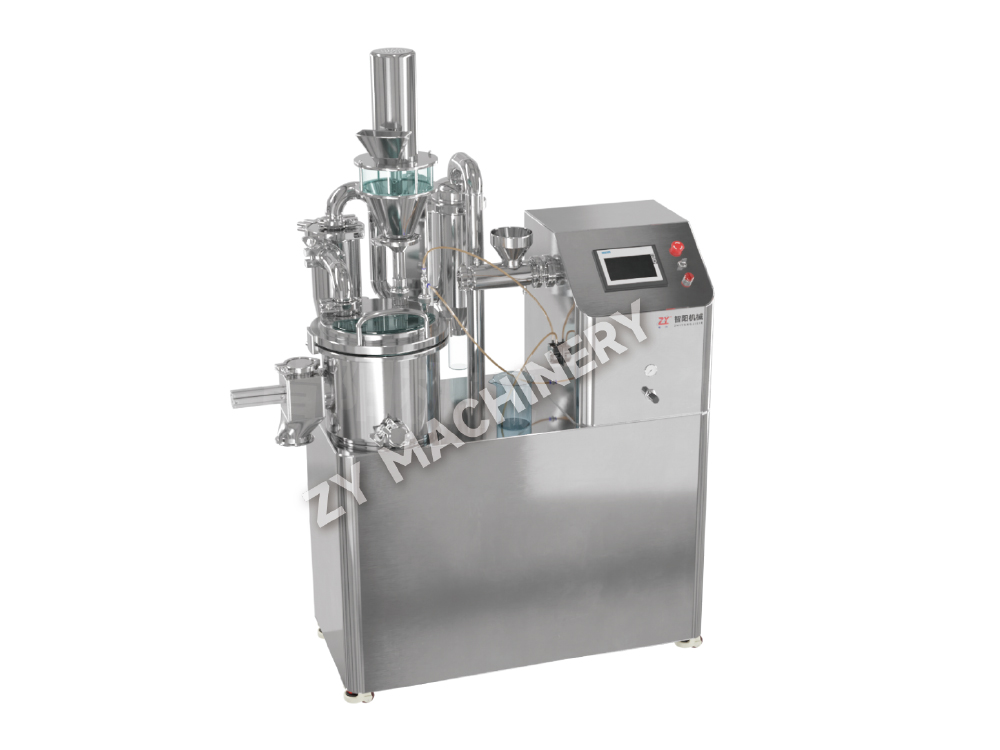
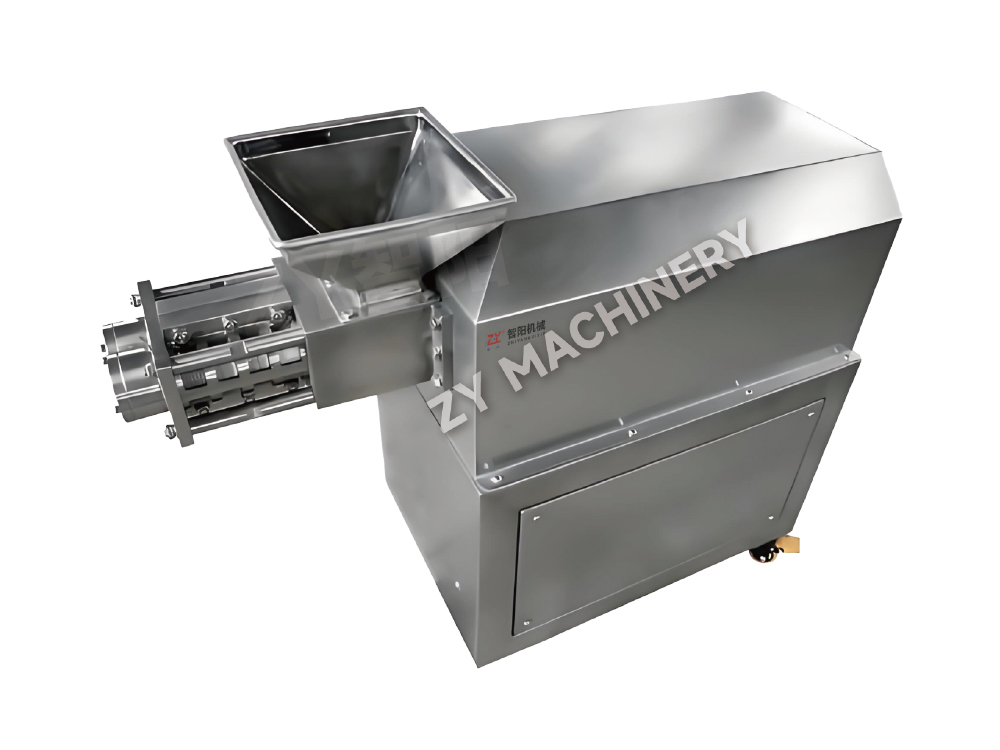
Voor Extrusiegranulatoren De meest invloedrijke stroomopwaartse variabele is vaak niet de extrusiedruk zelf, maar de toestand waarin de natte massa het vat binnendringt. De verdeling van het bindmiddel, de uniformiteit van het vocht, de mengtijd en de bevochtigingsvolgorde bepalen of het materiaal continu stroomt of afwisselend verstopping en zwakke strengvorming.
Praktische tekenen waargenomen tijdens proeven
| Observatie | Mogelijke procesoorzaak | Proefaanpassing |
|---|---|---|
| Strengen breken onmiddellijk na ontlading | Onvoldoende plasticiteit of ongelijkmatige verdeling van het bindmiddel | Controleer de vloeistoftoevoegsnelheid en de natte mengtijd |
| Matrijsgaten blokkeren af en toe | Te natte massa, geagglomereerd poeder of slechte voormenging | Controleer het vochtniveau en de uniformiteit van het droge mengsel |
| De strengdiameter fluctueert | Voerinconsistentie of niet-uniforme natte massadichtheid | Stabiliseer de voeding en bevestig de consistentie van batchmenging |
Een stabiele, gelijkmatig geplastificeerde natte massa vermindert gewoonlijk het stroomafwaartse correctiewerk effectiever dan het vergroten van de extrusiekracht. Bij ZY gebruiken we materiaalproeven om mengparameters te verbinden met extrusiegedrag voordat we een productieconfiguratie voorstellen.
Matrijsopeningen kiezen rond de beoogde korrelroute
De selectie van de matrijsopening moet gebaseerd zijn op het vereiste stroomafwaartse resultaat en niet alleen op het uiterlijk van de streng. Ronde matrijsgaten worden gewoonlijk gekozen wanneer extrudaten een sferonisatiefase ingaan, terwijl gevormde openingen relevant kunnen zijn waar strenggeometrie of drooggedrag een functioneel doel heeft.
Vragen aan de koperszijde die de moeite waard zijn om te bevestigen vóór de uitrustingskeuze
- Wordt verwacht dat het product als extrudaat achterblijft, of wordt het in een sferonisator afgerond?
- Welk deeltjesgroottebereik is acceptabel na drogen en zeven?
- Bevat de formulering kleverige, schurende, hittegevoelige of zeer elastische ingrediënten?
- Zullen voor meerdere producten verwisselbare matrijsplaten nodig zijn of is een eenvoudige reiniging tussen batches nodig?
Kleinere openingen kunnen fijnere korreldoelen ondersteunen, maar ze kunnen ook de weerstand verhogen en een slechte voorbereiding van natte massa beter zichtbaar maken. Grotere openingen kunnen het doorvoerpotentieel verbeteren terwijl strengen worden geproduceerd die verschillende sferonisatie- en droogomstandigheden nodig hebben.
Onze ZY-engineeringaanpak is om de matrijsselectie af te stemmen op de materiaaleigenschappen, de verwachte capaciteit en de beoogde stroomafwaartse route, in plaats van de matrijsplaat als een geïsoleerd accessoire te behandelen.
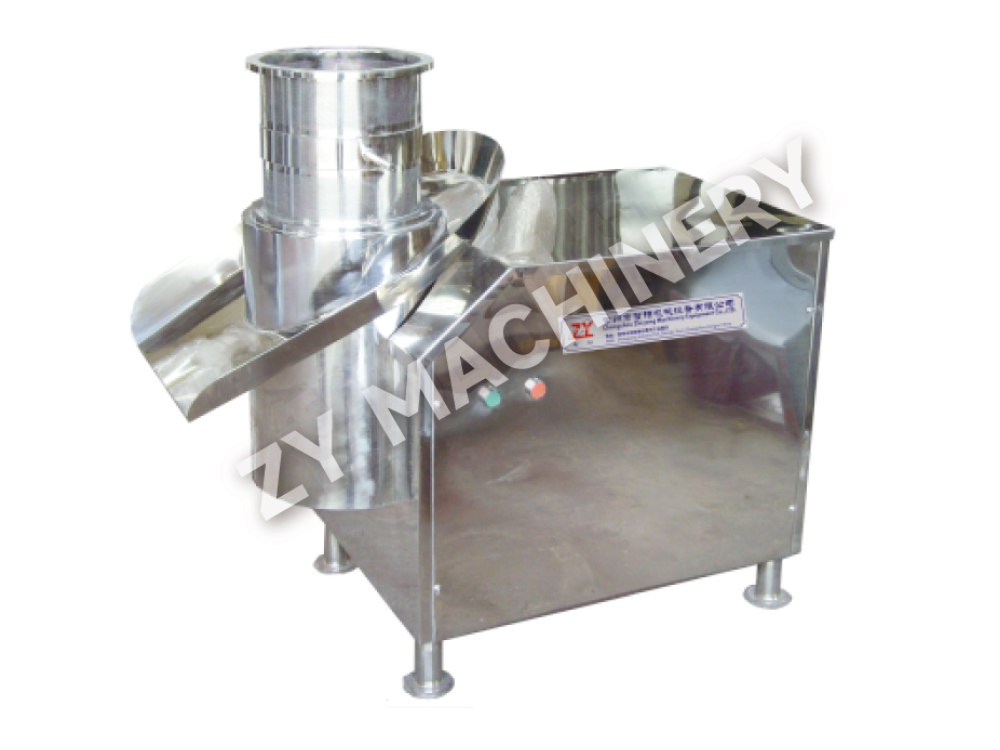
Extrusie en sferonisatie moeten worden geëvalueerd als één proceslink
Wanneer ronde korrels of pellets nodig zijn, kan de extrusieprestatie niet alleen worden beoordeeld aan de hand van de vraag of er continue strengen worden geproduceerd. De streng moet ook een geschikte sterkte, vochtconditie en plasticiteit hebben voor gecontroleerde breuk en ronding tijdens sferonisatie.
Hoe de extrusie-output de pelletkwaliteit beïnvloedt
| Extrudaatconditie | Waarschijnlijk sferonisatie-effect | Evaluatiepunt |
|---|---|---|
| Te droog of broos | Hogere vorming van fijne deeltjes en onregelmatige deeltjes | Bindmiddelniveau en vloeistofverdeling |
| Te zacht of plakkerig | Agglomeratie of te grote natte massa's | Vochtniveau en eindpunt voor nat mengen |
| Consistent en plastisch | Meer controleerbare afronding en maatverdeling | Herhaalbaarheid tussen batches |
Voor pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY kan extrusie- en sferonisatieoverwegingen integreren in één praktisch procestraject.
Wat u moet verifiëren voordat u van proefbatches naar productie gaat
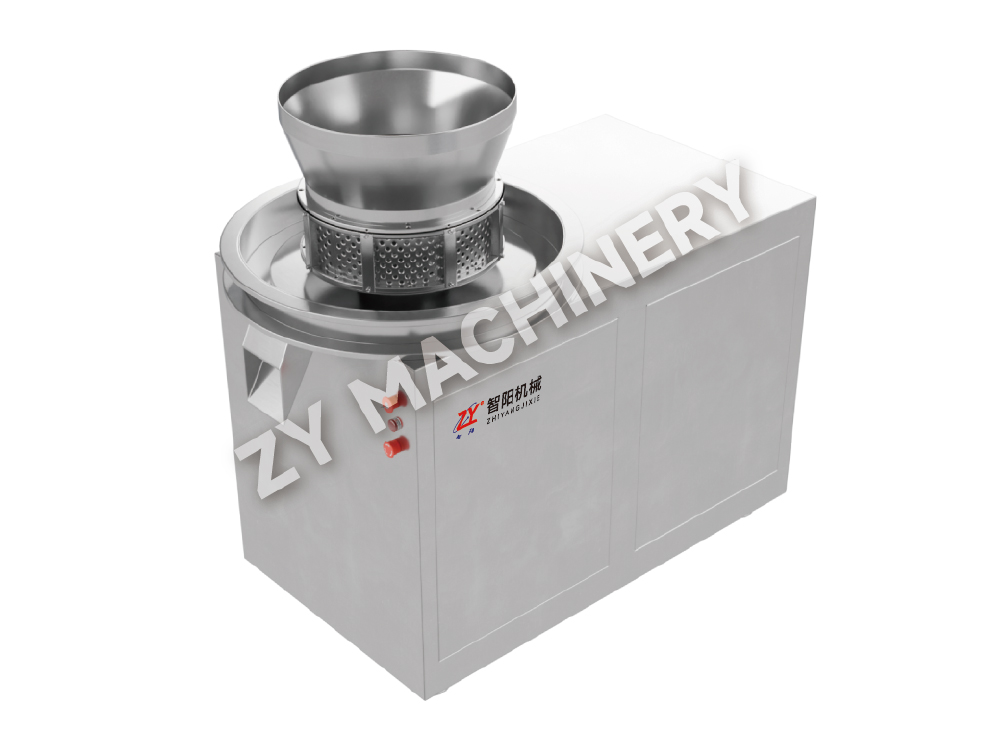
Bij opschaling moet de materiële staat behouden blijven die tijdens de ontwikkeling aanvaardbare korrels opleverde. Een grotere Extrusie Granulator reproduceert niet automatisch laboratoriumresultaten tenzij menguniformiteit, vloeistoftoevoeging, verblijftijd in de natte massa, extrusiebelasting, afvoergedrag en stroomafwaartse hantering samen worden beschouwd.
Nuttige gegevens voor apparatuur- en procesbevestiging
- Documenteer de droge mengvolgorde, de bindmiddelbereidingsmethode, de vloeistoftoevoegingstijd en de natte mengduur.
- Registreer de continuïteit van de streng, de toestand van het oppervlak, de neiging tot verstopping van de matrijzen, de trend van de motorbelasting en de afvoertemperatuur waar relevant.
- Vergelijk de verdeling van de natte korrelgrootte, de vorm van de bolvormige deeltjes, waar van toepassing, de droogreactie en de uiteindelijke opbrengst na screening.
- Bevestig toegang tot reiniging, vereisten voor productwisseling, materiaalcontactconstructie en beschikbare installatieruimte.
Voor pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Bij ZY ontwikkelen we uitrustingsvoorstellen rond testbare procesparameters en implementatieomstandigheden op de locatie, waardoor kopers kunnen overstappen van formuleringsproeven naar een werkbare granulatielijn met minder aannames over opschaling.