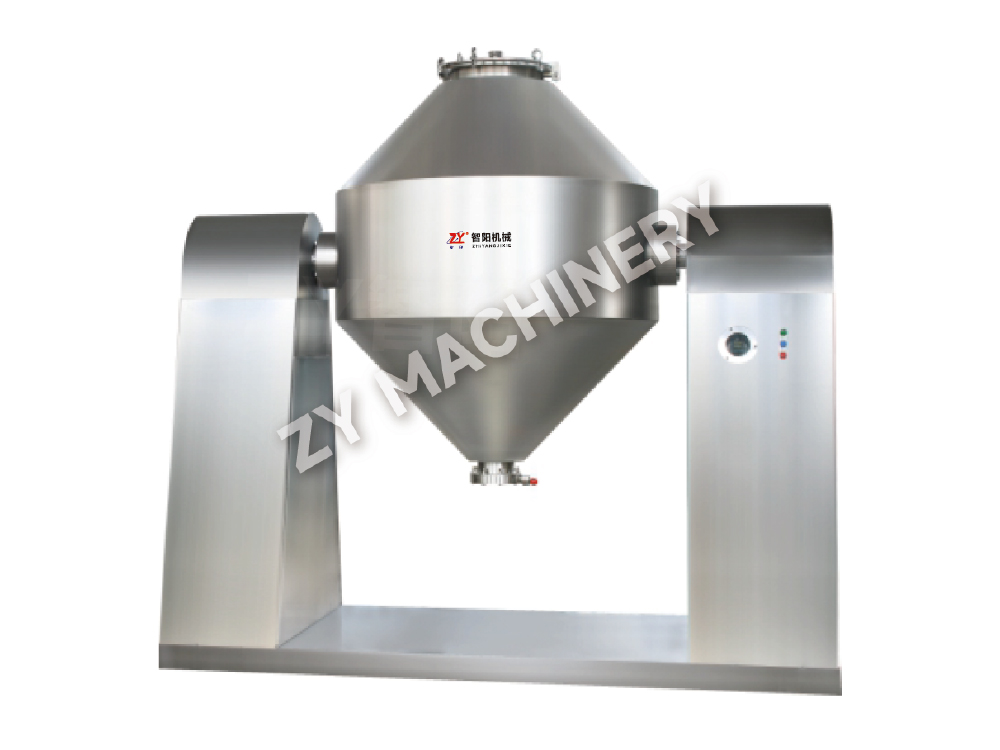
SZG roterende vacuümdroger met dubbele kegel
De SZG dubbelkegel roterende vacuümdroger is ontworpen voor materialen d.....

Farmaceutische vacuümdroogapparatuur zorgt voor een snelle droging bij lage temperatuur waardoor de API-stabiliteit behouden blijft, de resterende oplosmiddelen worden teruggebracht tot onder de wettelijke limieten (doorgaans ≤0,5% of 500 ppm) en een terugwinning van oplosmiddelen tot 95% mogelijk is. Uit gegevens van industriële scale-ups blijkt dat de overstap van conventionele heteluchtovens naar vacuümdrogers de droogtemperaturen met 30–50°C verlaagt, de verwerkingstijd met 40–60% verkort en zorgt voor een uniforme verdeling van het restvocht met een relatieve standaarddeviatie (RSD) van minder dan 5%. Het selecteren van het juiste drogertype – statische bak, roterende of geagiteerde conische schroef – vereist bijpassende materiaaleigenschappen, batchgrootte en insluitingsbehoeften. Dit artikel biedt specifieke prestatiestatistieken en cGMP-ontwerpcriteria om uw beslissing te begeleiden.
Vacuümdrogen werkt door de absolute druk boven een natte vaste stof te verlagen, waardoor het kookpunt van oplosmiddelen wordt verlaagd en de massaoverdracht wordt versneld zonder thermische degradatie. Water kookt bijvoorbeeld bij 45 °C bij 100 mbar absoluut versus 100 °C bij atmosferische druk, waardoor warmtegevoelige actieve farmaceutische ingrediënten (API's) veilig kunnen worden gedroogd. De verbeterde dampdrukgradiënt in de droger verdubbelt de droogsnelheid vergeleken met ovens met geforceerde lucht.
In een onderzoek waarin een bedrijfseigen antischimmel-API werd gedroogd uit een natte cake met 35% isopropylalcohol (IPA), verminderde een vacuüm conische schroefdroger de resterende IPA van 8,2% naar 0,12% (1200 ppm) in 6 uur bij 45°C manteltemperatuur en 80 mbar. Hetzelfde materiaal, gedroogd in een conventionele schoteloven bij 60°C, had 22 uur nodig om 0,5% resterend oplosmiddel te bereiken en vertoonde een toename van 12% in verwante stoffen als gevolg van oxidatie. Vacuümdrogers met zuivering met inert gas (bijvoorbeeld stikstof) voorkomen oxidatieve afbraak volledig.
Bovendien condenseren en winnen gesloten vacuümsystemen verdampte oplosmiddelen terug. Voor een batchverwerking van 500 kg nat product met 300 kg aceton werd het terugwinningssysteem opgevangen 285 kg (95% herstel) , waardoor de aankoopkosten van oplosmiddelen en de VOC-emissies worden verminderd. Het teruggewonnen oplosmiddel voldeed aan de specificaties voor interne zuiverheid (>99,5%) en werd hergebruikt.
Het kiezen van de juiste vacuümdroogtechnologie heeft een directe invloed op de batchopbrengst, verwerkingstijd en bedrijfskosten. De onderstaande tabel geeft concrete gegevens voor drie veel voorkomende apparatuurklassen, gebaseerd op echte productie-installaties.
| Parameter | Vacuümbakkendroger (VTD) | Roterende Vacuümdroger (RVD) | Conische schroefdroger (CSD) |
|---|---|---|---|
| Typische batchgrootte (kg) | 10 – 200 | 50 – 2000 | 20 – 3000 |
| Warmteoverdrachtscoëfficiënt (W/m²·K) | 5 – 20 | 30 – 60 | 50 – 150 |
| Droogtemperatuurbereik (°C) | 30 – 85 | 20 – 120 | 10 – 150 |
| Typisch restvocht (%, w/w) | 0,1 – 0,5 | 0,05 – 0,3 | 0,02 – 0,2 |
| Relatieve droogtijd (genormaliseerd naar VTD=1) | 1.0 | 0.55 | 0.35 |
| Efficiëntie van de terugwinning van oplosmiddelen (%) | 70 – 85 | 85 – 95 | 90 – 97 |
Conische schroefdrogers bieden de hoogste warmteoverdracht en het laagste restvocht door voortdurend roeren en volledige dekking van de jas. Een RVD die 800 kg pluizig tussenproduct verwerkte, bereikte bijvoorbeeld een uiteindelijk vochtgehalte van 0,25% in 12 uur, terwijl dezelfde batch in een CSD in 4,5 uur 0,08% vocht bereikte, met een vermindering van het stikstofverbruik met 40%.
Naleving van de regelgeving voor farmaceutische vacuümdroogapparatuur vereist gevalideerde ontwerpen die kruisbesmetting voorkomen, reinigbaarheid garanderen en de procesintegriteit behouden. Belangrijke ontwerpkenmerken met specifieke validatielimieten zijn onder meer:
Een recente installatie van een conische schroefdroger van 1200 liter bij een Europese API-faciliteit voldeed aan alle validatieprotocollen: leksnelheid 0,003 vol%/u, temperatuuruniformiteit ±1,2°C en restvocht RSD 3,8% op 12 bemonsteringspunten, ruim onder het acceptatiecriterium van 6%.
Drie onderling afhankelijke parameters bepalen de droogprestaties. Hun optimalisatie kan de batchtijd met 30-50% verminderen zonder dat dit ten koste gaat van de kwaliteit.
Begin met een gematigd vacuüm (200-300 mbar) om hevig stoten te voorkomen wanneer het vrije oplosmiddel verdampt. Na 1-2 uur opvoeren naar eindvacuüm (20-50 mbar). Voor een API-natte koek die 40% ethylacetaat bevatte, verminderde getrapt vacuüm het verlies aan fijne deeltjes van 4,2% naar 0,7% vergeleken met onmiddellijk volledig vacuüm.
Stel de manteltemperatuur in op 10-15°C onder het begin van de afbraak van de API. Voor thermolabiele producten (afbraak T begin = 60°C), beperk de mantel tot 45°C en gebruik vacuüm tot 20 mbar om een drijvende kracht van 15°C voor de verdamping van oplosmiddelen te behouden. Realtime producttemperatuursensoren voorkomen lokale oververhitting.
In geroerde drogers (RVD, CSD, paddledrogers) verbetert intermitterend mengen de homogeniteit zonder overmatige afschuiving. Een typisch protocol: 5 rpm gedurende 2 minuten elke 15 minuten tijdens de periode met constante snelheid, daarna continu 3 rpm tijdens de periode met dalende snelheid. Deze volgorde verminderde de brosheid van een zachte korrel van 8,2% naar 2,1%, terwijl een droogtijd van 5 uur werd gehandhaafd. Voor statische VTD's dient u de trays elke 2 uur te draaien (draaien of omdraaien) om de vochtgradiënten te minimaliseren.
Door deze optimalisaties toe te passen op een batch van 250 kg amorf API werd de totale droogtijd teruggebracht van 16 uur naar 9 uur terwijl een resterend n-heptaan < 400 ppm wordt bereikt, ruim onder de ICH Q3C-limiet van 5000 ppm.
Een contractproductieorganisatie (CMO) moest een krachtige API-natte koek (batchgrootte 300 kg) drogen die 35% tetrahydrofuran (THF) bevatte en een watergehalte van 12%. Het API werd afgebroken boven 55°C en was uiterst hygroscopisch. Met behulp van een vacuümpaddeldroger met een dubbelwandige trog en centraal roerwerk werd het volgende protocol uitgevoerd:
Eindtest: resterend THF = 0,08% (800 ppm), watergehalte = 0,12% (1200 ppm) en afbraakproducten waren minder dan 0,1%. De totale droogcyclus van 8 uur was gunstig vergeleken met de verwachte 24 uur voor een vacuümschoteldroger. Door de terugwinning van oplosmiddelen via een gekoelde condensor (koelvloeistof bij -10°C) werd 95 liter THF met een zuiverheid van 99,2% teruggewonnen, waardoor de operationele kosten per batch met 18% werden gecompenseerd. De CMO heeft vervolgens de vacuümpeddeldrogers gestandaardiseerd voor alle THF-natte batches.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur