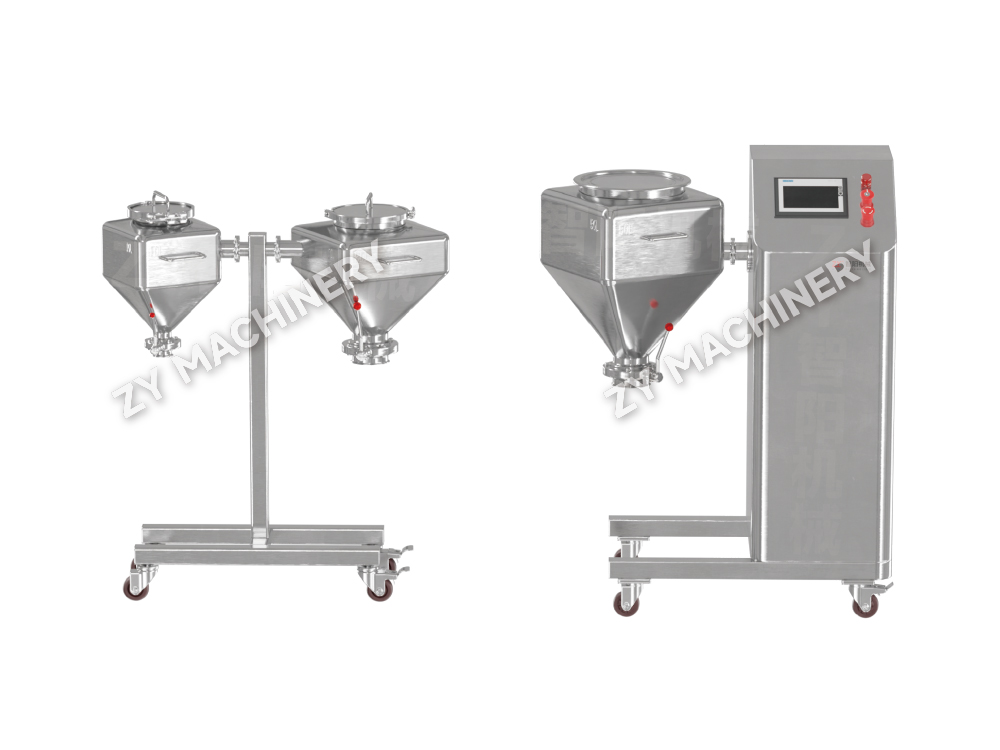
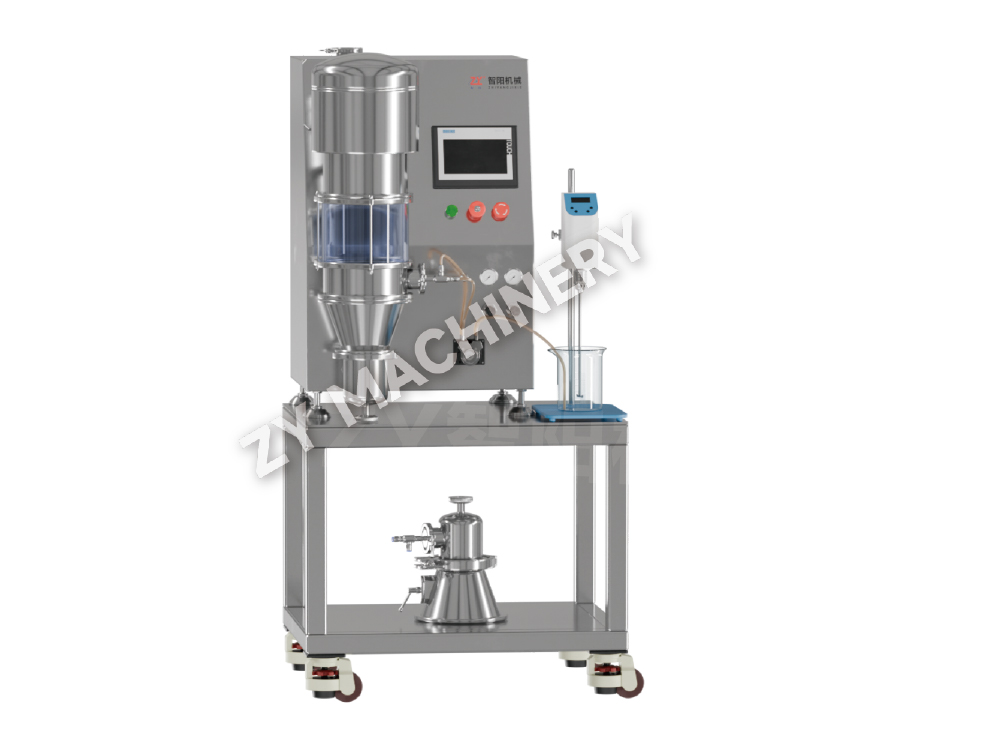
HSD R&D Lab-formaat bakblender
De HSD R&D blender in laboratoriumformaat zorgt voor een efficiënte meng.....

De werkelijke capaciteiten van hogesnelheidsmengapparatuur worden niet alleen bepaald door het motorvermogen, maar door de tipsnelheid en afschuifsnelheid gegenereerd bij de mengkop. Een hogesnelheidsverspreider die werkt met een tipsnelheid van 4.000–6.000 voet/min kan deeltjesagglomeraten in een pigmentdispersie in minder dan 15 minuten reduceren van 50 µm tot minder dan 10 µm – een taak die een conventionele menger met lage snelheid uren zou vergen. Deze dramatische verkorting van de verwerkingstijd, gekoppeld aan een superieure dispersiekwaliteit, is de belangrijkste reden dat deze systemen industrieën domineren, van coatings tot farmaceutische producten.
Mengapparatuur met hoge snelheid omvat een familie van machines die zijn ontworpen om intense mechanische energie in een vloeistof- of poedermengsel te brengen. In tegenstelling tot zacht mengen zijn deze gereedschappen afhankelijk van waaiers, rotors of bladen met hoge snelheid om sterke afschuiving, turbulentie en cavitatie te creëren. Het resultaat is een snelle bevochtiging van poeders, deagglomeratie van deeltjes, emulgering van niet-mengbare vloeistoffen en een uniforme suspensie van vaste stoffen. De directe conclusie is duidelijk: Het selecteren van een hogesnelheidsmixer vereist het afstemmen van de vereiste afschuifintensiteit en het stromingspatroon op het specifieke verwerkingsdoel, en niet simpelweg het kiezen van de snelste motor.
Tipsnelheid – de lineaire snelheid aan de buitenrand van het mengblad – is de meest kritische variabele. Voor een zaagtandverdeelblad geldt ongeveer elke 300 meter/min een verhoging van de tipsnelheid verdubbelt de schuifspanning werkt op agglomeraten. Uit veldproeven bij de inktproductie blijkt dat het verhogen van de tipsnelheid van 3200 ft/min naar 5000 ft/min de maaltijd op een driewalsmolen verkort van drie gangen naar één enkele gang, omdat de pre-dispersiekwaliteit al bijna optimaal is. De afschuifsnelheid, gemeten in inverse seconden (s⁻¹), kwantificeert de snelheidsgradiënt in de vloeistof. Een standaard hogesnelheidsverspreider genereert 10.000–50.000 s⁻¹ , terwijl een rotor/statormenger met hoge afschuiving dit kan overschrijden 100.000 s⁻¹ . Deze sprong maakt een reductie van de druppelgrootte mogelijk van 10 µm naar 0,5 µm in emulsies, wat de productstabiliteit en houdbaarheid direct verbetert.
| Mixertype | Tipsnelheidsbereik (ft/min) | Typische afschuifsnelheid (s⁻¹) | Primaire functie |
|---|---|---|---|
| Zaagtandverspreider | 3.500 – 5.500 | 10.000 – 50.000 | Pigment/agglomeraatdispersie |
| Rotor/stator (batch) | 3.000 – 10.000 | 40.000 – 120.000 | Emulgering, submicron-deagglomeratie |
| Inline High-Shear-menger | 4.500 – 11.000 | 60.000 – 200.000 | Continu fijne emulsie, nat malen |
| Hogesnelheidsroerwerk | 1.500 – 3.000 | 2.000 – 10.000 | Vloeistofmenging, warmteoverdracht |
Terwijl de tipsnelheid de afschuiving dicteert, is de vermogen per volume-eenheid (P/V) bepaalt hoe uniform die afschuiving wordt afgeleverd. Uit laboratoriumgegevens blijkt dat voor een roetdispersie in water het bereiken van een Hegman-meterwaarde van 7 een P/V van ten minste 0,3 pk/gal bij gebruik van een zaagtandblad; onder 0,15 hp/gal blijven niet-gedispergeerde agglomeraten achter, ongeacht de verlengde mengtijd. Hogesnelheidsapparatuur bereikt dit door mechanische energie te concentreren in een kleine zone met hoge afschuiving en vervolgens te vertrouwen op de bulkstroom om de hele batch door die zone te recirculeren.
Het stromingspatroon is net zo belangrijk. Een radiale stroomverspreider duwt het materiaal naar buiten, naar de vaatwand, waardoor een sterke omloop van boven naar beneden ontstaat. Wanneer de verhouding tussen batchdiameter en bladdiameter tussen wordt gehouden 2,8:1 en 3,5:1 Er vormt zich een enkele draaikolk die poeder van het oppervlak trekt zonder overmatige luchtmeevoering. Een hogesnelheidswaaier met axiale stroming is daarentegen beter geschikt voor warmtegevoelige materialen, omdat deze de vloeistof verticaal langs de vatas beweegt met minder lokale schuifkracht, waardoor de temperatuurstijging wordt verminderd en toch een snelle homogeniteit wordt geboden. Bij een fermentatiebouillontoepassing verminderde het overschakelen van een radiale naar een axiale hogesnelheidsmenger de gemiddelde temperatuurstijging met 4°C bij identiek vermogen, waardoor de enzymactiviteit behouden blijft.
Wanneer een conventionele dispergeerinrichting niet de vereiste deeltjesgroottereductie kan leveren, wordt een rotor/statorsamenstel noodzakelijk. Deze apparaten dwingen het product doorgaans door een precieze opening 0,1 mm tot 0,5 mm —tussen een hogesnelheidsrotor en een stationaire stator. Bij 3.600 tpm genereert een opening van 0,3 mm afschuifsnelheden daarboven 180.000 s⁻¹ , in staat om oliedruppels in een cosmetische crème in één keer te breken tot een D90 van 1 µm. Meertrapsrotor/statorontwerpen, die twee of drie concentrische ringen met steeds fijnere sleuven op elkaar stapelen, kunnen dit bereiken D50-waarden onder 0,2 µm in siliconenemulsies zonder gebruik van hogedrukhomogenisatoren.
De keuze tussen batch- en inline-configuratie is afhankelijk van volume en viscositeit. Inline-units blinken uit bij verwerkingsvolumes van meer dan 500 gallon, omdat ze ervoor zorgen elk vloeibaar element ervaart dezelfde geschiedenis met hoge afschuiving , waardoor dode zones worden geëlimineerd. Een concreet voorbeeld: een continue inline rotor/statormenger die 80 gallon/min van een boorvloeistofadditief verwerkt, verhoogde het vloeipunt met 22% vergeleken met een batchdispergeerinrichting met hetzelfde vermogen, dankzij de eliminatie van bypasses in de tank.
Een praktisch selectieproces begint met de uiteindelijke dispersie-eis, niet met de mixer. De volgende hiërarchie van vragen, ontleend aan praktijkervaring op het gebied van engineering, voorkomt overdimensionering en ondermaatse prestaties.
Gegevens van een opschaling van pigmentdispersies illustreren het raamwerk: een laboratoriumdispergeerapparaat van 50 gallon bij 5.000 ft/min produceerde een Hegman-maling van 7,5 in 20 minuten. Om die kwaliteit te repliceren in een productieschip van 500 gallon, hielden de ingenieurs dezelfde tipsnelheid aan verhouding blad-tot-tankdiameter van 0,33 , terwijl het aantal pk's wordt aangepast om de P/V constant op 0,35 pk/gal te houden. De eerste productiebatch voldeed binnen 18 minuten aan de specificaties, wat bevestigt dat geometrische gelijkenis en constant vermogen per volume de meest betrouwbare opschalingsparameters zijn.
Het is een veel voorkomende misvatting dat het laten draaien van een hogesnelheidsmixer op het maximale toerental altijd het beste resultaat oplevert. Bij de productie van lijmen kan een te hoge tipsnelheid een polymeeroplossing zodanig verdunnen dat er sprake is van afschuiving het dispersieve mengen stopt en het mengsel raakt oververhit . Operators kunnen een eenvoudige energie-tijdcurve gebruiken om het optimale eindpunt te bepalen: wanneer het stroomverbruik gedurende 2 à 3 minuten afneemt, heeft de dispersie de evenwichtsverdeling van de deeltjesgrootte bereikt en levert extra menging geen verder voordeel op. In één epoxy pre-mix-systeem bespaart het stoppen op dit plateau in plaats van het draaien een extra 15 minuten 18% in elektrische energie en elimineerde de noodzaak voor actieve koeling.
De bladgeometrie heeft ook rechtstreeks invloed op de efficiëntie. Er ontstaat een verspreidingsmes met afwisselend radiale en schuine tanden macrocavitatiezakken die met geweld instorten, waardoor een intense plaatselijke afschuiving ontstaat zonder dat een hoger motortoerental nodig is. Proeven waarbij een standaard zaagtandblad werd vergeleken met een ontwerp met verbeterde cavitatie bij identiek toerental lieten een 30% reductie van de mengtijd om een Hegman-meterwaarde van 7 te bereiken voor een titaniumdioxide-dispersie. Bovendien wordt door het excentrisch in de tank monteren van het blad (doorgaans op een afstand van 1/3 van de straal van de tank vanaf de wand) de werveling verstoord en neemt de frequentie van botsingen met hoge intensiteit tussen agglomeraten en de punt van het blad toe.
De intense mechanische energie die het mengen op hoge snelheid effectief maakt, versnelt ook de slijtage. Slijtage van een zaagtandblad van 1-2 mm aan de tandrand kan de tipsnelheid verminderen tot 8% en vereisen ter compensatie een verhoging van het toerental, wat op zijn beurt het energieverbruik verhoogt. Een preventief schema waarbij de dispersiebladen na elke 800–1.200 bedrijfsuren worden vervangen, of wanneer de tandbreedte met 15% afneemt, zorgt voor een consistente kwaliteit van batch tot batch. Rotor-/statoreenheden vereisen elke 300 uur een inspectie van de openingen voor schuurmiddelformuleringen; een toename van de opening van 0,3 mm naar 0,5 mm kan de emulsiedruppel D50 verschuiven van 0,8 µm naar 1,5 µm.
Opschaling van pilot naar productie volgt consequent de regel van gelijke tipsnelheid en gelijk aantal passages door de zone met hoge afschuiving . Voor een inline rotor/stator betekent dit het handhaven van dezelfde verhouding tussen rotordiameter en sleufbreedte en dezelfde verblijftijd, waarvoor vaak recirculatielussen nodig zijn. Gedocumenteerd succes bij het overbrengen van cosmetische crèmes toonde aan dat het matchen van de tipsnelheid van 2.000 m/min en het zes keer recirculeren van de batch door de inline-eenheid op een schaal van 2.000 liter de druppelgrootteverdeling van een pilotbatch van 50 liter repliceerde. ±5% op D90. Deze procesgerichte benadering, gebaseerd op meetbare afschuif- en stromingsparameters, transformeert hogesnelheidsmengapparatuur van een brute-force-gereedschap in een precisieproductiemiddel.
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur