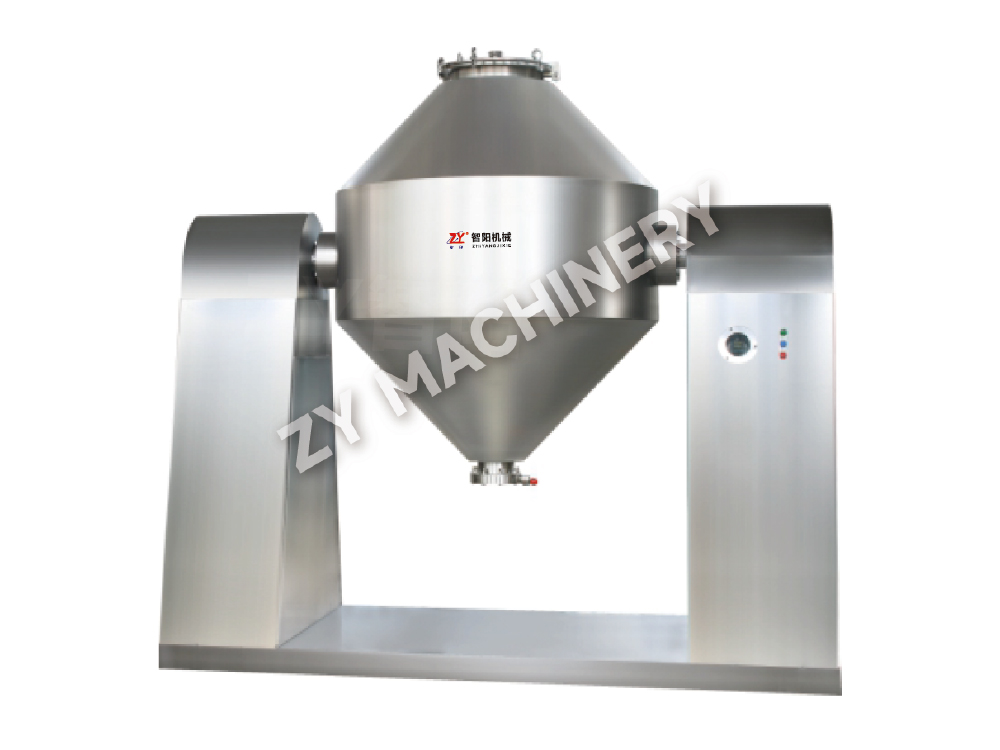
HSD R&D Lab-formaat bakblender
De HSD R&D blender in laboratoriumformaat zorgt voor een efficiënte meng.....

Wervelbedgranulatie is het soort eenheidsbewerking dat er op een processtroomdiagram eenvoudig uitziet en vervolgens jaren kost om het op de productievloer onder de knie te krijgen. Lucht wordt door een geperforeerde plaat omhoog geduwd, waardoor een poederbed wordt opgetild totdat de deeltjes zich gedragen als een kokende vloeistof. Er wordt een bindmiddeloplossing in die turbulente wolk gespoten, en hetzelfde vat dat de korrels bouwt, droogt ze op hun plaats.
Mengen, agglomereren en drogen, drie handelingen waarvoor anders drie machines en twee materiaaloverdrachten nodig zouden zijn, gebeuren in één afgesloten kom. Dat is de reden waarom wervelbedgranulatie de standaardroute werd voor korrels met een goede stroming, een smalle deeltjesgrootteverdeling en voorspelbare samendrukbaarheid voor tabletten en capsules.
Het is ook de reden waarom het proces zoveel frustratie veroorzaakt. Het bed gedraagt zich alleen goed binnen een vrij smal raam van luchtsnelheid, sproeisnelheid en temperatuur. Als je er voorbij gaat, krijg je óf een ingestort bed óf een kom vol stof. Deze gids behandelt wat er in de kom gebeurt, welke parameters het resultaat echt beïnvloeden, hoe de spuitconfiguratie de korrelstructuur vormt en hoe een formulering kan worden geschaald van een laboratoriumeenheid naar een volledige productielijn.
Wervelbedgranulatie is een natte granulatieroute: een vloeibaar bindmiddel plakt primaire deeltjes aan elkaar tot grotere, dichtere agglomeraten. Het verschil met high-shear granulatie ligt in de manier waarop energie de massa binnendringt. In een high-shear mixer kneden een waaier en een hakselaar de natte massa mechanisch. In een wervelbed komt de energie binnen als bewegende lucht en als vernevelde druppeltjes, waardoor het poeder nooit stilstaat en nooit gekneed wordt.
Het poeder wordt gefluïdiseerd en voorverwarmd, het bindmiddel wordt op de bewegende deeltjes verneveld, de vloeistofbruggen worden gedroogd terwijl dezelfde luchtstroom blijft stromen, en de korrels verlaten de kom droog genoeg om op maat te worden gemaakt en gemengd. Omdat het materiaal nooit tussen vaten beweegt, hoeft er geen natte massa te worden overgebracht, hoeft de bak niet te worden gedroogd en wordt de operator veel minder aan het product blootgesteld.
Goed gevormde korrels zijn ruwweg bolvormig, redelijk dicht en bevatten weinig fijne deeltjes. Ze stromen zonder overbrugging door een trechter, worden samengedrukt zonder afdekking en verspreiden zich voorspelbaar. Deze eigenschappen komen voort uit de balans tussen druppelgrootte, spuitsnelheid en droogcapaciteit, en niet alleen uit de machine.
Een batch volgt normaal gesproken zes fasen, en de overgangen daartussen zijn net zo belangrijk als de setpoints zelf.
 FL-B Fluid-bed granulatie- en droogmachine (eenstapsgranulator) De FL-B wervelbedgranulatiedroogmachine is ontworpen voor poederbehandeling, granulatie, drogen en “top-spray” coatingactiviteiten in de farmaceutische, voedingsmiddelen- en... Bekijk Product →
De positie van het mondstuk ten opzichte van het poederbed verandert zowel de korrelstructuur als het scala aan processen dat een enkele machine kan uitvoeren.
| Configuratie | Spuitrichting | Typisch gebruik | Korrel karakter |
|---|---|---|---|
| Topspray | Neerwaarts op het wervelbed | Granuleren, drogen, lichte coating | Poreus, snel oplossend, matige dichtheid |
| Bodemspray | Naar boven door een tochtbuis | Filmcoating, gelaagdheid, pelletcoating | Dichte, uniforme film, smalle maatband |
| Tangentiële spray | Zij-ingang op een roterende schijf | Pelletiseren en sferoniseren | Bolvormig, hoge dichtheid, lage porositeit |
Topspray blijft het werkpaard van granulatie. Er wordt gekozen voor bodemspray als het doel een film rond een deeltje is in plaats van agglomeratie, en tangentiële spray de dichtste, meest bolvormige pellets produceert. Eén enkele machine die tussen deze wisselplaten kan wisselen, bestrijkt een veel breder productassortiment.
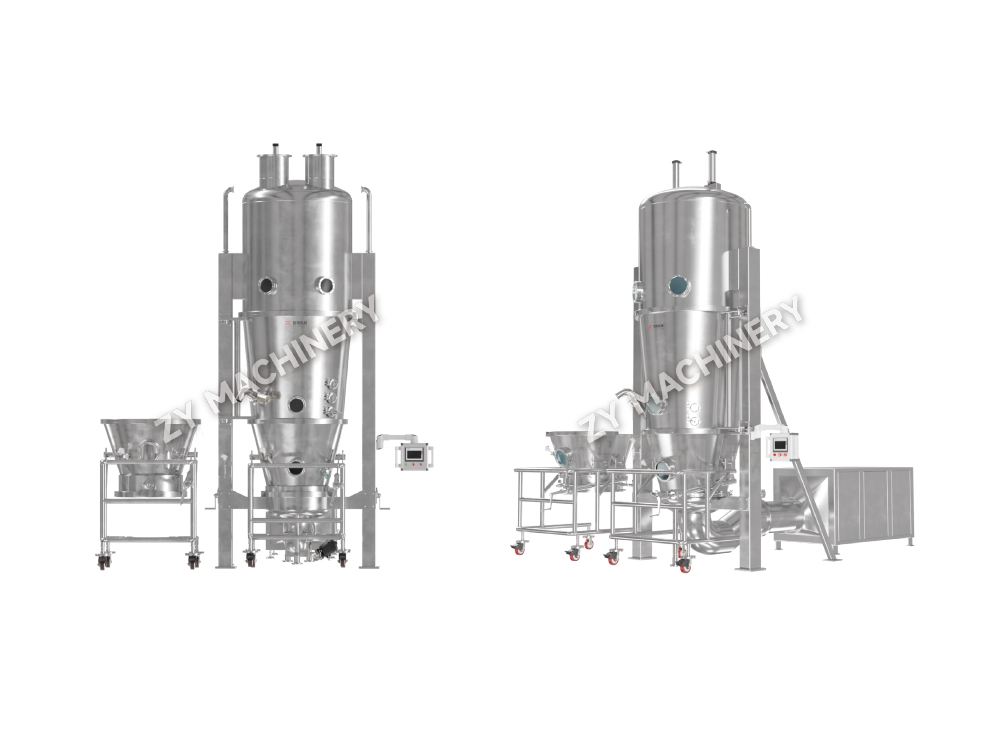 DLP multifunctionele wervelbedgranulator en coatingmachine De DLP multifunctionele wervelbedgranulatorcoatingmachine combineert sproeidrogen, granulatie, centrifugale micropelletvorming, wervelbedcoating en dr... Bekijk Product →
Operators behandelen een recept vaak als een lijst met instelpunten, maar toch komen de meeste wervelbedproblemen voort uit de relaties tussen parameters en niet uit één verkeerd getal. Dit zijn de variabelen die het waard zijn om samen te bekijken.
Omdat deze variabelen op elkaar inwerken, vereist het veranderen van de ene bijna altijd het aanpassen van de andere. Onze opmerking over procesparameters en spuittypes voor wervelbedgranulatie bespreekt deze relaties in meer detail.
Opschaling is zelden een kwestie van elk getal met dezelfde factor vermenigvuldigen. Een kleine kom en een grote kom fluïdiseren niet op dezelfde manier, dus de betrouwbare aanpak is om de dimensieloze relaties zo nauw mogelijk te houden.
Dat betekent het afstemmen van de luchtsnelheid per eenheid dwarsdoorsnedeoppervlak in plaats van het totale luchtvolume, het constant houden van de sproeistroom per eenheid bedoppervlak, het op hetzelfde traject houden van de producttemperatuur en het bevestigen dat de druppelgrootte niet afwijkt met een groter mondstuk. De komgeometrie, de verhouding tussen bedhoogte en diameter en het vrijboord hebben allemaal invloed op de hoeveelheid materiaal die op de filters terechtkomt in plaats van in de korrels.
De veiligste route is om het proces te ontwikkelen op laboratoriumapparatuur die de geometrie en instrumentatie van de productie-eenheid weerspiegelt, en dit vervolgens op pilotschaal te bevestigen voordat een volledige batch wordt vastgelegd.
 DLP R&D multifunctionele wervelbedgranulatie- en coatinglaboratoriummachine De DLP R D multifunctionele wervelbedmachine integreert meerdere functies, waaronder bovenspuiten, onderspuiten en zijspuiten. Het combineert mixen, drogen... Bekijk Product →
De meeste wervelbedproblemen kondigen zich aan via de temperatuurcurve van het product, de drukval over de filters of eenvoudigweg het geluid van de kom.
| Symptoom | Waarschijnlijke oorzaak | Eerste controle |
|---|---|---|
| Het bed zakt in elkaar of beweegt niet meer | Luchtsnelheid te laag of bed overbelast | Luchtvolume, vulniveau, plaatspeling |
| Overmatige boetes in de kom | Druppeltjes drogen vóór contact | Vernevelingsdruk, nozzle distance, air volume |
| Overmaatse klonten en agglomeraten | Spuitsnelheid too high or droplets too large | Spuithelling, vernevelingsdruk, viscositeit van het bindmiddel |
| Product plakt aan de muur | Vochtonbalans in het bed | Inlaattemperatuur, spuitsnelheid, producttemperatuur |
| Langzame, ongelijkmatige droging | Geblokkeerde filters of verminderde effectieve luchtstroom | Filterdrukval, schudcyclus, plaatconditie |
| Variatie van batch tot batch | Inconsistente spuitmondinstelling of vulvolume | Mondstukpositie, laadvolume, kalibratie |
Bij het specificeren van een wervelbedgranulator gaan de nuttige vragen over de processen die u jarenlang wilt laten draaien, en niet alleen over de batch die u volgende maand nodig heeft.
Het kiezen van apparatuur met deze antwoorden in de hand kost meestal minder dan het achteraf inbouwen van een machine die is gespecificeerd voor een beperkter doel.
Wervelbedgranulatie beloont de voorbereiding. De technologie zelf is goed begrepen, dus het verschil tussen een robuust en een kwetsbaar proces ligt meestal in de mate waarin de formulering, de spuitconfiguratie en de luchtbehandeling in de eerste plaats zorgvuldig op het materiaal zijn afgestemd.
ZY Machinery richt zich sinds 2010 op poederverwerking en orale vaste doseringsapparatuur, waarbij wervelbedgranulatoren, drogers, coaters, mixers en de overdrachts- en reinigingsapparatuur die deze tot complete lijnen met elkaar verbindt, worden gebouwd. Het laboratoriumassortiment weerspiegelt het productiebereik in geometrie en instrumentatie, dus een formulering die op een kleine kom is ontwikkeld, heeft een gedefinieerd pad naar pilot- en commerciële schaal. Als u aan een granulatieproject werkt, deel dan het materiaal, het batchdoel en de omstandigheden ter plaatse, en het team zal een passende route voorstellen.
Ontdek het volledige uitrustingsassortiment op onze startpagina .
Wil je op de hoogte blijven?
Neem contact met ons op via onderstaand e-mailadres.
Maak je geen zorgen over spam. Wij hebben er ook een hekel aan!
Mobiele klant
Video-account
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat-ID
WhatsAppen
Auteursrecht 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rechten voorbehouden  Fabrikant van orale vaste doseringsapparatuur